 Robot de manipulación AS/RS
 Módulo de almacenamiento vertical
 Equipos de transporte
 Sistema de almacenamiento inteligente
 Estanterías de almacén
Industrias
Industrias
Nuestros socios

 Industrias
Soluciones de almacenamiento inteligente adaptadas a su sector.
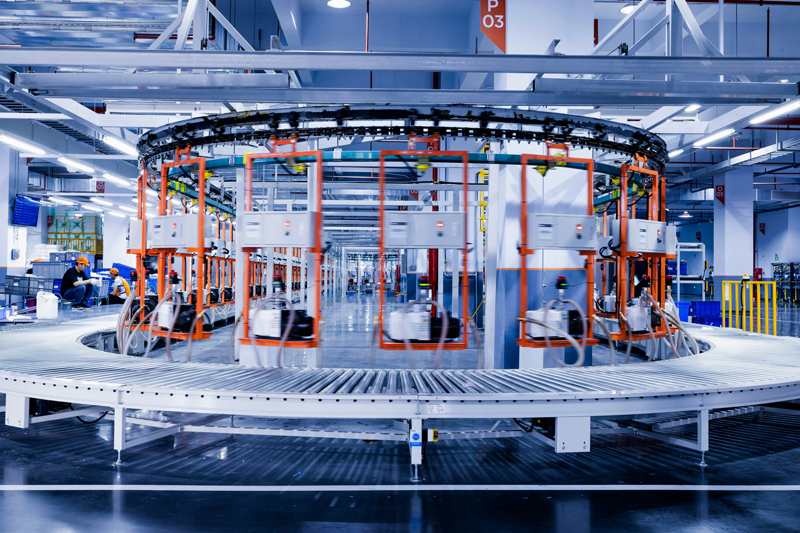
Con una gama completa de productos y soluciones de intralogística, DELlECN le ayuda a crear operaciones de almacén eficientes y totalmente automatizadas.
 Servicios
Maximizar el valor de su logística
En DELIECN, el servicio va más allá de la entrega del producto. Ofrecemos consultoría, planificación, diseño, fabricación, instalación, puesta en marcha y soporte posventa durante todo el ciclo de vida.
 Sobre nosotros
Soluciones de almacenamiento automatizadas, eficientes y flexibles
DELIECN ofrece a sus clientes de los sectores de alimentación y bebidas, energías renovables, productos químicos, productos farmacéuticos, comercio electrónico, fabricación de precisión, textiles e industria energética sistemas de almacenamiento inteligentes adaptados a sus objetivos y necesidades.