
 Robot de manipulación AS/RS
 Módulo de almacenamiento vertical
 Equipos de transporte
 Sistema de almacenamiento inteligente
 Estanterías de almacén
 Industrias
 Servicios
 Sobre nosotros

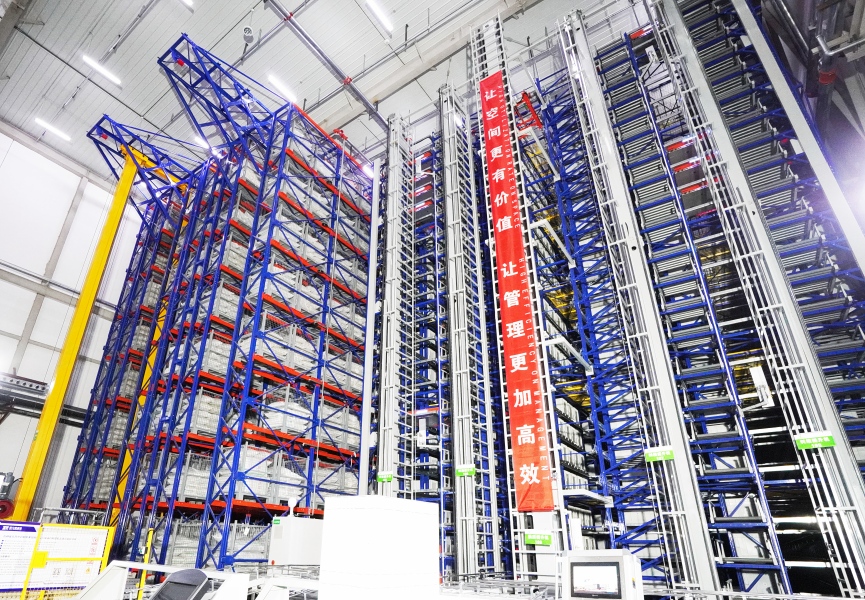
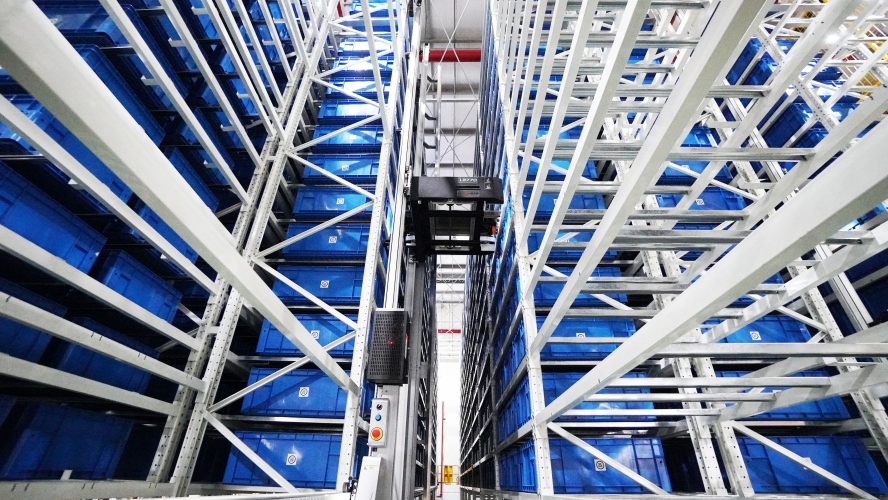
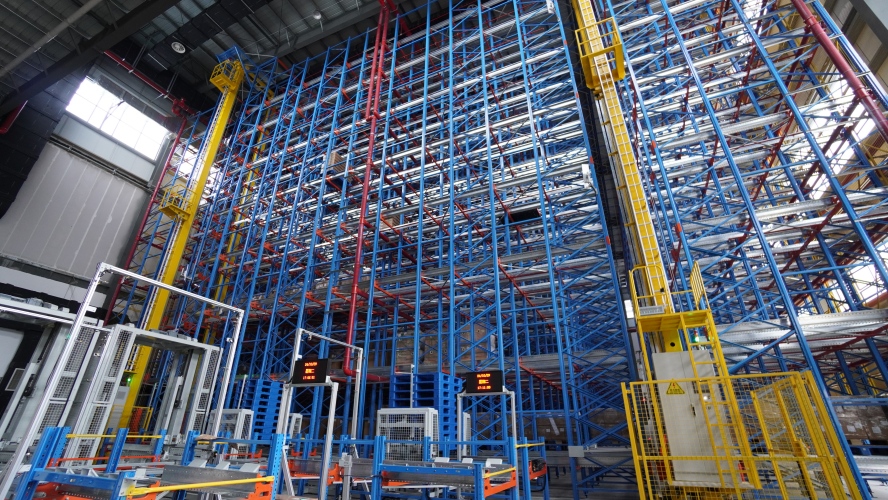
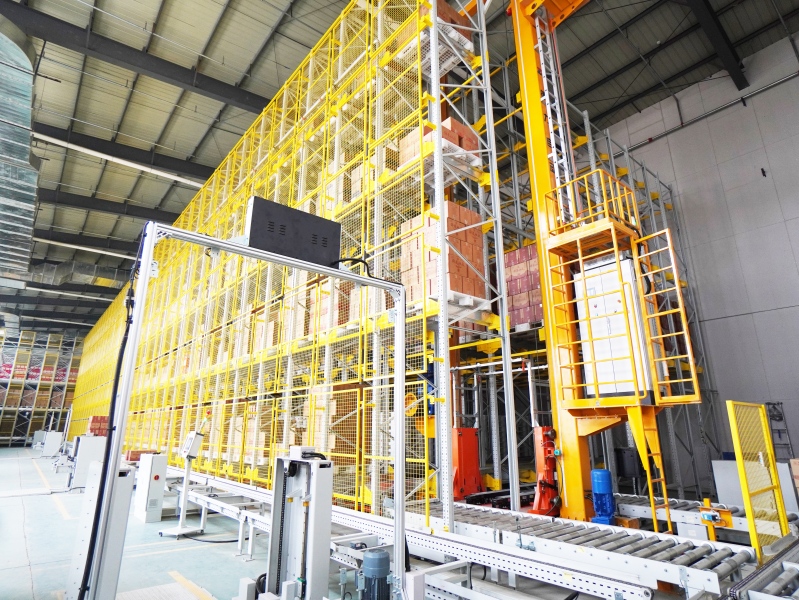
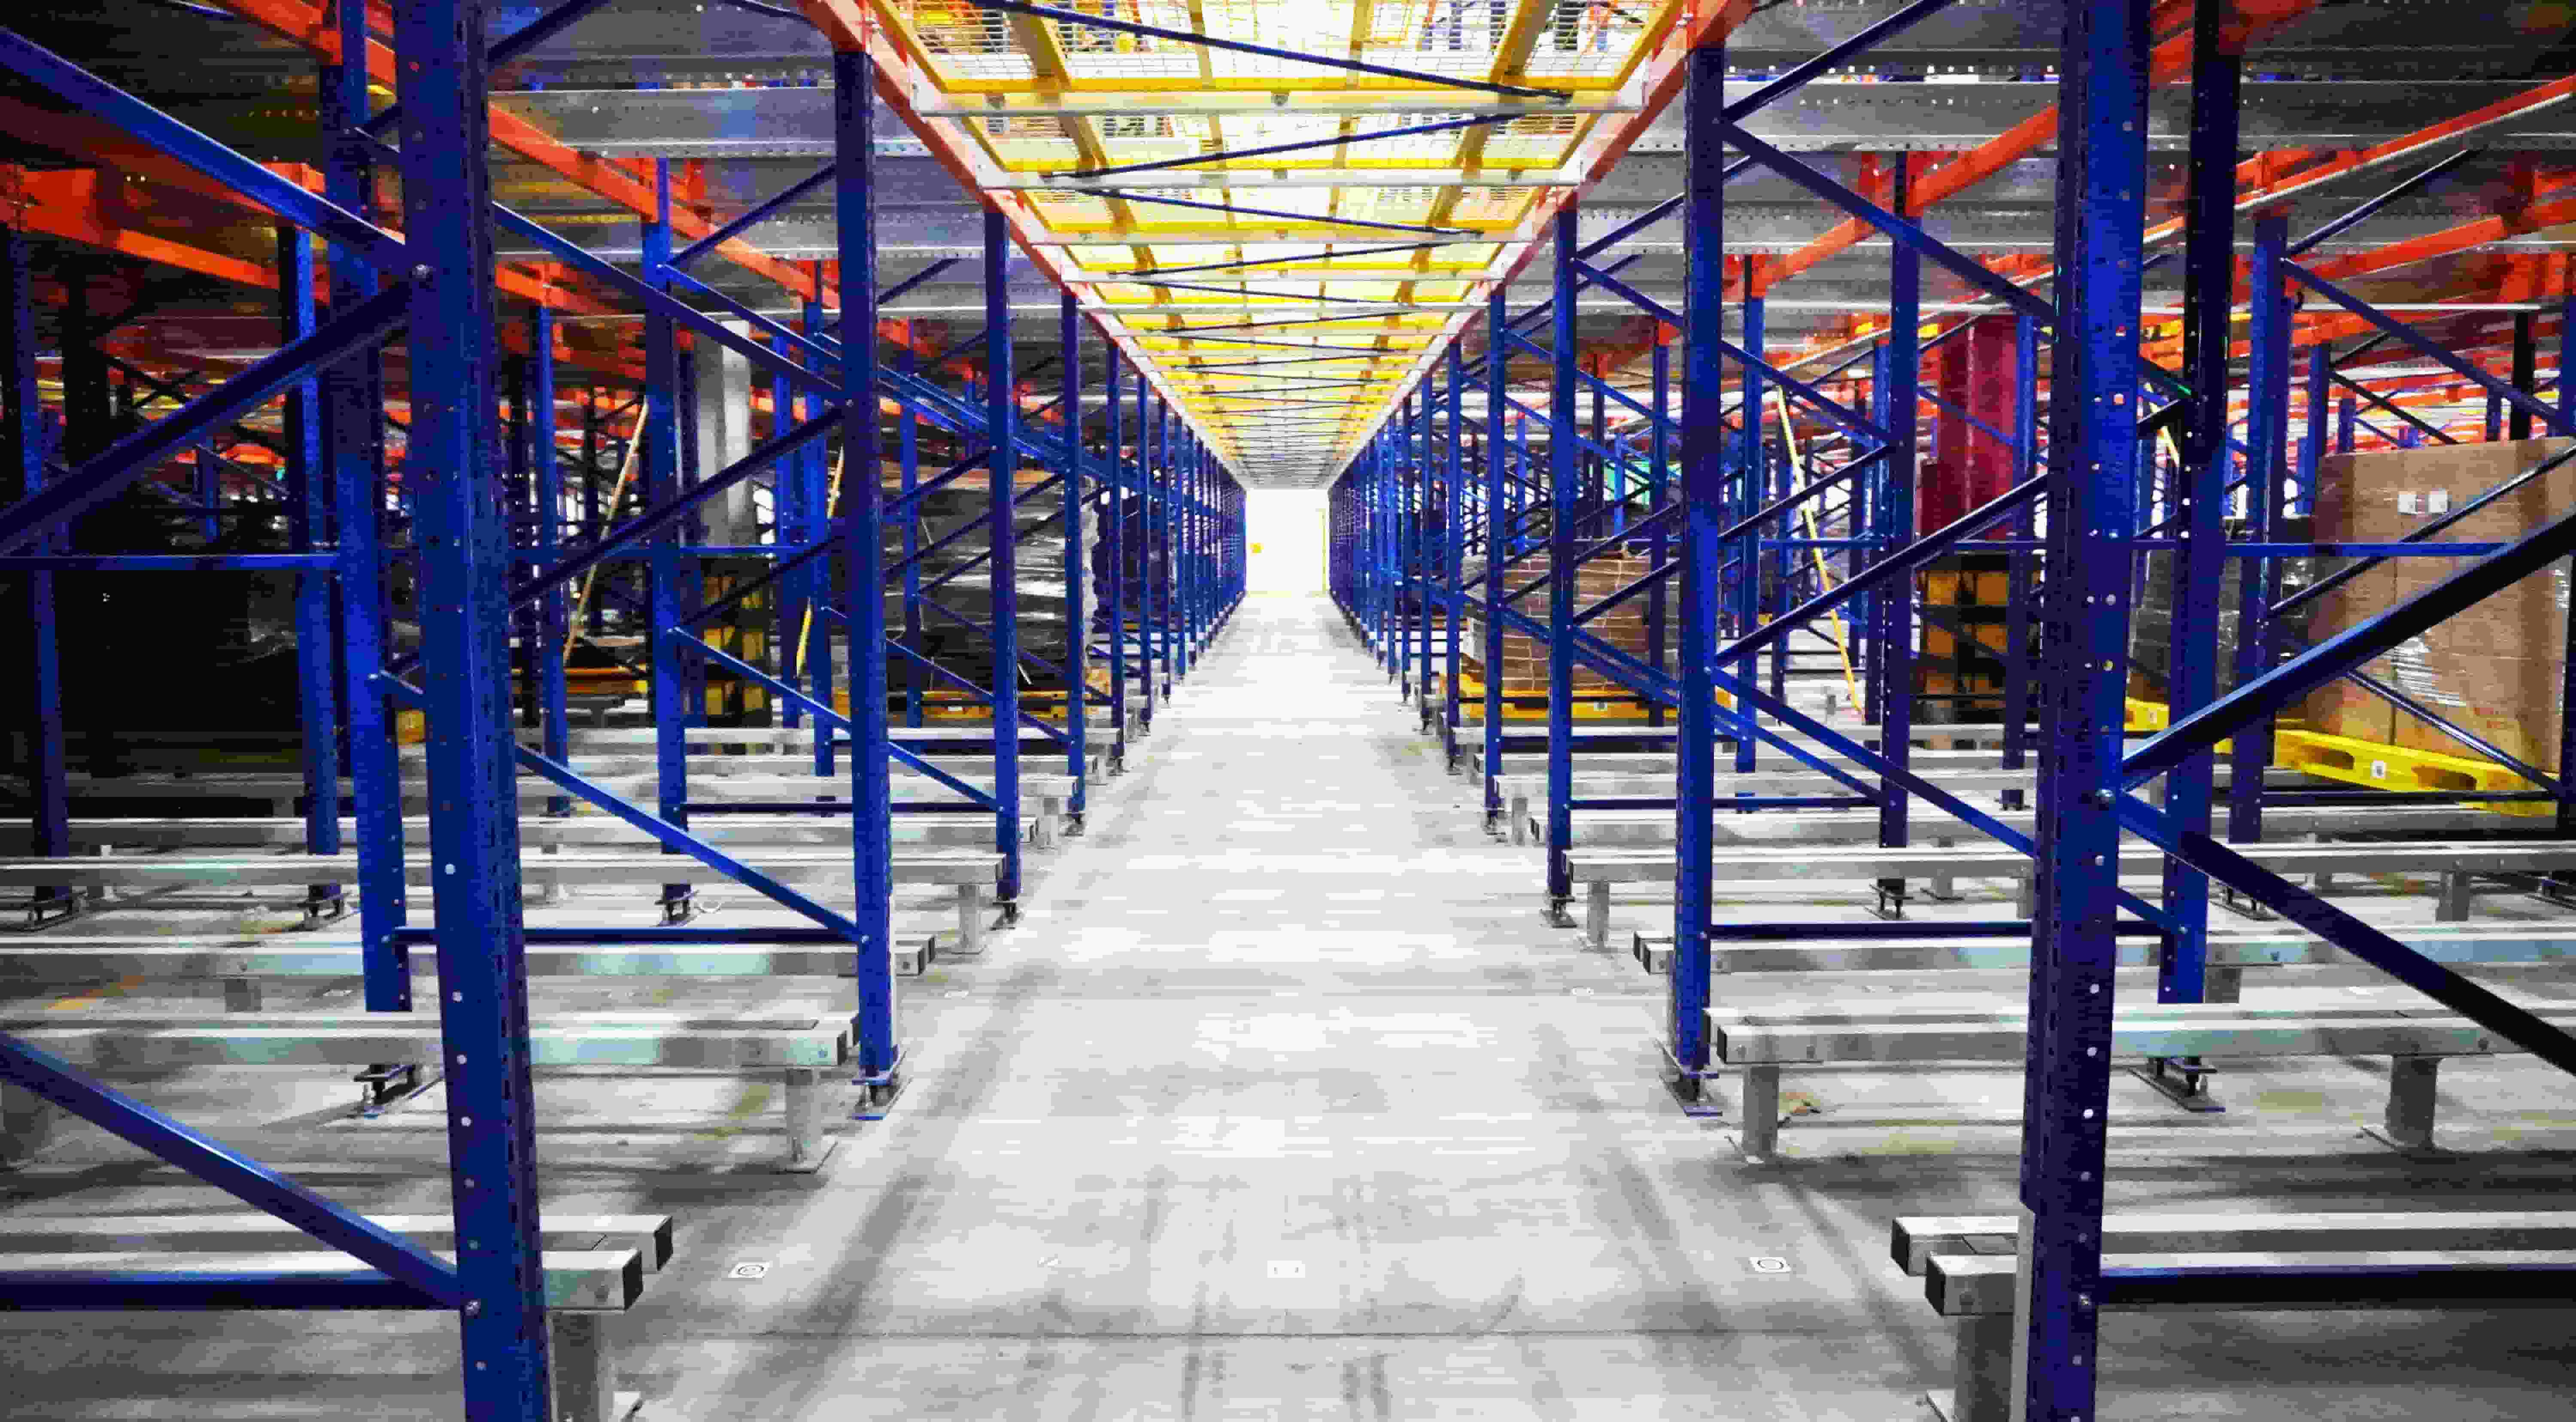
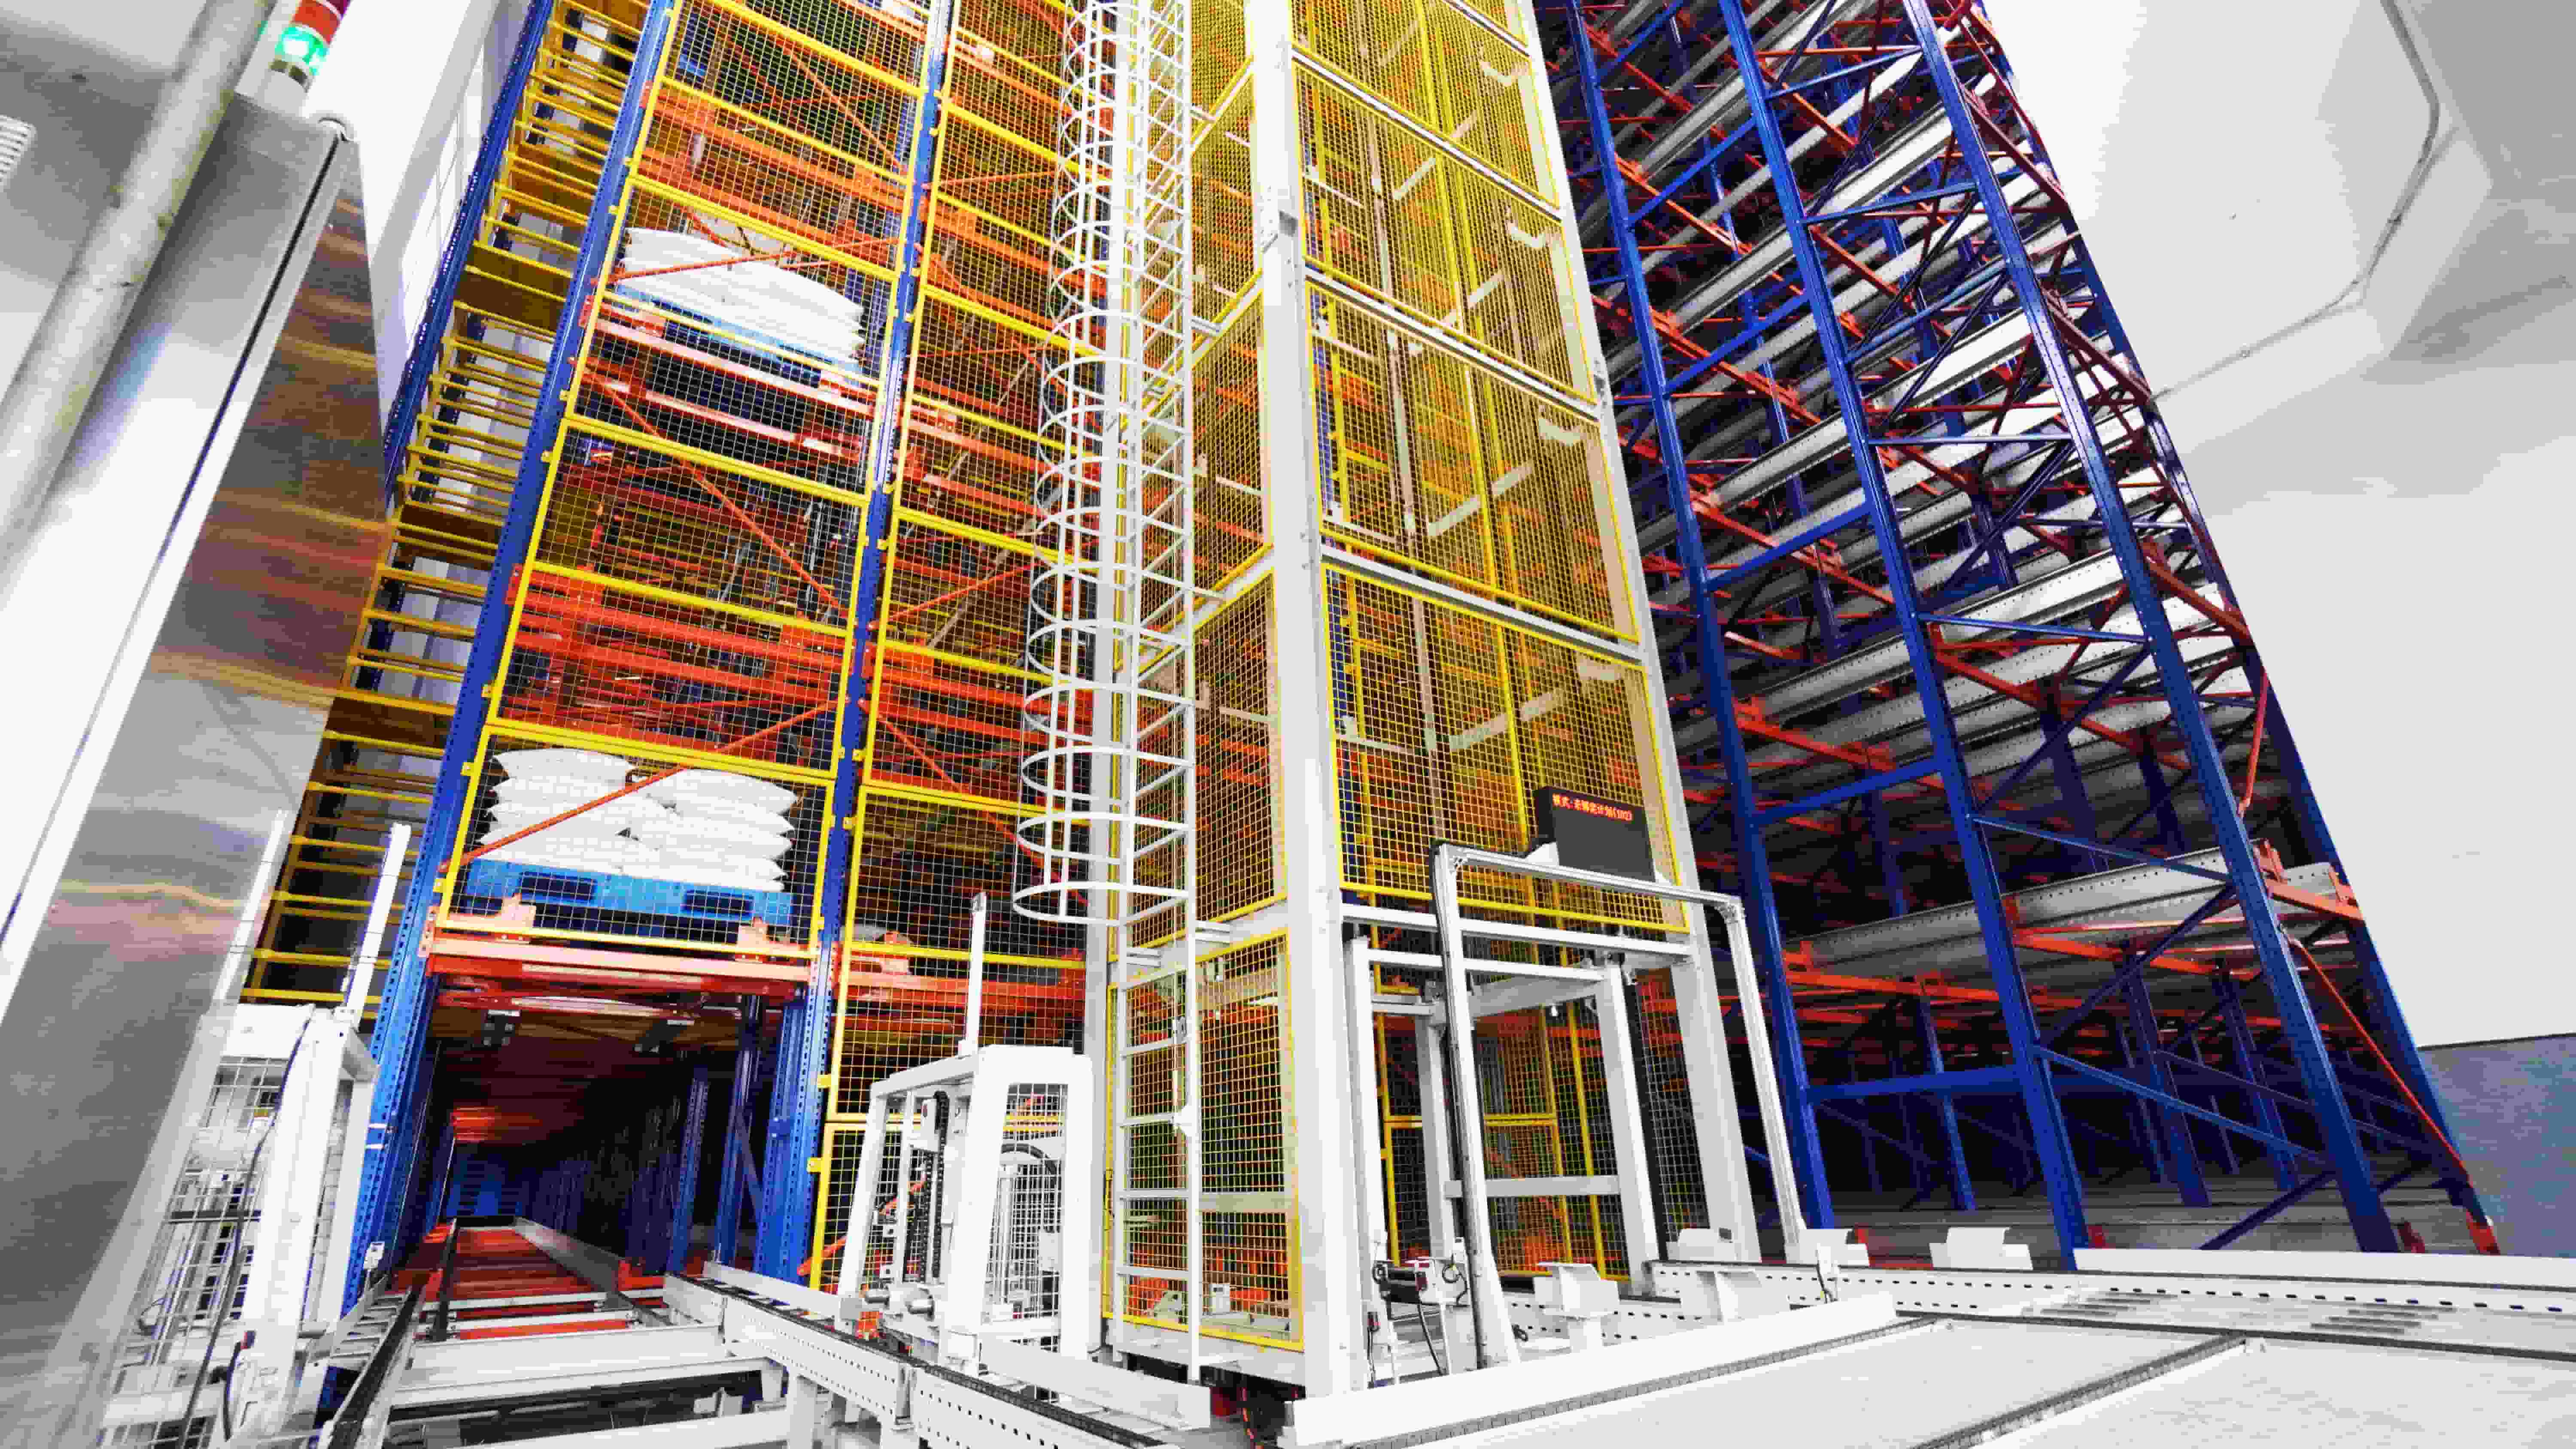
Optimización de la eficiencia: almacenamiento automatizado para piezas no estándar.
Actualmente, muchos talleres de fabricación manipulan componentes fundidos de formas irregulares que deben colocarse en palés especialmente diseñados. Estos componentes suelen transportarse y apilarse en áreas designadas mediante carretillas elevadoras manuales, mientras que el inventario se registra manualmente. Para piezas fundidas de tractor grandes y pesadas, como carcasas de motor y de caja de cambios, el apilamiento en altura con carretillas elevadoras supone importantes riesgos para la seguridad. La manipulación manual de componentes fundidos de alta calidad también aumenta la probabilidad de daños. Además, los registros de inventario manuales presentan baja precisión y poca puntualidad. El método de apilamiento utilizado en áreas de clasificación específicas conlleva una utilización ineficiente del espacio vertical y bajas tasas de rotación, lo que resulta en una mala utilización general del espacio.
Para abordar estos problemas, se volvió imperativo que la fábrica adoptara una Sistema automatizado de almacenamiento y recuperación (AS/RS). Al automatizar la manipulación, la limpieza, las operaciones de entrada y salida, y el almacenamiento de componentes fundidos en todos los procesos del taller, la fábrica buscaba mejorar la eficiencia de la rotación del almacén y la seguridad operativa, reducir los costos operativos y lograr una gestión de almacenes informatizada, automatizada y eficiente.
I. Descripción general del sistema de almacenamiento de piezas de carcasas fundidas
Las carcasas de fundición, como las de motores y cajas de cambios, son de gran tamaño y requieren altos estándares de calidad. Su manipulación manual con montacargas implica altos riesgos operativos y una gran intensidad de mano de obra. Los métodos de almacenamiento tradicionales ocupan grandes superficies, ofrecen una baja rotación y una visibilidad insuficiente del inventario. Por lo tanto, fue necesario diseñar e implementar un sistema de almacenamiento automatizado e inteligente capaz de albergar múltiples tipos y tamaños de productos.
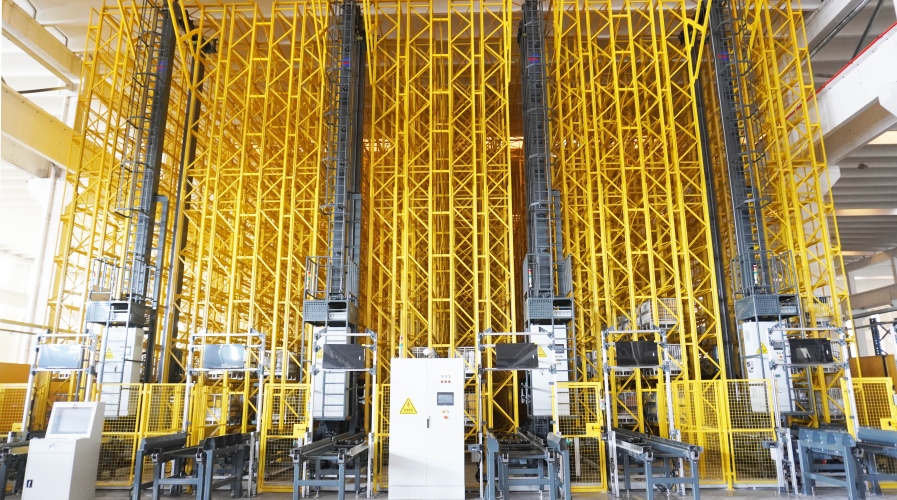
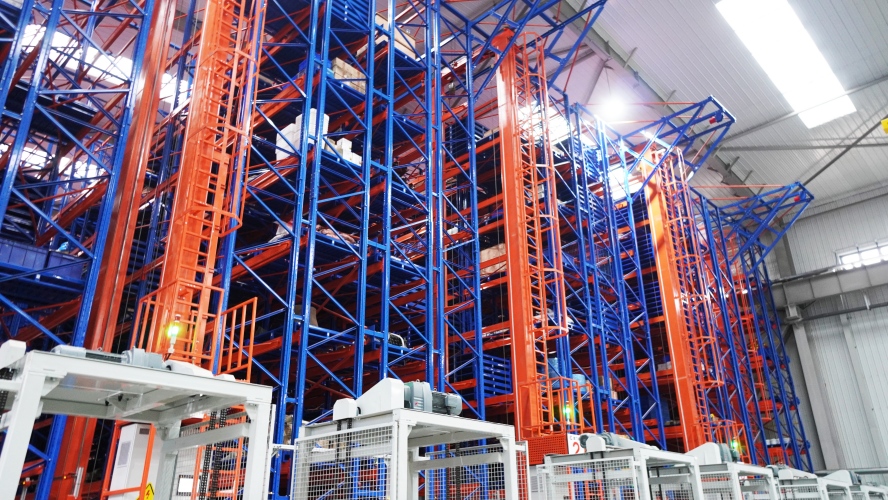
Dadas las exigencias específicas de este sistema de manipulación automatizado, se requiere un mástil doble. Grúa apiladoraSe seleccionaron para mejorar la seguridad y confiabilidad operativas. Grúa apiladoraUtilizan un control vectorial de frecuencia variable en bucle cerrado, logrando un funcionamiento a alta velocidad a la vez que evitan la inestabilidad de la carga.
El mecanismo de elevación emplea un motorreductor angular de engranajes cónicos espirales con freno que acciona directamente el tambor. Cables de acero mueven la plataforma de carga verticalmente. Tanto las poleas fijas como las móviles están fabricadas con nailon de grado industrial, lo que resulta en un funcionamiento silencioso y un mantenimiento más sencillo, con inspección visual del desgaste de los cables. Los cables están diseñados con un factor de seguridad de 10, y los cables de acero de alta resistencia personalizados ofrecen una vida útil segura de 4 a 6 años. Se han instalado dispositivos de frenado por sobrevelocidad y sistemas de detección, lo que garantiza una seguridad de elevación comparable a la de los ascensores.
Los vehículos guiados automáticamente (AGV) de tipo latente se despliegan en los puntos de entrada y salida del sistema automatizado de almacenamiento y recuperación (AS/RS), así como en las interfaces con los distintos procesos del taller. Su función principal es conectar automáticamente a los operarios con las líneas de producción, las líneas de lavado y el almacén automatizado.
Durante las operaciones de entrada, los operarios colocan las piezas de la carcasa en palés. Los vehículos guiados automáticamente (AGV) transportan los palés al área de marcado automático, donde los robots pórtico recogen las piezas y las cargan en la máquina de marcado. Tras el marcado, un dispositivo de volteo da la vuelta a las piezas y los robots pórtico las colocan en palés vacíos suministrados por los AGV. A continuación, los AGV transportan los palés a un área de almacenamiento intermedio. Cuando se requiere mecanizado, los AGV entregan los palés al taller de procesamiento. Una vez finalizado el mecanizado, los palés se transportan al taller de lavado. Tras el lavado, los AGV entregan los palés a la cinta transportadora elevadora de entrada del sistema automatizado de almacenamiento y recuperación (AS/RS), que los traslada automáticamente a las ubicaciones de almacenamiento designadas mediante una grúa apiladora.
Durante las operaciones de salida, la grúa apiladora coloca los palés en las cintas transportadoras de la salida, donde esperan a ser transportados por vehículos guiados automáticamente (AGV) al taller de montaje.
II. Arquitectura de software
Sistema de Gestión de Almacenes (WMS)
Sistema de Control de Almacén (WCS)
Sistema de control de vehículos guiados automáticamente (RCS)
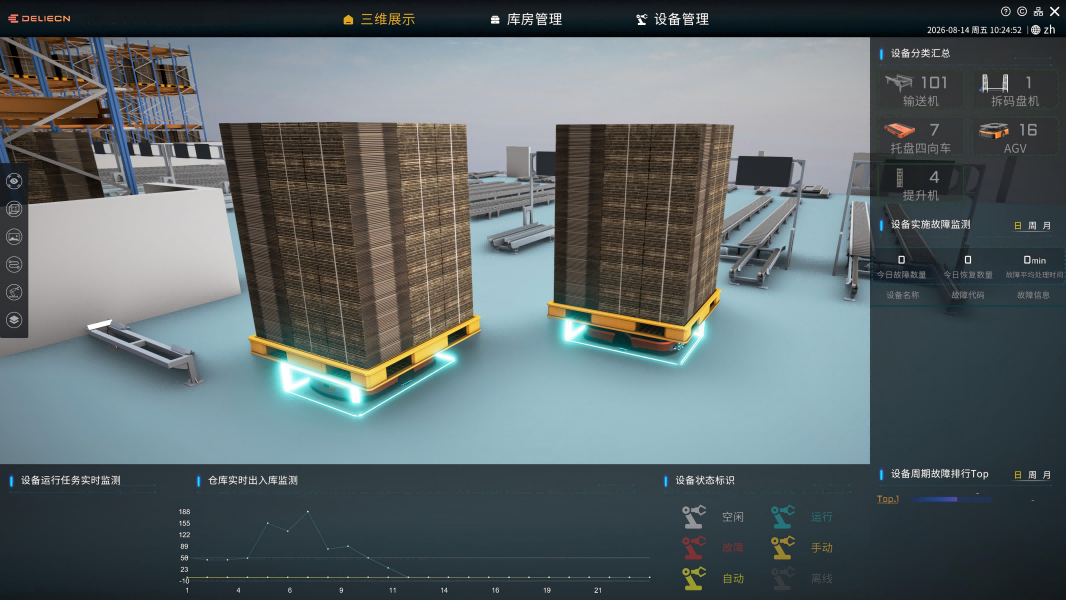
Estos sistemas gestionan conjuntamente la asignación de ubicaciones de almacenamiento, la coordinación de nodos de proceso y la eficiencia en la manipulación de materiales. Registran todos los eventos operativos y realizan un seguimiento en tiempo real del estado de producción, ensamblaje, entrada y salida de mercancías. El sistema se integra a la perfección con el sistema ERP de la empresa, el Sistema de Ejecución de Manufactura (MES) y los departamentos de recepción posteriores. La guía de enrutamiento de tareas mejora la precisión y la eficiencia de la preparación de pedidos, lo que garantiza un mejor rendimiento de la producción.
III. Abordar los desafíos prácticos en el almacenamiento de piezas de viviendas fundidas
El almacenamiento tradicional de piezas de carcasas fundidas presenta varios desafíos:
- Estandarización limitada de palés
- Utilización vertical insuficiente y pasillos logísticos amplios
- Nivel bajo de automatización
- Nivel bajo de informatización
Medidas de diseño implementadas
Para reducir la variedad de palés y maximizar la estandarización, se desarrolló un diseño de palé universal para las piezas de carcasas fundidas. Los sistemas de estanterías se diseñaron en dos dimensiones estandarizadas para adaptarse a múltiples especificaciones de producto. Se adoptó una configuración AS/RS de cuatro niveles para maximizar el aprovechamiento del espacio vertical.
Se introdujeron vehículos guiados automáticamente (AGV) para reducir la necesidad de pasillos logísticos. Se implementaron sistemas WMS y WCS para automatizar las operaciones de almacén, lo que permitió la monitorización y el control en tiempo real de todos los equipos. Se aplicó la lógica FIFO (primero en entrar, primero en salir) mediante la integración de las estaciones de procesamiento y ensamblaje.
Durante las operaciones de entrada, los operarios solicitan palés vacíos mediante PDA. Se imprimen códigos de barras de los materiales con máquinas de marcado láser y se asignan a los palés según la cantidad. Sin intervención humana, los materiales se transfieren automáticamente entre los procesos de producción, lavado y montaje. El software del sistema automatizado de almacenamiento y recuperación (AS/RS) asigna automáticamente las ubicaciones de almacenamiento y registra los datos de inventario. Durante las operaciones de salida, se recuperan los palés designados del AS/RS y se actualizan automáticamente los registros de inventario.
IV. Medidas de seguridad y protección en caso de emergencia
Los armarios de control eléctrico están instalados a lo largo de la pared del sistema automatizado de almacenamiento y recuperación (AS/RS), con pasillos de acceso exclusivos para el personal. Estos armarios están equipados con pantallas táctiles, interruptores de llave, indicadores luminosos de estado, indicadores de fallos y alarmas sonoras, y son operados por técnicos capacitados.
Cuando operan en modo automático, las grúas apiladoras ejecutan comandos WCS sin intervención manual. Para garantizar la seguridad del personal y del equipo, se implementaron las siguientes medidas:
- Protección integral de seguridad de hardware y software con enclavamiento eléctrico.
- Los sensores fotoeléctricos están limitados por desplazamiento, elevación y extensión.
- Funciones de desaceleración forzada para evitar la velocidad excesiva
- Detección de doble posición con verificación de presencia de carga
- Inspección dimensional de entrada para evitar un almacenamiento inadecuado
- Protección contra sobrecarga y holgura de la cuerda (se activa a 1,5 veces la carga nominal o a pérdida de tensión).
- Pasillos exclusivos para la seguridad de los peatones y separación entre humanos y máquinas en las zonas de vehículos guiados automáticamente (AGV).
- Luces de señalización tricolores en todos los equipos para indicar el estado operativo.
V. Resultados del proyecto
Desde su puesta en marcha, el sistema automatizado de almacenamiento de piezas de carcasas fundidas ha logrado con éxito la automatización integrada en los procesos de producción, lavado y ensamblaje, ofreciendo los siguientes beneficios:
- Reducción de la manipulación manual y mejora de la eficiencia logística.
- Eliminación del apilamiento a gran altura, lo que mejora la seguridad operativa.
- Reducción de la deformación de los palés y de los daños en los productos.
- Interconexión automatizada entre procesos de taller
- Mejor aprovechamiento del espacio y solución de las limitaciones de capacidad del emplazamiento.
El sistema permite el transporte automatizado, la manipulación, la despaletización y las operaciones de entrada y salida de sistemas automatizados de almacenamiento y recuperación (AS/RS) en los procesos de mecanizado y lavado. Mejora significativamente la eficiencia logística y los niveles de automatización, reduce los costes laborales y optimiza la capacidad de automatización general de la empresa, generando así un mayor valor a largo plazo.