
 Robot de manipulación AS/RS
 Módulo de almacenamiento vertical
 Equipos de transporte
 Sistema de almacenamiento inteligente
 Estanterías de almacén
 Industrias
 Servicios
 Sobre nosotros

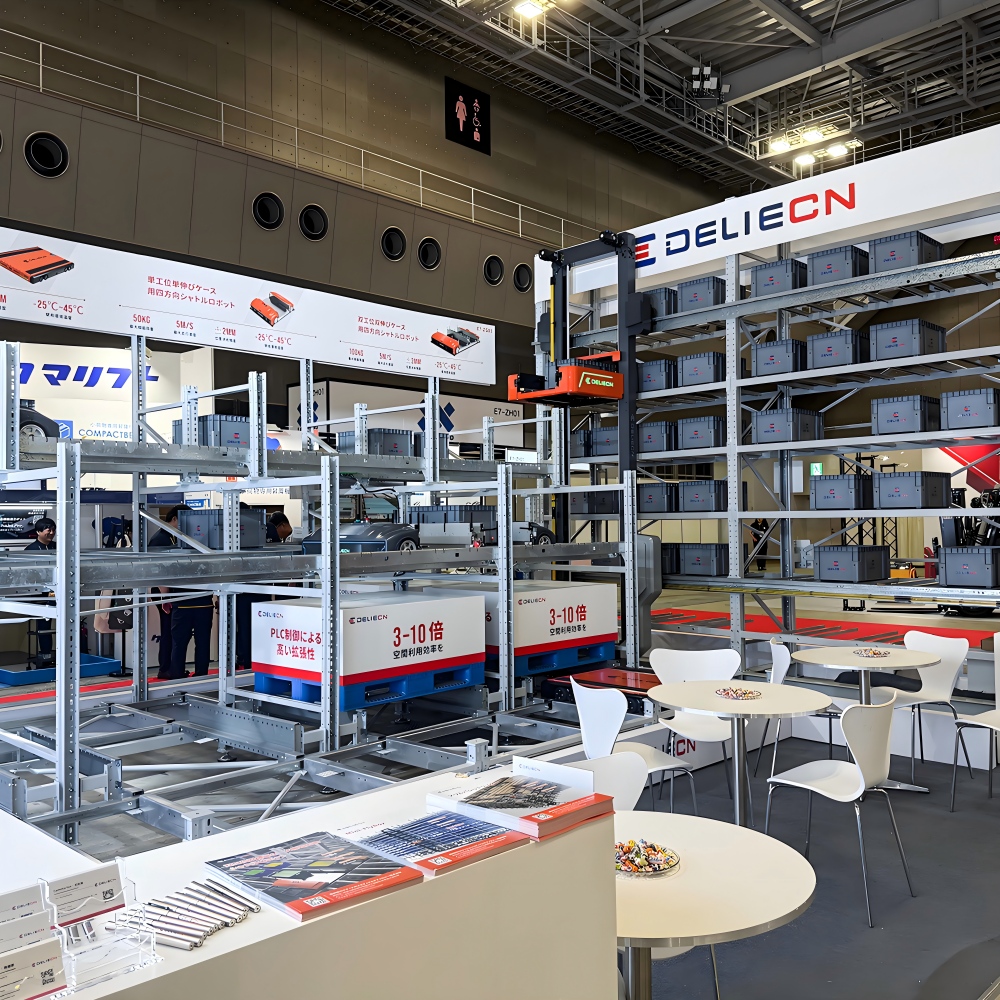
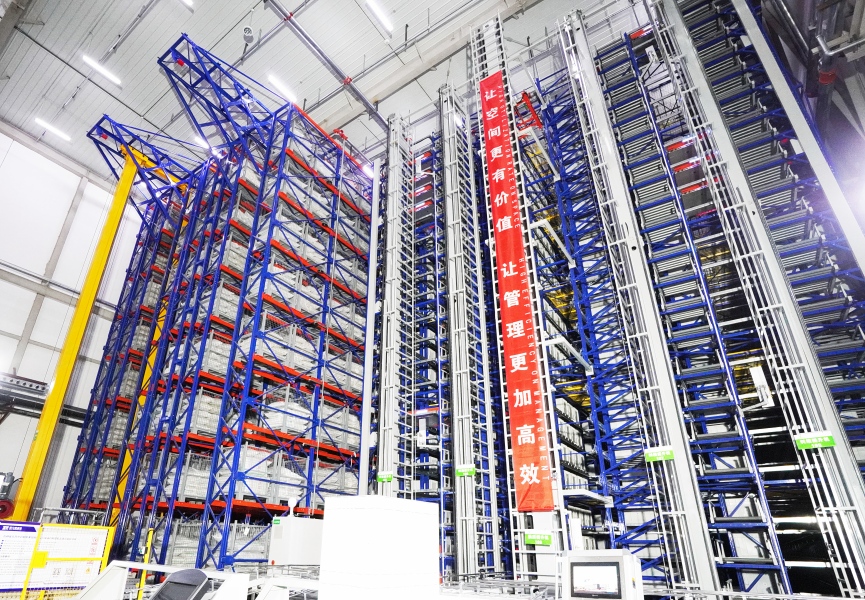
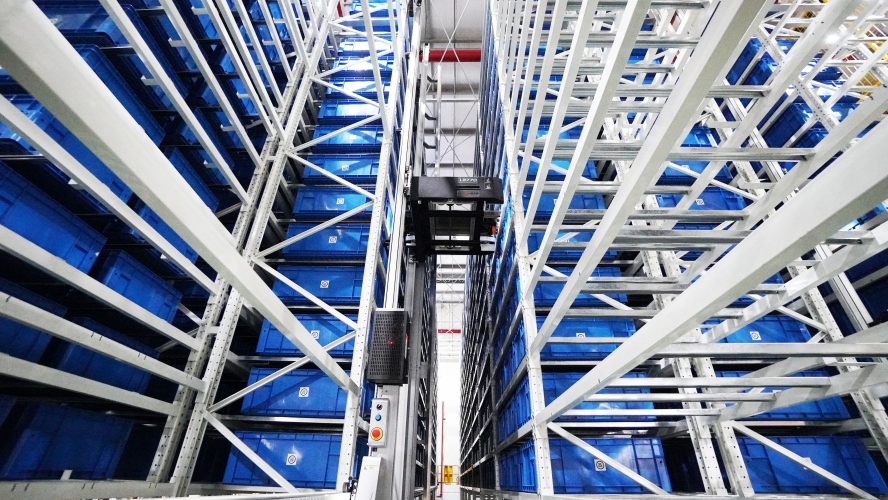
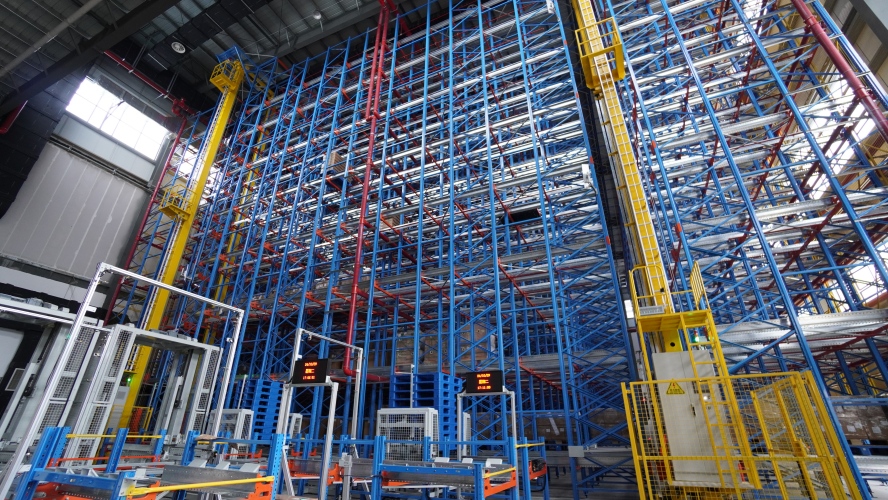
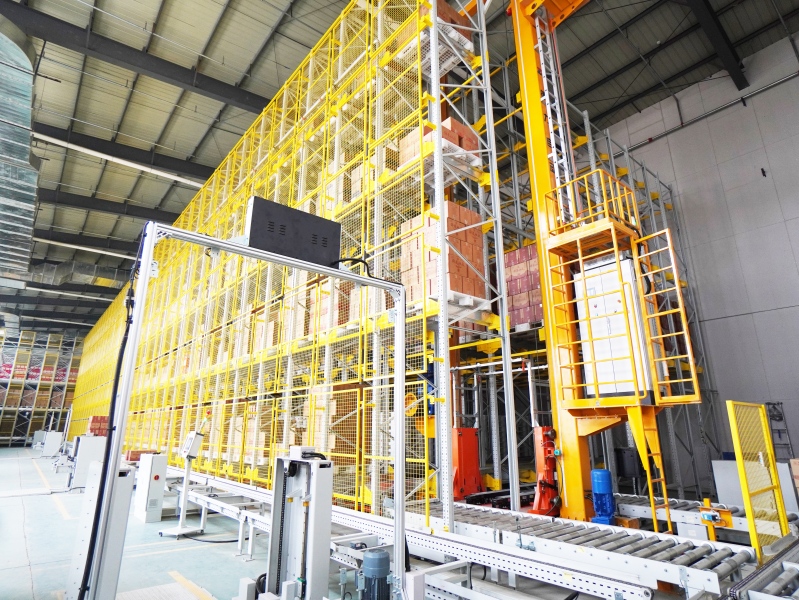
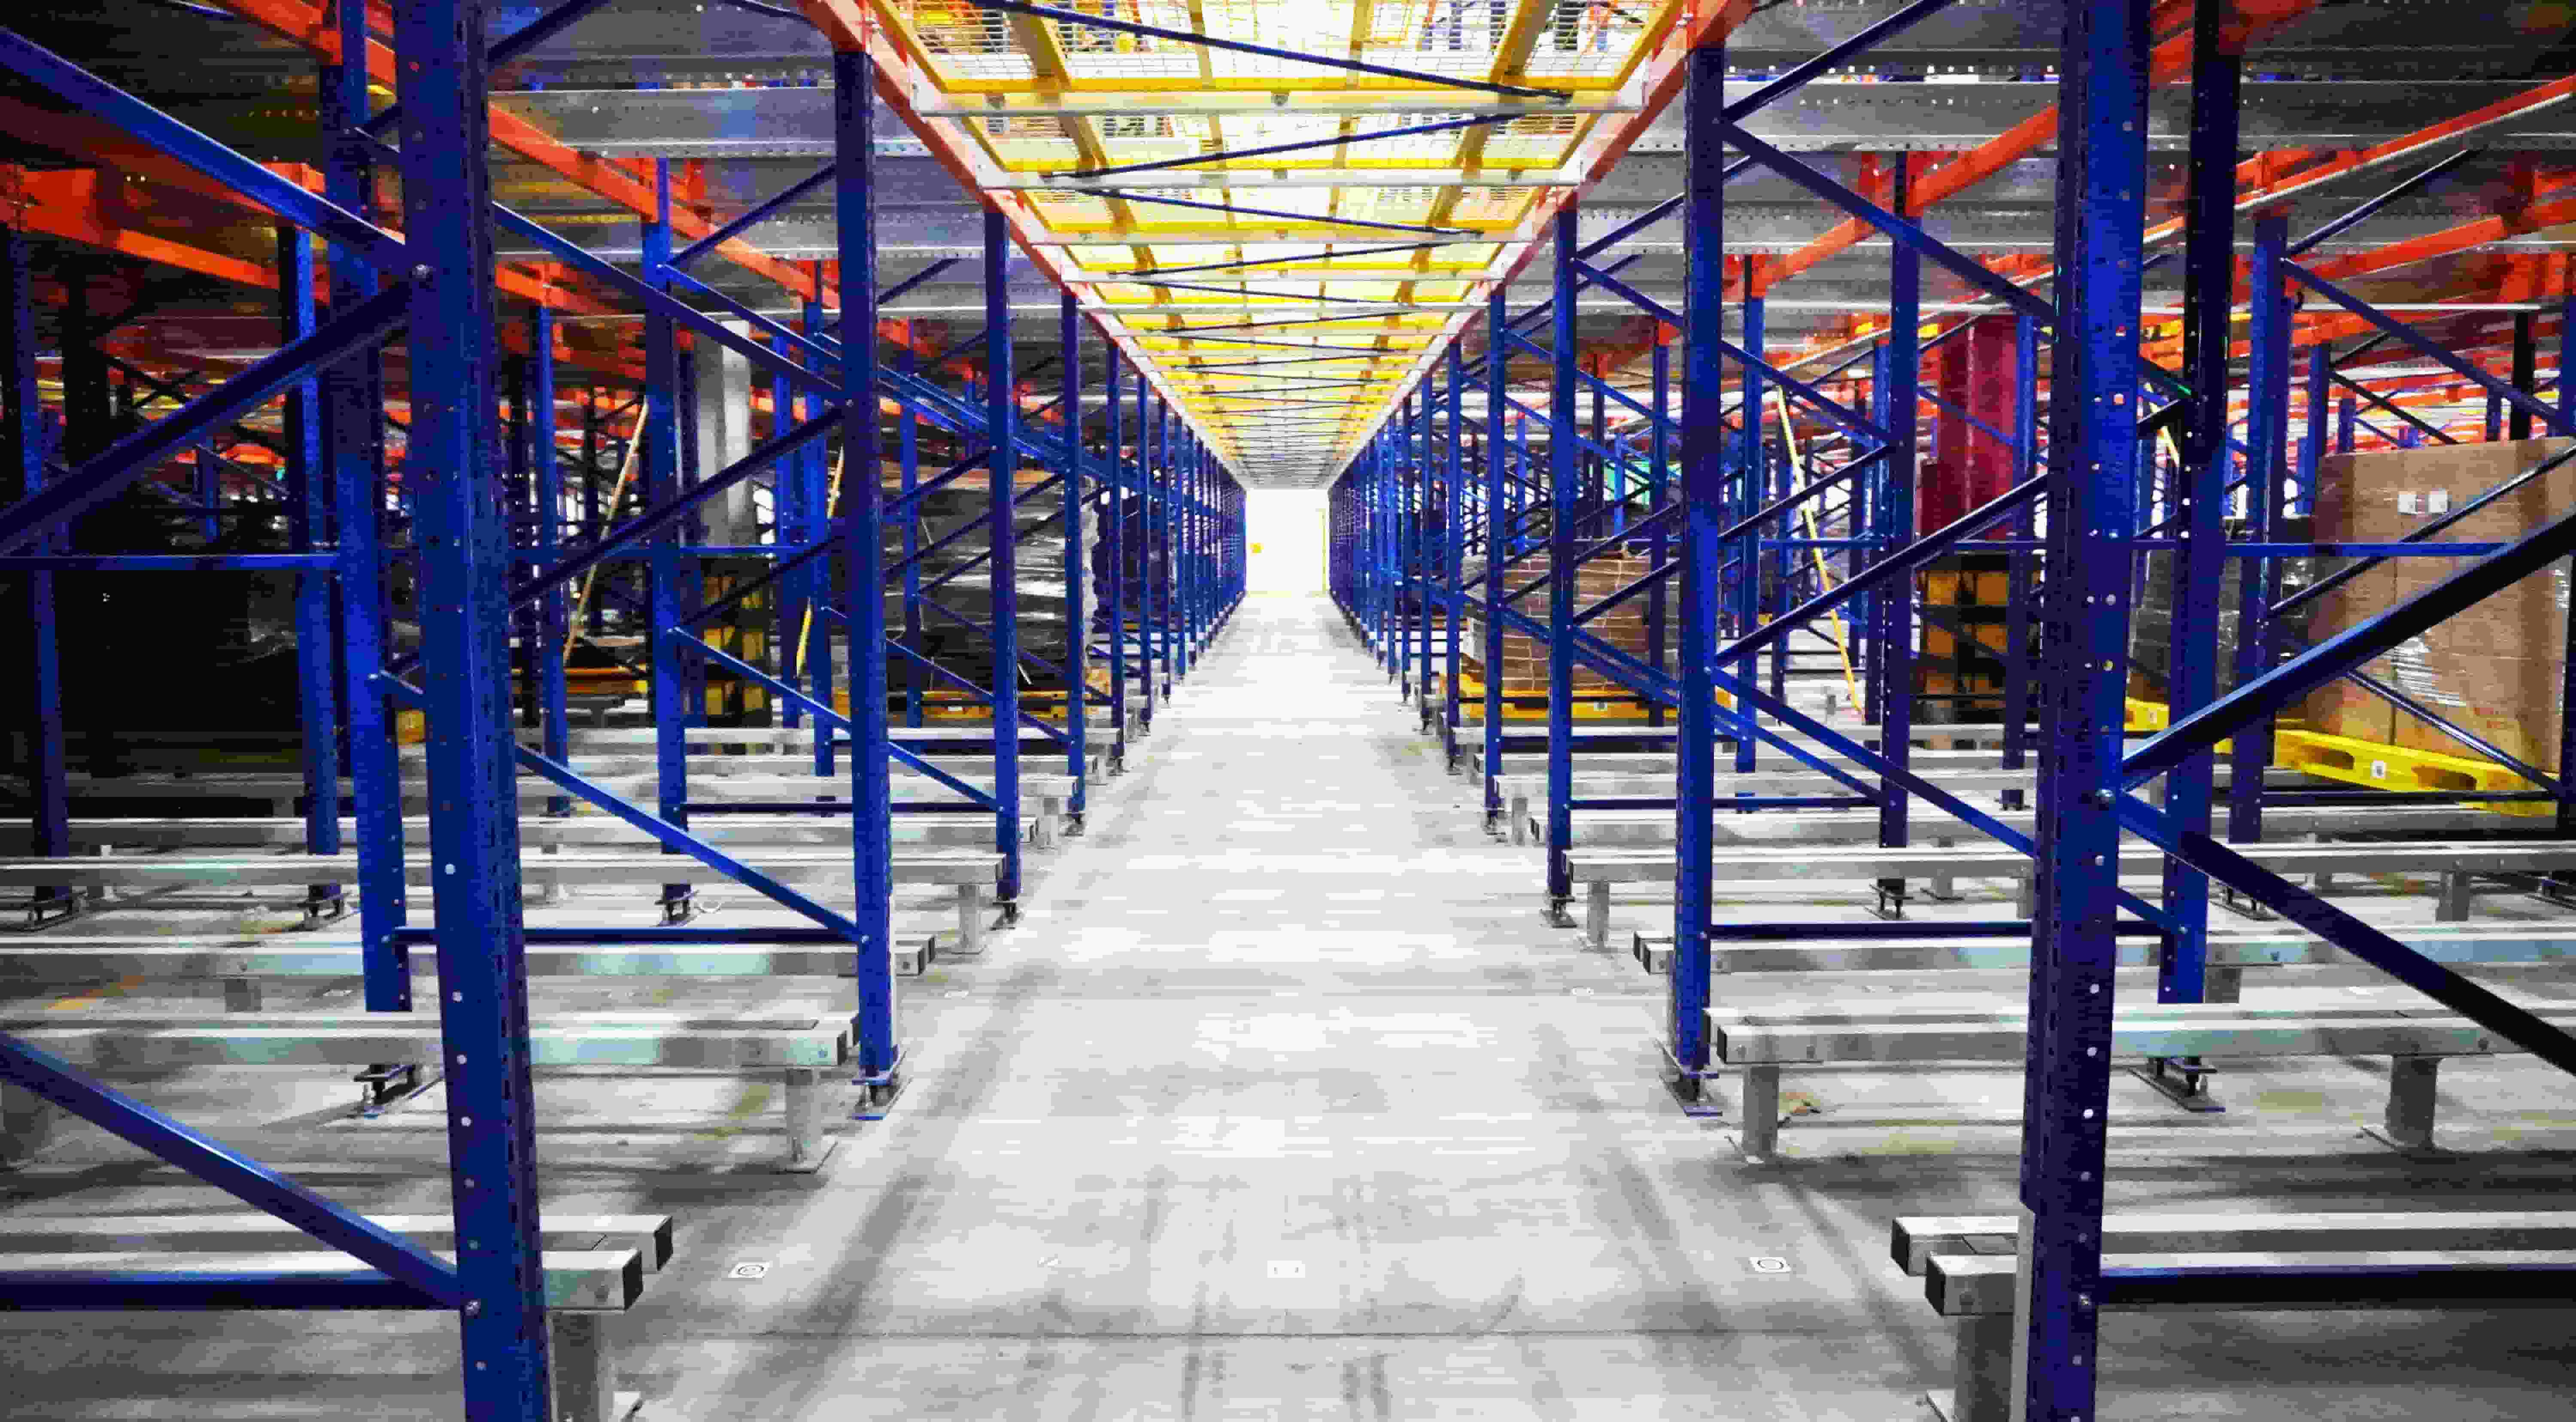
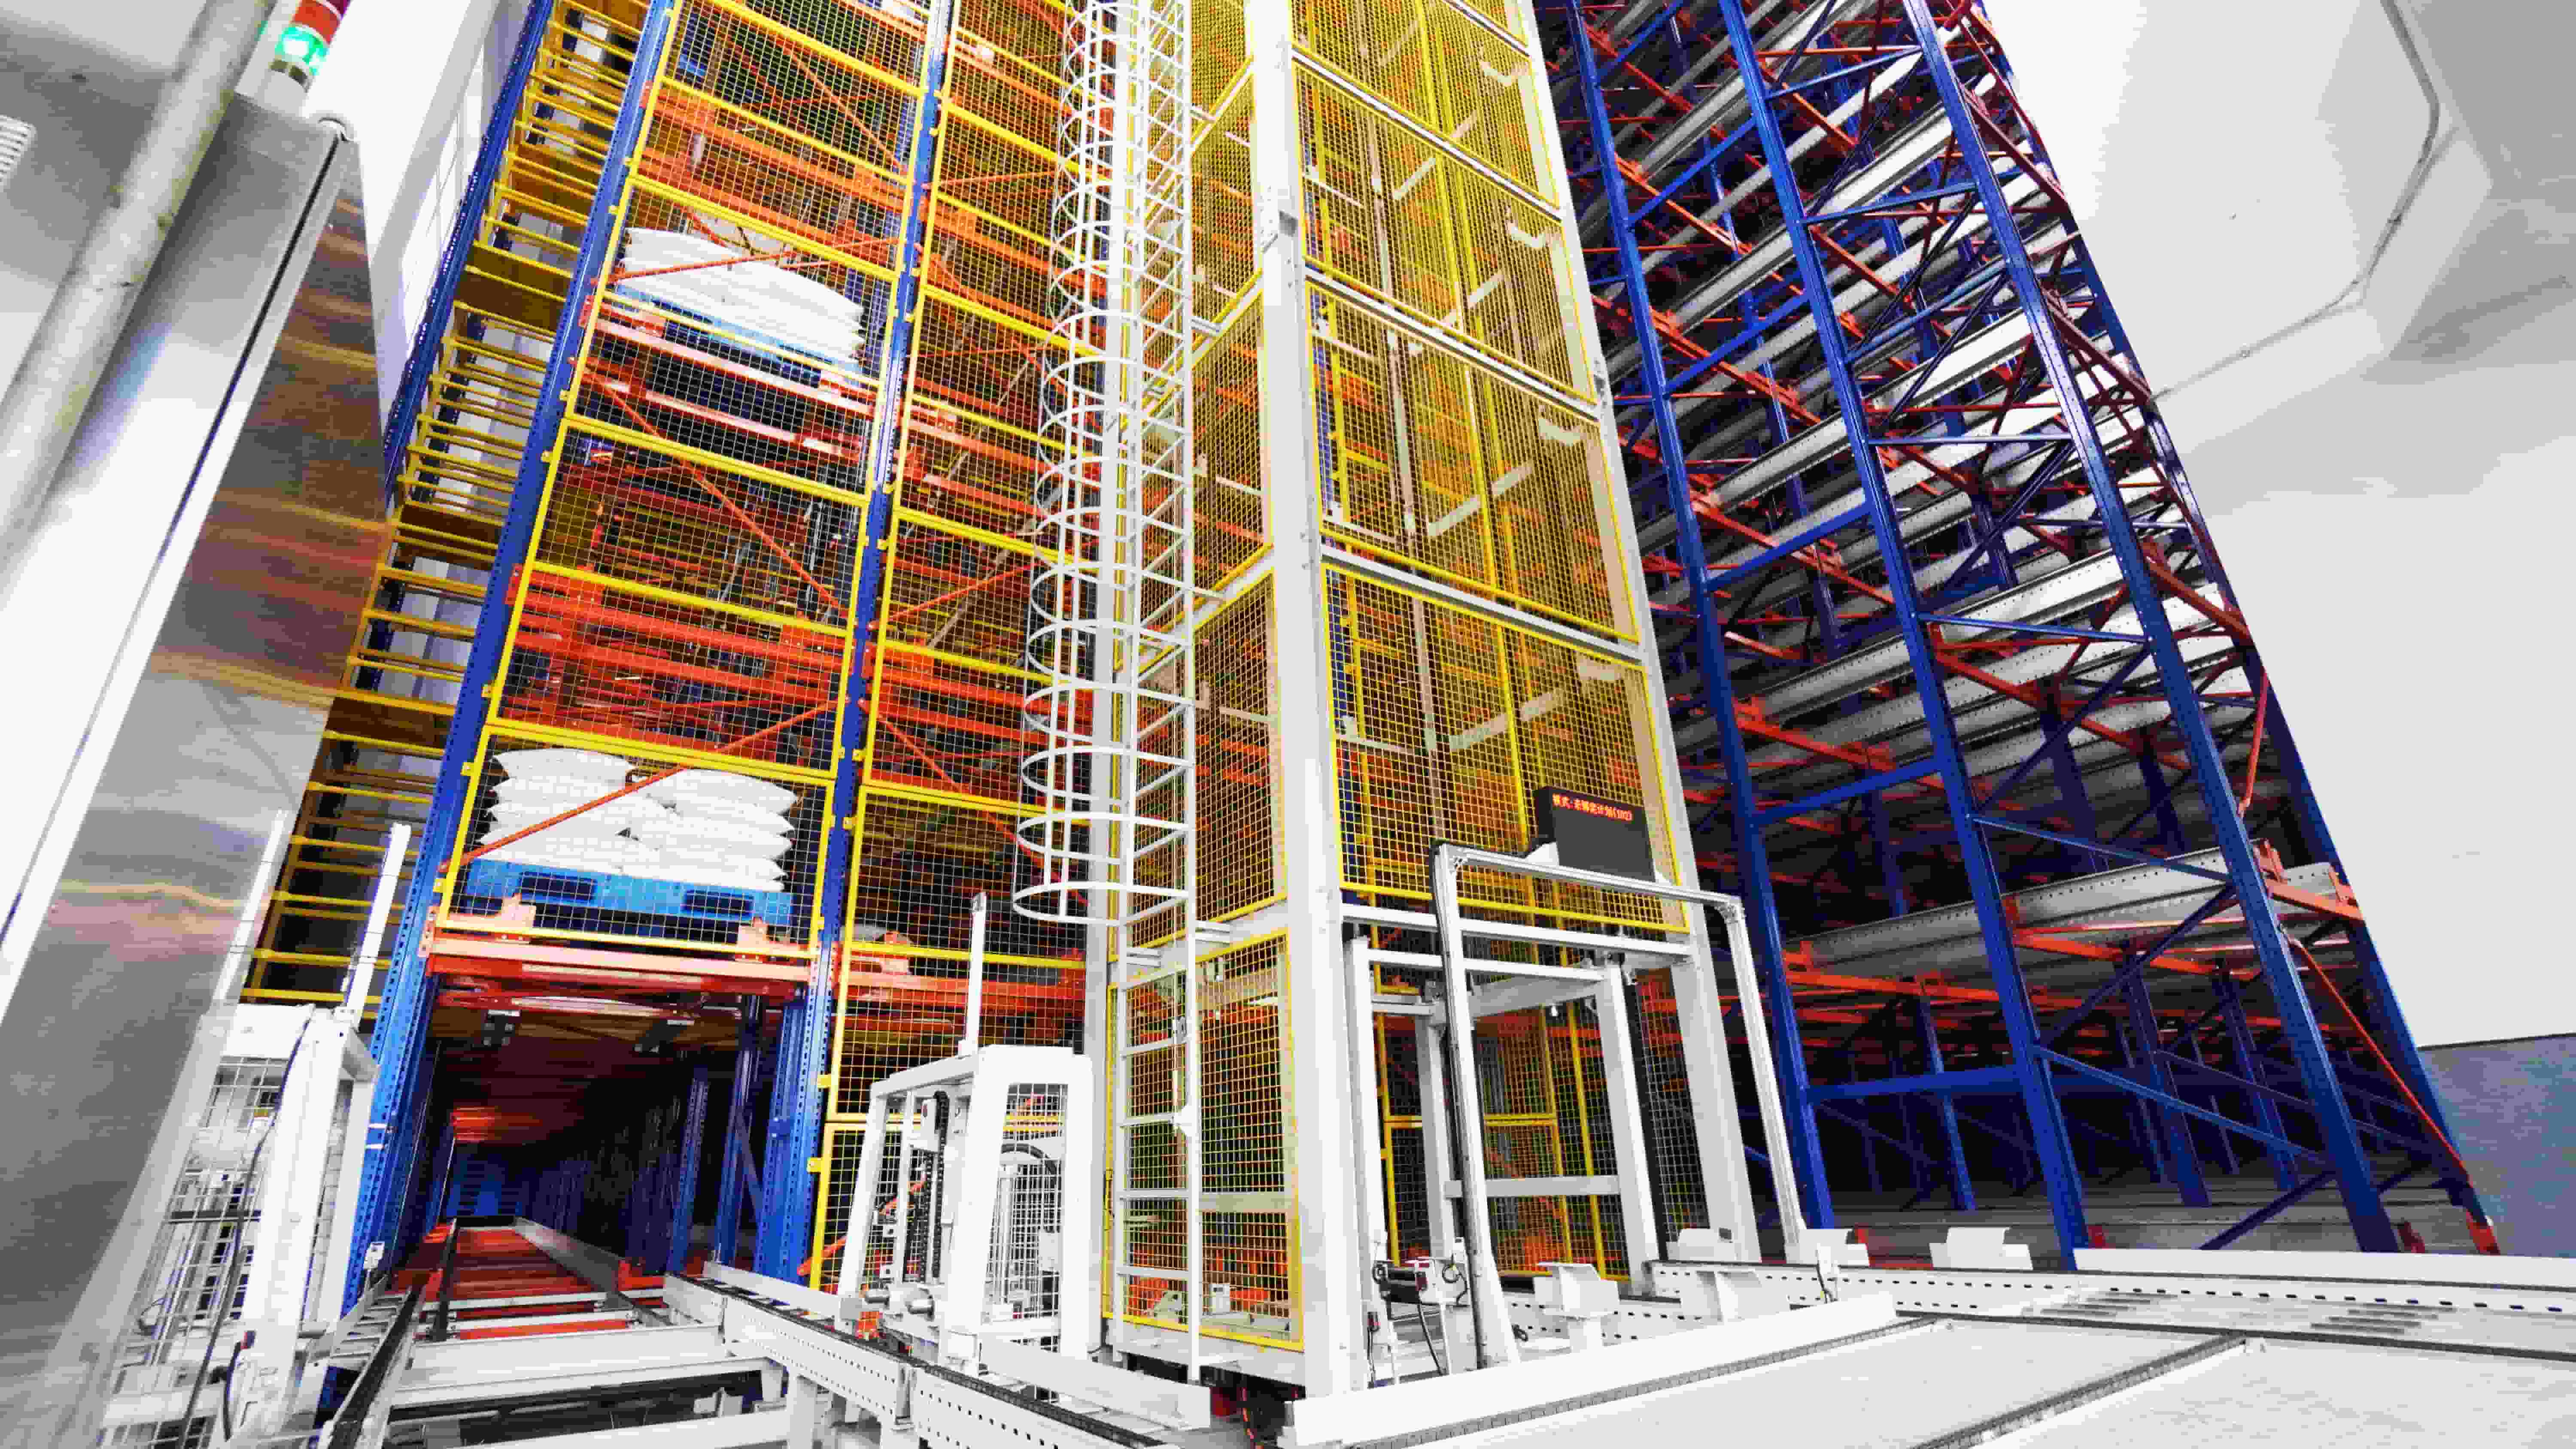
Automatización de almacenes de alimentos y bebidas: Lo que aprendimos de un proyecto de productos terminados de Dukang.
Al observar este proyecto, la cifra más fácil de detectar son las 11.044 ubicaciones de palés.
Pero no fueron ellos los que determinaron si el almacén funcionaría bien.
Para un fabricante de licores como Dukang, los productos terminados llegan constantemente desde la producción. Es necesario paletizarlos, trasladarlos al almacén, registrarlos correctamente, conservarlos hasta su envío y, posteriormente, liberarlos según los pedidos de salida.
El almacenamiento se sitúa en el centro de ese proceso.
Si la recepción de mercancías no puede seguir el ritmo de la producción, los palés comienzan a acumularse antes de llegar al almacén. Si la recogida de mercancías para el envío es demasiado lenta, el problema se manifiesta posteriormente durante la preparación y el envío de los pedidos.
Esa era la forma más útil de ver este proyecto: no como un estante con 11.044 ubicaciones, sino como un flujo de productos terminados que tenía que seguir funcionando todos los días.
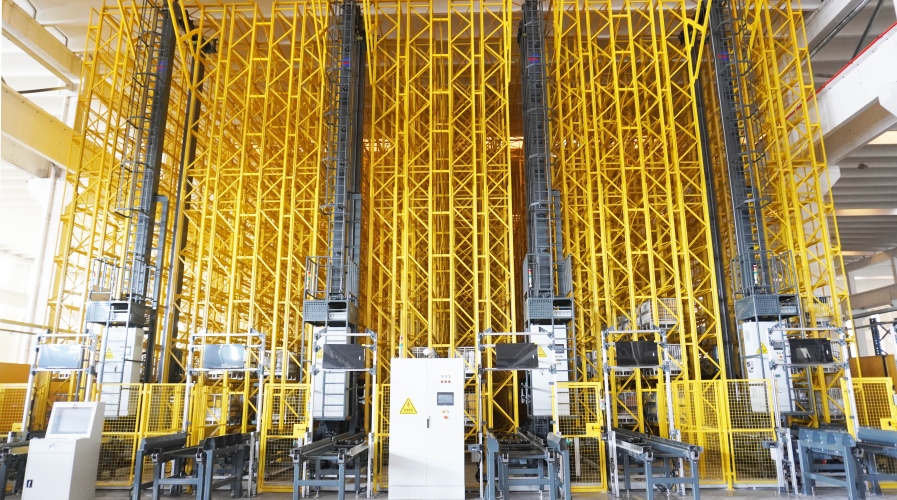
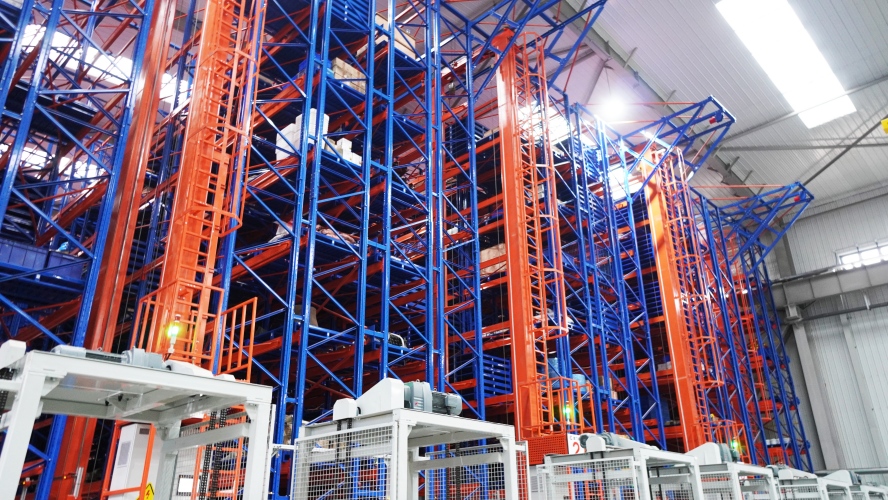
El almacén finalmente tomó forma alrededor de las 4 grúas apiladoras, 8 palets bidireccionales Robot lanzaderas, un sistema de transporte RGV, equipos de paletización y despaletización, y WMS/WCS.
Los números cuentan parte de la historia. La forma en que se dispusieron estas piezas cuenta el resto.
Los productos de licor terminados tienen una ventaja en comparación con muchos almacenes de repuestos o de fabricación: después del envasado y la paletización, las unidades de manipulación están relativamente estandarizadas.
Eso importa.
Un almacén que guarda miles de piezas irregulares suele necesitar un acceso muy flexible a las distintas ubicaciones. Los productos de bebidas terminados a menudo tienen un patrón de inventario diferente. Un mismo producto o lote puede ocupar varias posiciones en palés, y estos se pueden agrupar de forma más natural.
Eso hace que valga la pena considerar el almacenamiento en carriles profundos.
Existe una razón práctica para separar estos dos movimientos.
Si un convencional Grúa apiladora El sistema proporciona acceso directo al pasillo para cada palé, por lo que se necesitan más caras de estantería orientadas hacia el pasillo. Para el inventario que se puede almacenar a mayor profundidad por lotes, ese espacio no siempre es necesario.
Aquí, el Robot lanzadera Gestiona el movimiento de palés dentro del carril.
Este tipo de diseño es especialmente relevante para los productos terminados de alimentación y bebidas, pero solo cuando la estructura del inventario se ajusta a él. Un almacén con referencias muy fragmentadas y acceso constante a palés individuales requeriría un análisis diferente.
Este proyecto no se diseñó en torno a un almacén de gran altura.
El sistema debía funcionar dentro de las condiciones existentes del almacén del cliente, con una altura de proyecto de aproximadamente 12 metros.
Eso cambia la cuestión del diseño.
En lugar de preguntarse qué tan alto se podía construir el estante, el proyecto necesitaba aprovechar mejor el volumen que ya estaba disponible.
La combinación de grúas apiladoras y palets de carril profundo Almacenamiento Shuttle Se utilizó precisamente por ese motivo. Las grúas apiladoras se encargan del movimiento vertical y por los pasillos, mientras que los robots lanzadera bidireccionales extienden el almacenamiento a mayor profundidad en la estantería.
Para los fabricantes que estén considerando la posibilidad de modernizar un almacén, esta es una referencia más útil que la altura máxima del edificio.
Muchas plantas de procesamiento de alimentos y bebidas ya cuentan con almacenes funcionales, pero no pueden simplemente aumentar la altura libre. En ese caso, la automatización debe adaptarse al edificio, en lugar de que el edificio se adapte a la automatización.
El proyecto también admite cargas de palés de 1000 kg o más. Este es un rango de carga habitual para los sistemas automatizados de almacenamiento y recuperación de palés, por lo que se consideró un parámetro de diseño normal del proyecto en lugar de un requisito especial para cargas pesadas.
Las grúas apiladoras utilizan alimentación eléctrica mediante rieles conductores para un funcionamiento continuo en los pasillos automatizados fijos.
Para este proyecto, fijarse únicamente en el volumen de palés que se procesan no ofrece una imagen clara de la operación real del cliente.
Los requisitos originales del proyecto son más fáciles de entender a nivel de producto terminado: el almacén debía poder gestionar aproximadamente 10.000 cajas de entrada al día y 10.000 cajas de salida al día.
Eso hace que el sistema se acerque más a la forma en que un fabricante de alimentos y bebidas percibe realmente su almacén.
La recepción de mercancías sigue a la producción y al embalaje. Las cajas terminadas se paletizan y deben trasladarse al almacén sin generar acumulaciones innecesarias entre la línea de producción y el almacén.
El proceso de envío se ajusta a los requisitos de envío. Los productos deben recuperarse, transferirse y prepararse de acuerdo con las tareas de entrega diarias.
Por lo tanto, la capacidad de almacenamiento por sí sola no era suficiente.
El sistema de transporte y transferencia frontal también debía conectar los sistemas de paletización, las interfaces del almacén y los puntos de manipulación de salida.
El sistema de transporte RGV y las cintas transportadoras relacionadas forman parte de esa conexión.
Una grúa apiladora puede completar una tarea de recuperación rápidamente, pero el palé aún necesita un destino. En el funcionamiento diario, la interconexión entre los equipos puede ser tan importante como la velocidad de cada máquina.
Por eso, el proyecto se planificó en torno a la ruta completa de los palés, en lugar de centrarse únicamente en el pasillo del sistema automatizado de almacenamiento y recuperación (ASRS).
Otro detalle que se puede tratar fácilmente como secundario es la paletización.
En una planta de alimentos o bebidas, el almacén no comienza en la estantería.
Comienza cuando las cajas terminadas se convierten en una carga de palé estable.
El proyecto Dukang incluye equipos de paletización y despaletización como parte del flujo general de materiales. Una vez que el producto está paletizado, transportadores tomar el control del movimiento hacia el área de almacenamiento automatizada.
Esto reduce el número de traspasos manuales entre el embalaje y el almacenamiento.
La misma lógica se aplica en el lado de salida. Un palé debe salir del almacén, pasar por el sistema de manipulación frontal y llegar al siguiente proceso de envío en la secuencia correcta.
Esa secuencia es importante.
Un almacén puede estar altamente automatizado internamente y aun así funcionar mal si la interfaz de producción y la interfaz de envío se tratan como proyectos separados.
En este caso, la mejor manera de entender la automatización es como una ruta continua de palés en lugar de varias máquinas independientes.
Una vez que los palets se almacenan en varias posiciones de profundidad, la gestión del almacén depende en mayor medida de la precisión en el registro de la ubicación y de la secuencia de recuperación.
El sistema necesita saber qué se almacena en cada carril, qué palé pertenece a qué tarea y qué secuencia debe utilizarse para las operaciones de entrada y salida.
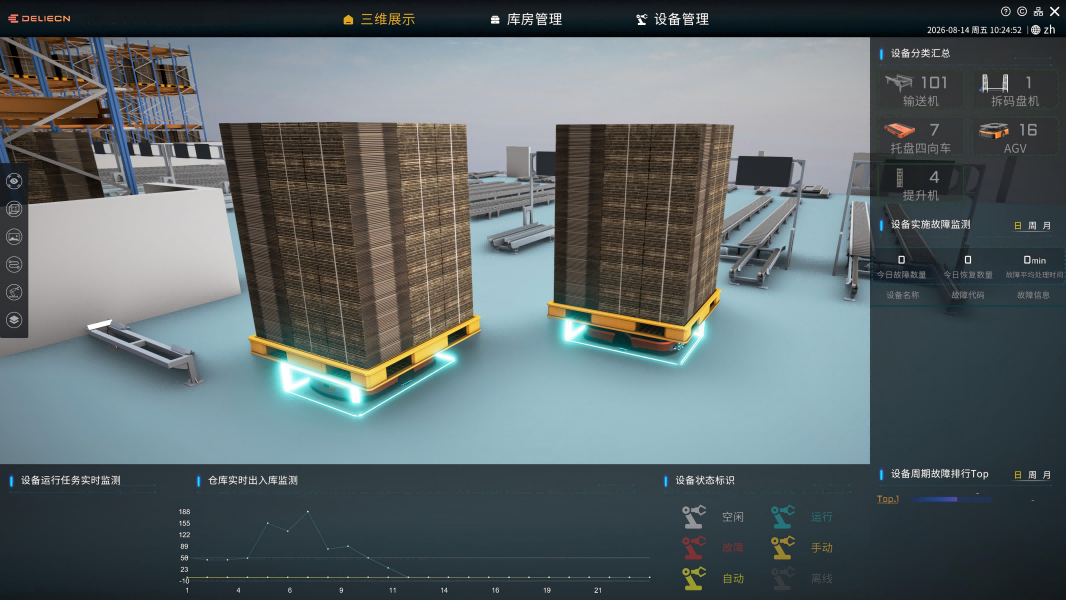
Por lo tanto, el proyecto utiliza WMS y WCS junto con el equipo físico.
El sistema de gestión de almacenes (WMS) administra el inventario, las ubicaciones de almacenamiento y las tareas de entrada y salida. WCS coordina la ejecución de tareas en las grúas apiladoras, Robots lanzadera bidireccionales para palés, RGV transportando sistema y equipos relacionados.
Para un almacén de productos terminados, esto proporciona a los operarios un registro más claro de dónde se almacenan los productos y cómo se mueven a través del sistema.
Esto es importante en la fabricación de alimentos y bebidas, donde la información sobre los lotes y la secuencia de envío a menudo deben permanecer visibles durante todo el almacenamiento y las operaciones de salida.
A medida que el almacenamiento se vuelve más profundo y automatizado, esta coordinación ayuda a mantener el movimiento físico de las paletas alineado con la información de inventario y de tareas.
El almacén terminado ofrece 11.044 ubicaciones efectivas para palés, pero la capacidad por sí sola no es la forma más útil de describir el resultado.
El cambio más significativo es que ahora los palés tienen una ruta definida entre la producción, el almacenamiento y las operaciones de envío.
El proyecto se diseñó en torno a:
- 11.044 ubicaciones efectivas de palés
- Almacenamiento para más de 500.000 cajas de licor terminado.
- aproximadamente 10.000 casos/día ingresan
- aproximadamente 10.000 casos/día de salida
- 4 grúas apiladoras
- 8 Robots lanzadera bidireccionales para palés
- 1 robot paletizador
- 1 máquina despaletizadora
- 1 Sistema de transporte RGV
- Almacenamiento de lanzadera de 4 niveles
- altura del proyecto de aproximadamente 12 m
- WMS / WCS / ECS
Estas cifras muestran el equilibrio que el proyecto intentaba lograr.
Era necesario disponer de suficiente espacio de almacenamiento para los productos terminados, pero el almacén también debía absorber la producción diaria y distribuir los productos según los requisitos de envío.
Se reduce la intervención de las carretillas elevadoras dentro del área principal de almacenamiento automatizado, el sistema gestiona la ubicación de los palés y el movimiento de la producción al almacenamiento se conecta mediante equipos de manipulación automatizados en lugar de una serie de transferencias manuales inconexas.
Para el cliente, esto hace que la logística diaria de los productos terminados sea más predecible.
Y la previsibilidad suele ser más útil que simplemente decir que un almacén se ha vuelto "inteligente".
Aunque Dukang es un fabricante de licores, su sistema de almacenamiento no se limita a este producto.
Muchos almacenes de productos terminados de alimentos y bebidas comparten condiciones similares:
Cargas de palés estandarizadas, cantidades de lotes relativamente grandes, producción continua de las líneas de envasado, espacio de almacén limitado y períodos de demanda de salida concentrada.
La cerveza, el agua embotellada, las bebidas, los alimentos envasados y otros productos de consumo paletizados pueden enfrentarse a la misma cuestión básica en materia de almacenamiento.
Lo importante es no copiar esta configuración exacta.
La combinación de un sistema de transporte de palés y una grúa apiladora resulta adecuada cuando la estructura de referencias, el tamaño del lote, la estandarización de los palés y el patrón de acceso permiten un almacenamiento en profundidad. En otra planta, la solución podría ser diferente.
El proyecto Dukang es particularmente relevante para los fabricantes que consideran automatización dentro de un almacén existentedonde la altura y la superficie construida del edificio ya están fijas.
El diseño del almacén no se basó en la pregunta: "¿Qué equipos automatizados deberíamos instalar?".
Se diseñó en torno a una pregunta mucho más común:
¿Cómo se trasladan los palés terminados desde la producción al almacenamiento y de vuelta para su envío sin necesidad de construir un edificio de gran altura completamente nuevo?
Una vez que esa condición quedó clara, la elección del equipo cobró mucho más sentido.
Para los fabricantes que evalúan un almacén de productos terminados para alimentos y bebidas, DELIECN puede revisar las especificaciones de los palés, la estructura del inventario, la producción, los requisitos de salida y las condiciones existentes del edificio antes de decidir si el almacenamiento con sistema de transporte de palés, el sistema automatizado de almacenamiento y recuperación (ASRS) con grúas apiladoras u otra configuración es más adecuada.
Sigue a DELIECN en LinkedIn para conocer más ejemplos de proyectos de automatización de almacenes.