
 Robot de manipulación AS/RS
 Módulo de almacenamiento vertical
 Equipos de transporte
 Sistema de almacenamiento inteligente
 Estanterías de almacén
 Industrias
 Servicios
 Sobre nosotros

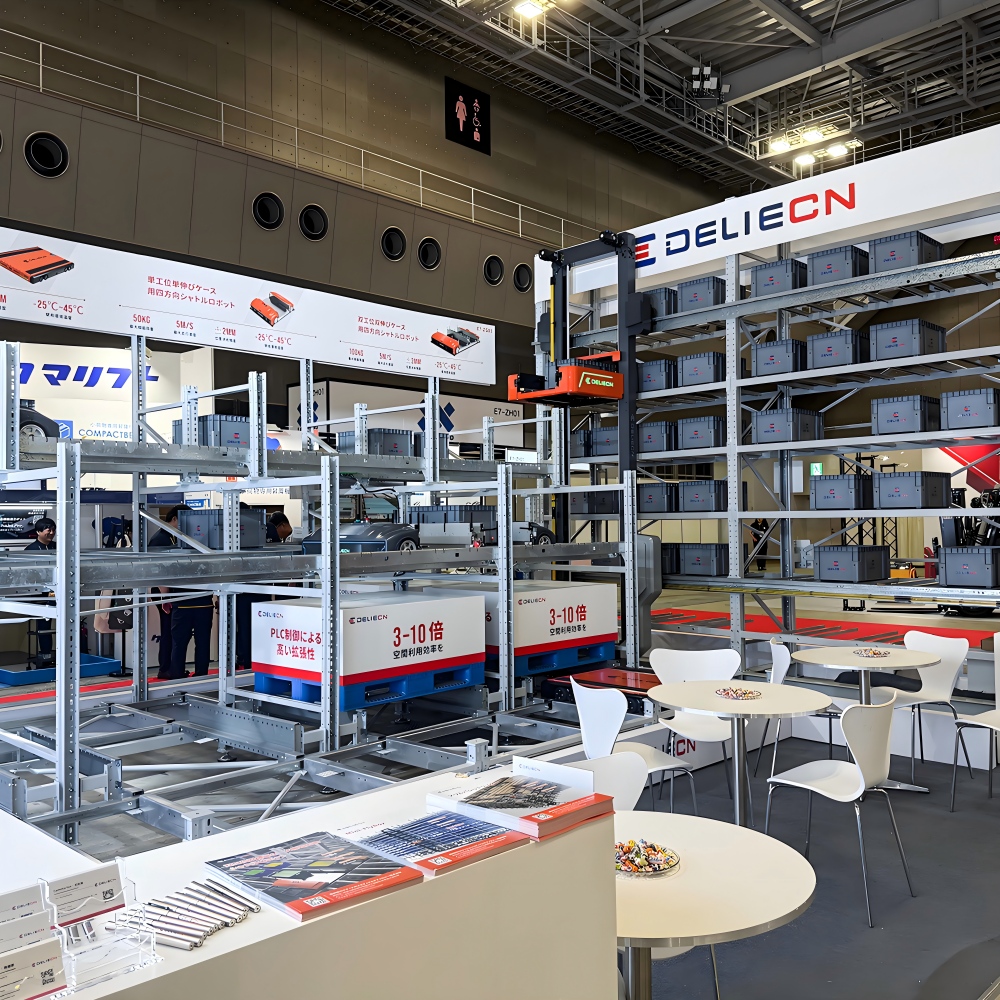
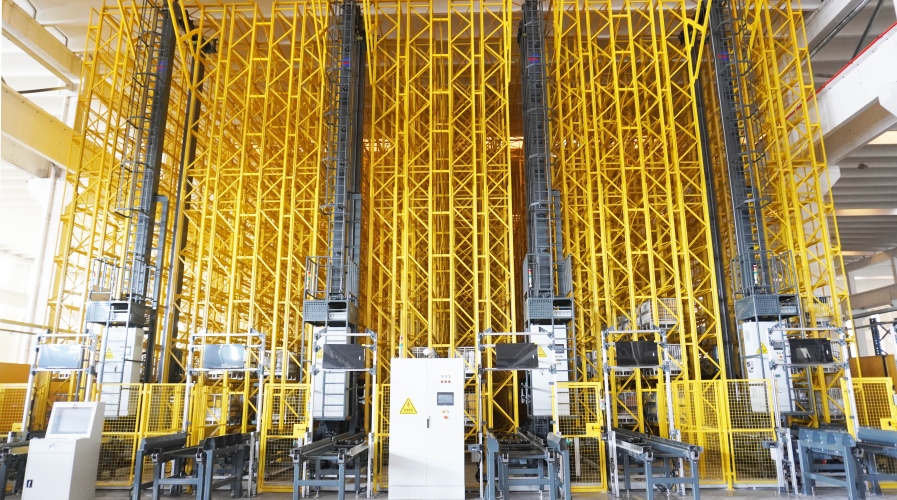
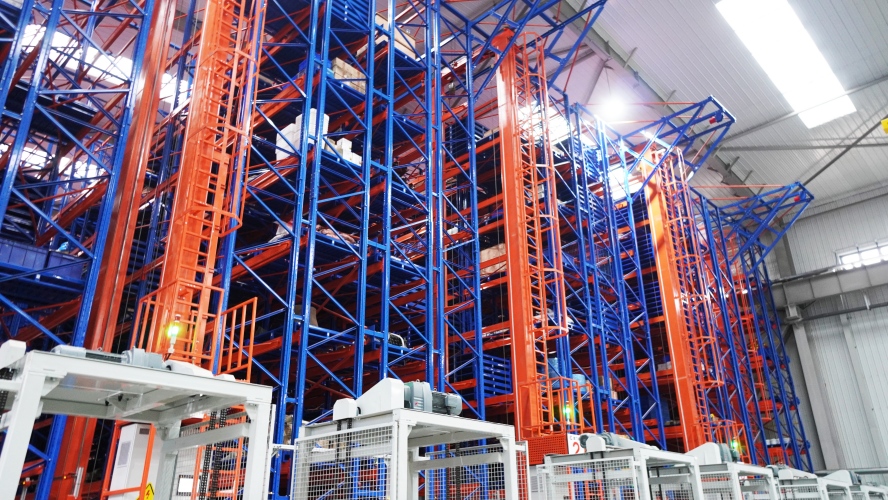
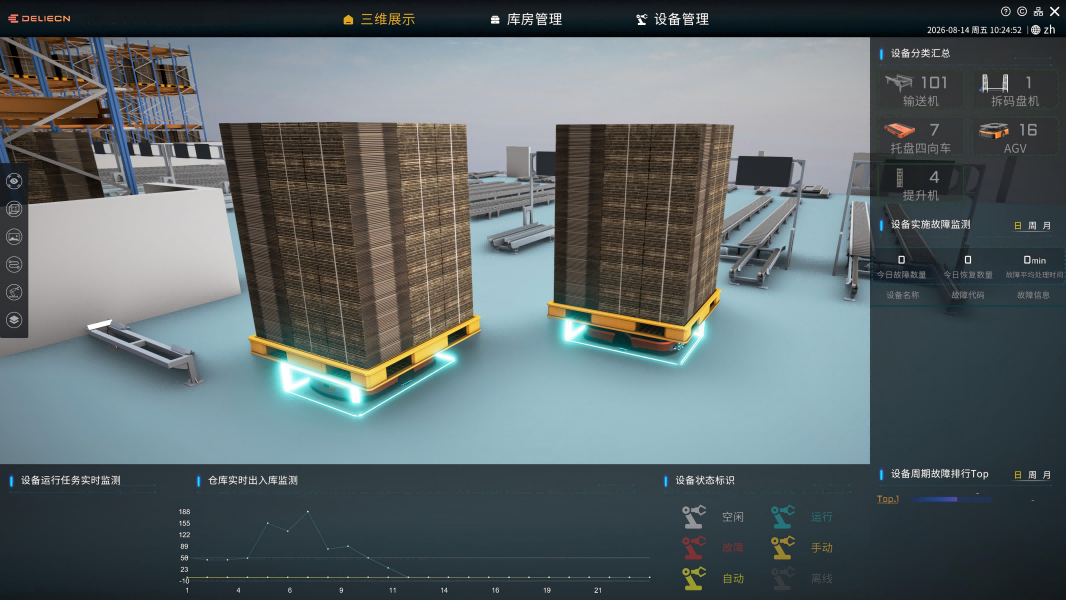
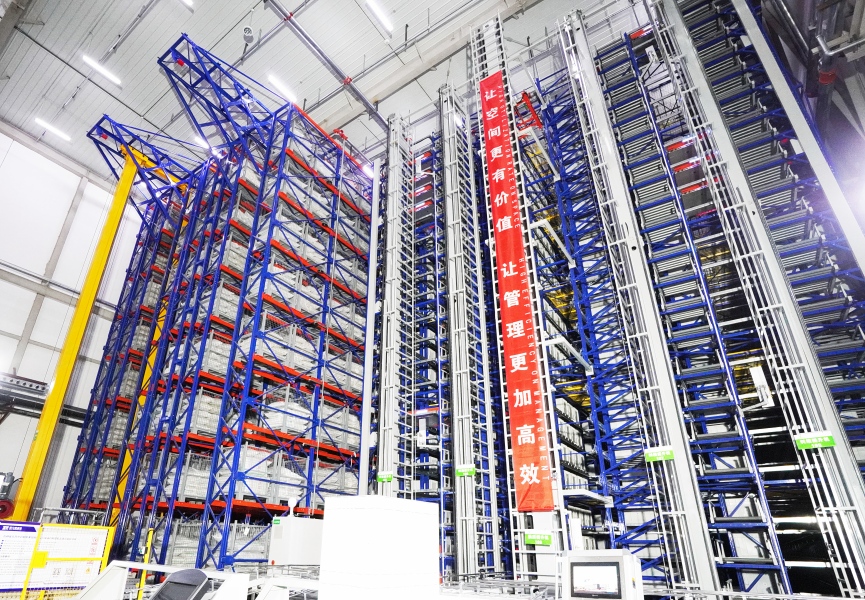
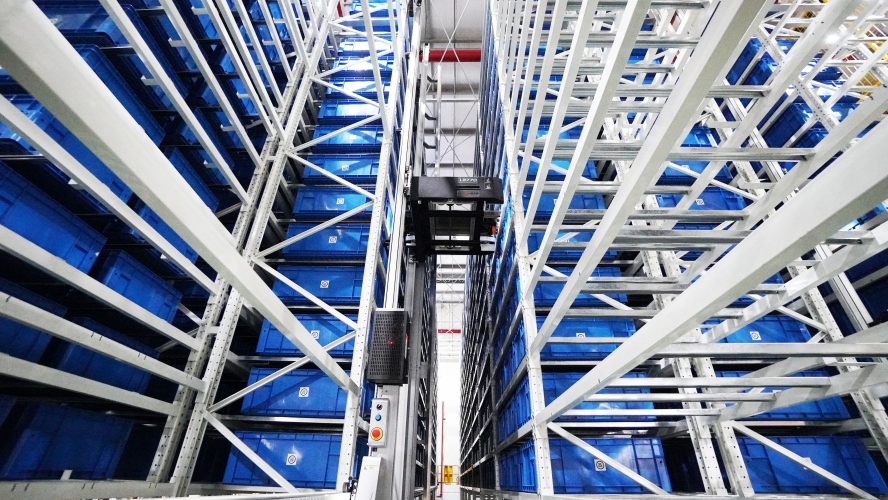
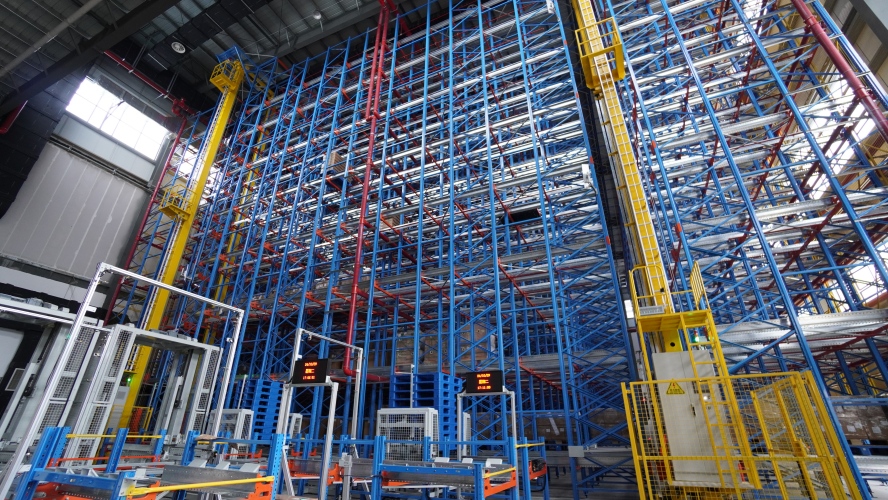
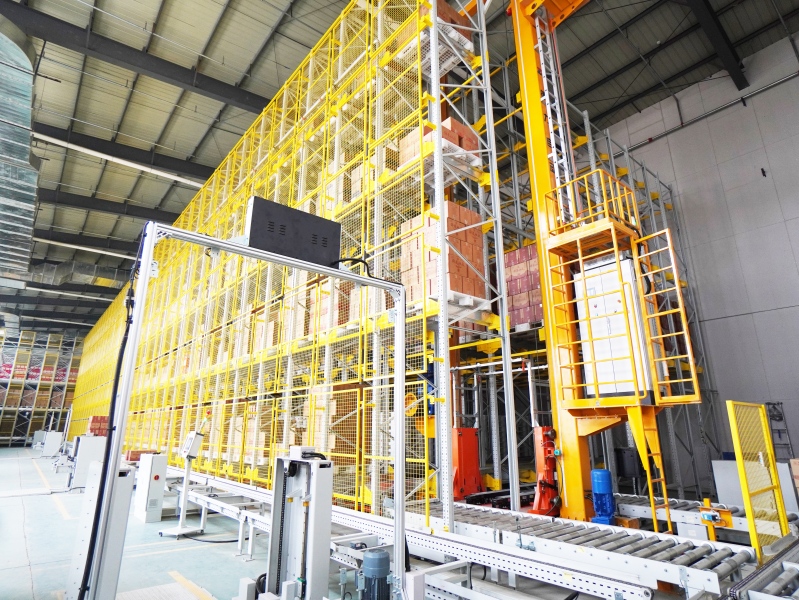
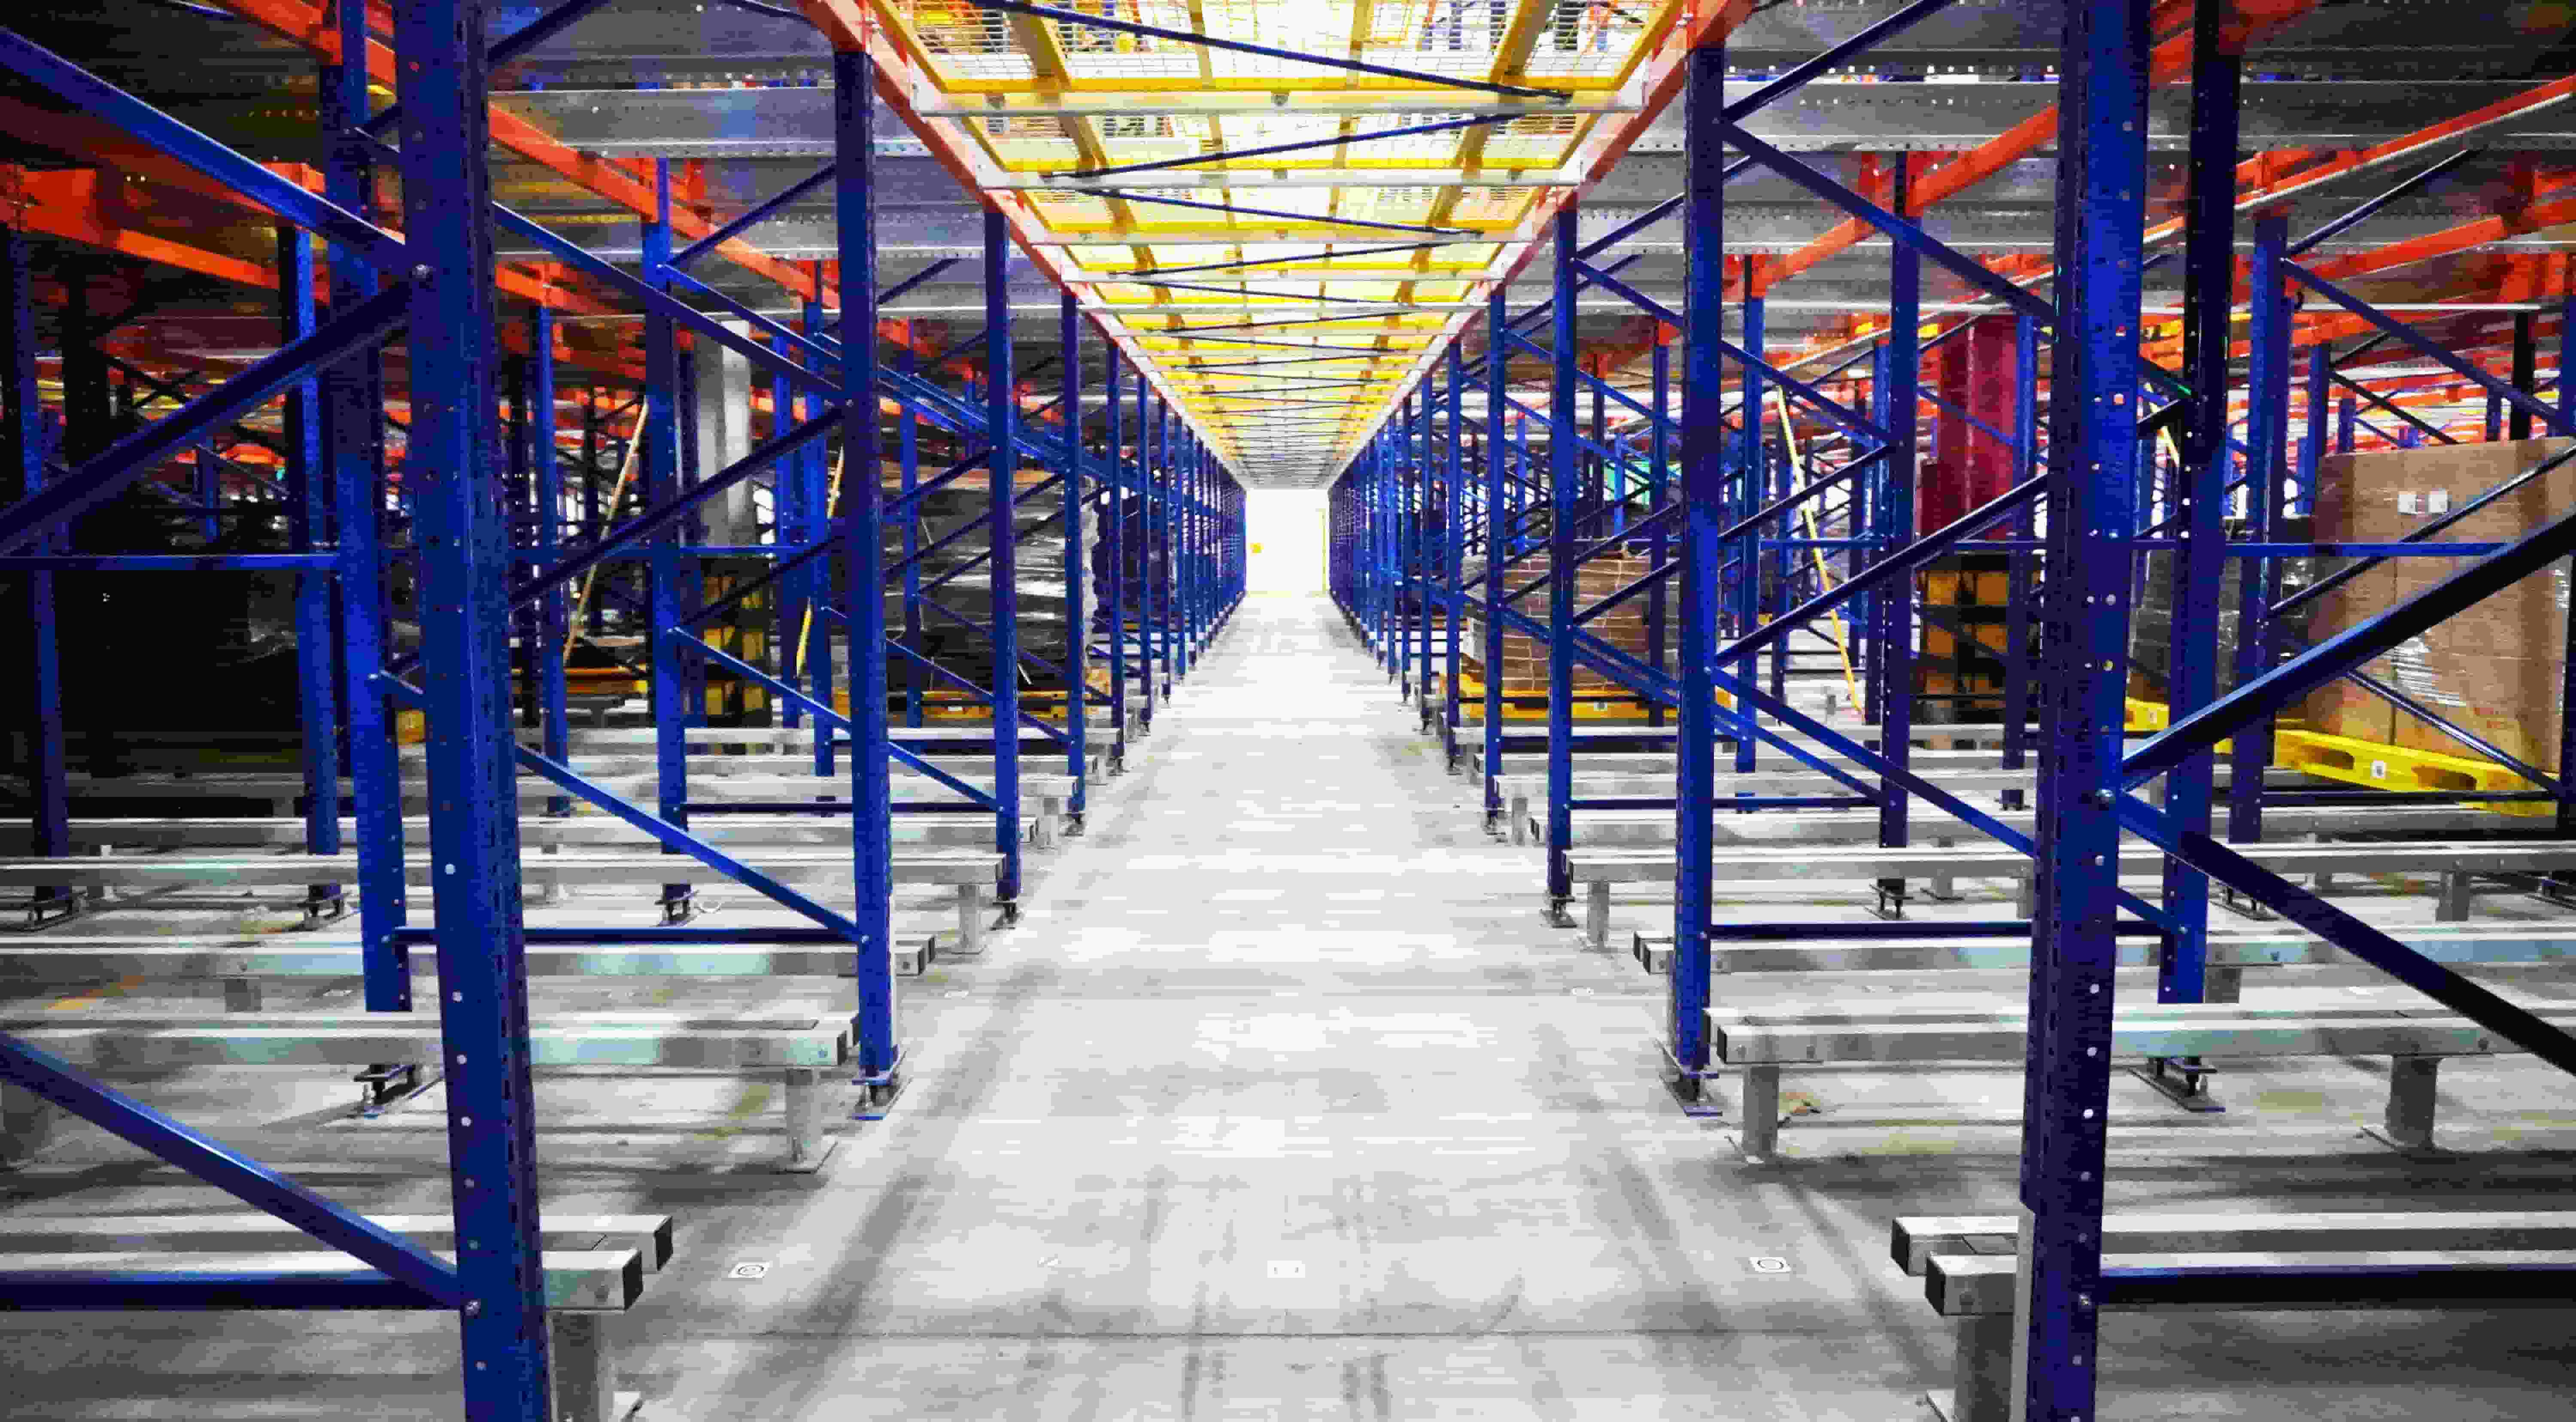
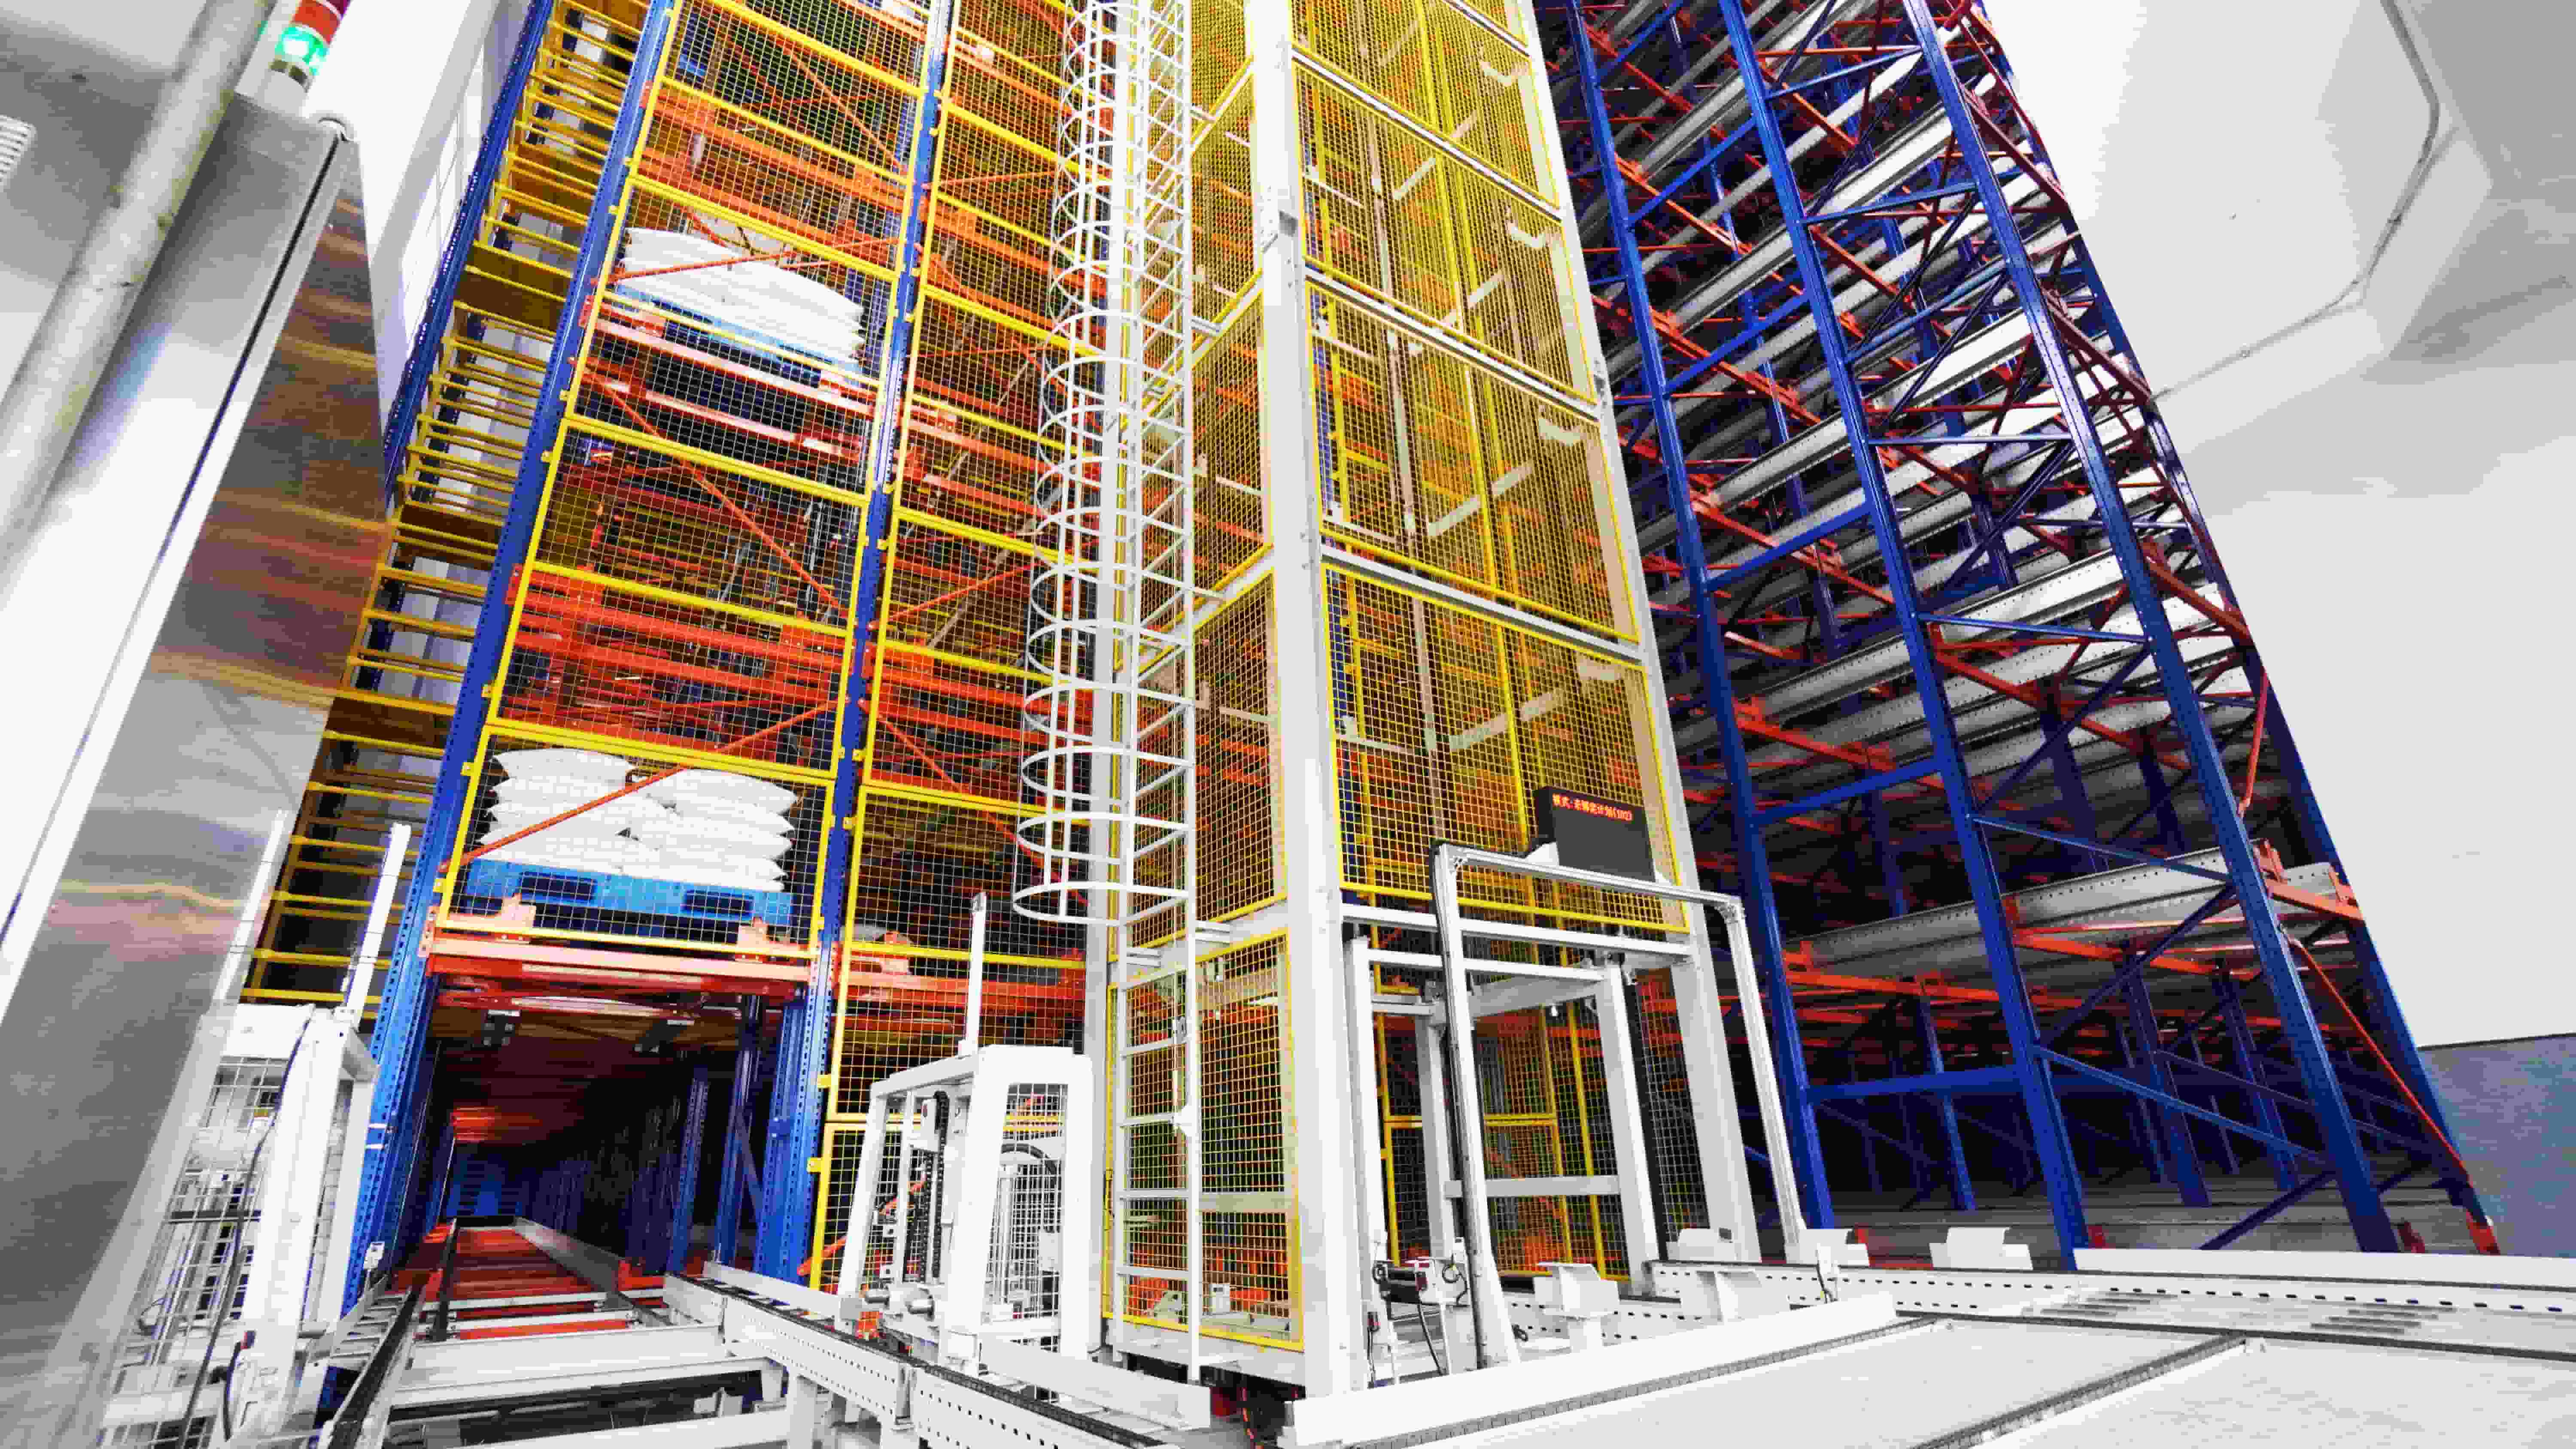
Sistema de transporte de cuatro vías para el almacenamiento de productos químicos de alta densidad.
Abstracto
El almacenamiento tradicional de productos químicos suele presentar problemas como una baja utilización del espacio, altos índices de errores manuales, una coordinación deficiente de los equipos y un soporte operativo y de mantenimiento insuficiente. Estas limitaciones dificultan la satisfacción de las necesidades de almacenamiento de productos químicos terminados, que generalmente implican múltiples especificaciones, cargas pesadas, un alto volumen de producción y elevados requisitos de seguridad.
Este artículo utiliza un método de cuatro vías. Sistema de transporte como equipo central de almacenamiento y manipulación. Basándose en los requisitos prácticos del almacenamiento de productos químicos, explica un modelo de servicio localizado de proceso completo que abarca la fase inicial de estudio y planificación, la fase intermedia de integración del sistema y la fase posterior de operación, mantenimiento y optimización.
Mediante la combinación de hardware, software, personalización y servicio, y utilizando como ejemplo un proyecto de almacenamiento inteligente para productos terminados de sulfato de magnesio, el artículo muestra cómo el modelo integrado mejora la densidad de almacenamiento, la eficiencia operativa, el control de seguridad y la fiabilidad del sistema a largo plazo.
Antecedentes y lógica del proyecto
A medida que se expande la producción de productos químicos finos, los centros de almacenamiento se ven presionados por la escasez de terrenos industriales, el aumento de los costos laborales y una gestión de cumplimiento más estricta. Los almacenes tradicionales suelen utilizar solo entre el 30 % y el 50 % del espacio disponible. La manipulación manual y el uso de carretillas elevadoras también conllevan una menor eficiencia y mayores índices de error.
Los almacenes automatizados con grúas apiladoras fijas anteriores pueden mejorar la automatización, pero pueden carecer de flexibilidad e implicar mayores costos de modernización. Para productos químicos terminados con múltiples lotes, cargas pesadas y requisitos de almacenamiento continuo, un sistema de cuatro vías Sistema de transporte Proporciona una solución de almacenamiento de alta densidad más adaptable.
Sin embargo, el hardware por sí solo no basta. Si la adaptación al sitio, la respuesta de operación y mantenimiento, y el servicio a largo plazo son deficientes, el sistema aún puede sufrir retrasos, interrupciones y fallas frecuentes. Por lo tanto, el equipo de transporte multidireccional debe combinarse con un servicio localizado de ciclo de vida completo para resolver tanto los cuellos de botella de la implementación como los problemas operativos diarios.
Principales desafíos en el almacenamiento de productos químicos
El almacenamiento de productos químicos de gran tamaño suele enfrentarse a dos grandes desafíos.
El primer desafío radica en la falta de correspondencia entre la planificación del espacio y la eficiencia operativa. Si la ubicación de los almacenes está mal planificada, la distribución de la carga en las estanterías, la eficiencia del sistema de transporte y la seguridad general del almacén pueden verse afectadas.
El segundo desafío radica en la separación entre el hardware inteligente y el servicio a largo plazo. Muchos proyectos se centran en el rendimiento de equipos individuales, pero se presta poca atención a la adaptación al entorno, el cumplimiento de las normativas químicas, la respuesta ante fallos y la optimización futura. Esto puede limitar el valor del sistema tras su implementación.
Para resolver estos desafíos, el proyecto construyó un modelo vinculado entre la tecnología de transporte intermodal de cuatro vías y el servicio localizado de proceso completo.

Características técnicas del sistema de cuatro vías Sistema de transporte
El sistema de transporte cuatridireccional personalizado utilizado en este proyecto químico contaba con una estructura de aleación de alta resistencia e integraba siete módulos funcionales. Fue diseñado para soportar polvo químico, manipular cargas pesadas y operar con alta frecuencia.
Los parámetros clave incluían una precisión de posicionamiento de +/-2 mm, una carga nominal de 1050 kg y una velocidad de desplazamiento de 80 m/min. Estas especificaciones cumplían los requisitos para el almacenamiento y la manipulación automatizados de productos terminados de sulfato de magnesio.
El carro se desplaza sobre rieles transversales instalados en la estructura de la estantería y puede moverse hacia adelante, hacia atrás, hacia la izquierda y hacia la derecha. Gracias a unas placas de transferencia inteligentes con cambio de dirección, puede realizar giros de 90 grados sin intervención manual. Con elevadores verticales específicos, los palés terminados se pueden transferir entre los diferentes niveles de almacenamiento.
El sistema WMS asigna tareas de almacenamiento y manipulación, mientras que el sistema WCS las convierte en instrucciones para los equipos. El reconocimiento de códigos de barras infrarrojos y la detección RFID sincronizan la información de lotes, la ubicación de almacenamiento y los registros de movimiento en tiempo real. Esto permite un almacenamiento y recuperación precisos, una asignación dinámica y una trazabilidad completa del área.
En este proyecto químico, se combinaron lanzaderas de cuatro vías, elevadores verticales, robots paletizadores y equipos de carga automáticos para conectar la línea de envasado, el área de almacenamiento de alta densidad y el muelle de carga. El sistema creó un proceso automatizado de circuito cerrado, desde la finalización de la producción hasta el almacenamiento inteligente y el envío conforme a la normativa.
Valor para el almacenamiento de productos químicos de alta densidad
En comparación con los modelos de almacén tradicionales, el de cuatro vías Sistema de transporte Ofrece diversas ventajas prácticas. Puede mejorar la utilización del espacio entre un 40 % y un 70 %, aumentar la eficiencia operativa entre 2,5 y 5 veces, facilitar la expansión flexible de la capacidad y reducir los costes de operación y mantenimiento.
Estas ventajas lo hacen idóneo para el almacenamiento de productos químicos terminados de gran tamaño, especialmente en lugares donde el terreno es limitado, el control de lotes es importante y se requiere un envío de alto rendimiento.
Servicio integral para el almacenamiento de productos químicos.
El servicio localizado de ciclo de vida completo cubre cada etapa del proyecto. Brinda soporte para el cumplimiento de las normas químicas, Sistema de transporte mantenimiento y estabilidad operativa continua.
Estación de acoplamiento de entrada
La estación de acoplamiento de entrada se diseñó de acuerdo con el ritmo de cuatro líneas de envasado. Se adoptó un plan de preclasificación personalizado y se utilizó un sistema de gestión de almacenes (WMS) para verificar la información de los productos terminados. También se añadieron estaciones de manipulación de objetos anómalos y soporte para la puesta en marcha del robot paletizador.
La eficiencia de entrada medida alcanzó los 33 palets por hora, y la tasa de verificación del libro mayor alcanzó el 100%.
Para el área de almacenamiento, el sistema consideró las características del sulfato de magnesio y utilizó análisis basados en simulación para desarrollar una estrategia de zonificación. Se verificó la tensión en las estanterías, se creó un área de palés vacía y se monitorearon los parámetros de seguridad en línea. Con 5560 posiciones de almacenamiento, la utilización del espacio aumentó a más del 85 % sin riesgos de seguridad por almacenamiento de cargas pesadas ni pérdida de material.
Área de almacenamiento central de alta densidad
El área de almacenamiento principal se centró en la seguridad de la carga, la asignación dinámica y la trazabilidad a largo plazo. Teniendo en cuenta la gran carga, la sensibilidad a la humedad y las características de adhesión del polvo del sulfato de magnesio, el proyecto utilizó la simulación de la mecánica estructural de las estanterías para desarrollar una estrategia de almacenamiento diferenciada.
Los productos terminados, pesados y envasados en sacos grandes, se colocaron en ubicaciones más bajas y estables, mientras que los productos más ligeros, envasados en paquetes pequeños, se dispusieron en niveles superiores. Esto ayudó a equilibrar la carga de las estanterías y a mejorar la seguridad del almacenamiento.
El diseño del servicio también incluía una zona de almacenamiento y distribución de palés vacíos, control de temperatura y humedad, control de la concentración de polvo, control de la deformación de las estanterías y alarmas de circuito cerrado conectadas con sistemas de protección contra incendios y a prueba de explosiones.
Estación de acoplamiento de clasificación
El área de clasificación adoptó un modelo de clasificación colaborativa basado en zonas. Para los diferentes tipos de embalaje, el proyecto personalizó una solución de clasificación de modo dual y optimizó la ruta de colaboración entre humanos y máquinas.
Tras su implementación, la tasa de error de clasificación se mantuvo dentro del 0,1%, y la eficiencia de clasificación mejoró en un 40%. Esto ayudó a evitar clasificaciones incorrectas, clasificaciones omitidas y la mezcla de lotes.
Estación de carga conforme
En la estación de carga, se revisó la información de los productos terminados y se conectó con el sistema ERP. El proyecto también optimizó el plan de operación de los elevadores verticales durante las horas de menor actividad.
La eficiencia de carga medida alcanzó los 60 palets por hora para productos terminados en sacos grandes y los 30 palets por hora para productos terminados en sacos. Los registros de envío se podían rastrear en tiempo real, lo que facilitaba el cumplimiento de las normativas del sector químico.
Para garantizar una operación más segura, se implementó el mantenimiento nocturno fuera de las horas pico. Durante el día, el sistema priorizaba la salida y carga de productos terminados. Por la noche, se encargaba del almacenamiento, la limpieza, la desinfección y el mantenimiento de los equipos. Esto mejoró la utilización de los equipos y contribuyó a una gestión más segura de la producción química.
Integración de hardware, software y servicios
El sistema de transporte de cuatro vías se conectó con el software de control central mediante protocolos de comunicación industrial. Gracias a la coordinación del hardware, el control del software y la optimización de algoritmos, el proyecto redujo la congestión de los equipos y la acumulación de tareas pendientes.
Los datos medidos mostraron una utilización efectiva promedio del 83,7 % para los sistemas de transporte de cuatro vías y del 76,9 % para los elevadores verticales. El sistema funcionó sin riesgos importantes, como retrasos en la comunicación o desconexiones de datos.
Con el Sistema de transporte El proyecto, que se centraba en conectar siete zonas funcionales, adoptó un flujo logístico unidireccional. Se añadieron la asignación de palés vacíos, equipos de respaldo redundantes y medidas de prevención de polvo y desinfección. Como resultado, el tiempo de operación de toda la cadena se redujo en un 30 %, sin conflictos importantes en el flujo de producción ni congestión operativa.
Valor del proyecto principal
El modelo integrado aportó un valor cuantificable. La capacidad de almacenamiento aumentó de 3 a 5 veces, la superficie se redujo en un 50%, el tiempo de operación disminuyó en un 25%, el ciclo de cumplimiento de pedidos se acortó en un 40%, el costo de mano de obra disminuyó en un 40%, el costo de operación y mantenimiento disminuyó entre un 30% y un 50%, y la tasa de errores se mantuvo por debajo del 0,1%.
Conclusión
Los sistemas de transporte automatizados de cuatro vías son ideales para entornos operativos con cargas pesadas, polvo y altos requisitos de seguridad, donde se manipulan productos químicos. Proporcionan una base de hardware eficaz para nuevos almacenes de alta densidad y proyectos de renovación de almacenes.
Combinado con un servicio localizado integral, el sistema puede cerrar la brecha entre la entrega del equipo y su operación a largo plazo. El caso del almacenamiento de productos químicos demuestra que la integración de hardware, software, procesos y servicios puede mejorar simultáneamente la densidad de almacenamiento, la eficiencia, el control de costos y el cumplimiento normativo.
Para las empresas químicas que planifican la renovación o ampliación de sus almacenes, el sistema de transporte de cuatro vías ofrece una solución práctica y replicable hacia un almacenamiento inteligente, más seguro y eficiente.
Preguntas frecuentes
¿Por qué son adecuados los sistemas de transporte de cuatro vías para el almacenamiento de productos químicos?
Admiten el movimiento en cuatro direcciones, la transferencia entre niveles mediante elevadores, la disposición densa de las estanterías, la ejecución automatizada de tareas y la ampliación flexible de la capacidad para productos químicos de gran tamaño y fabricados por lotes.
¿Cómo respalda el sistema la trazabilidad del almacén de productos químicos?
Los sistemas WMS, WCS, el reconocimiento de códigos de barras, la detección RFID y la integración con ERP pueden registrar en tiempo real el lote del producto, la ubicación de almacenamiento, el historial de movimientos, el estado de clasificación y la información de envío.
¿Por qué es importante el servicio integral en los proyectos de almacenamiento de productos químicos?
El almacenamiento de productos químicos requiere adaptación del sitio, zonificación de seguridad, control de cumplimiento, mantenimiento de equipos y soporte operativo a largo plazo. Un servicio integral ayuda a reducir el tiempo entre la entrega del equipo y la operación diaria estable.
¿Está planificando un almacén de productos químicos de alta densidad? Póngase en contacto con DELIECN para obtener una solución AS/RS de transporte en cuatro direcciones diseñada pensando en la seguridad, la eficiencia y la trazabilidad.