
 Robot de manipulación AS/RS
 Módulo de almacenamiento vertical
 Equipos de transporte
 Sistema de almacenamiento inteligente
 Estanterías de almacén
 Industrias
 Servicios
 Sobre nosotros

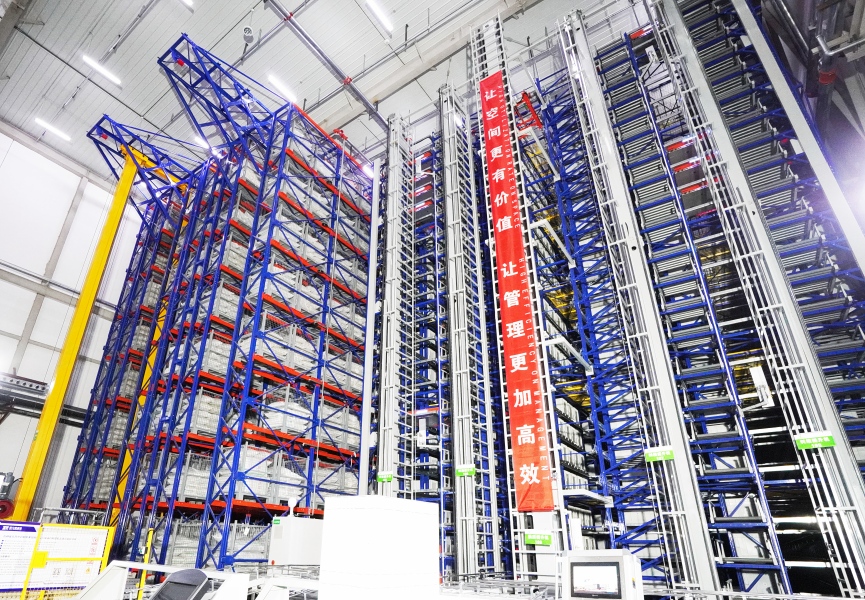
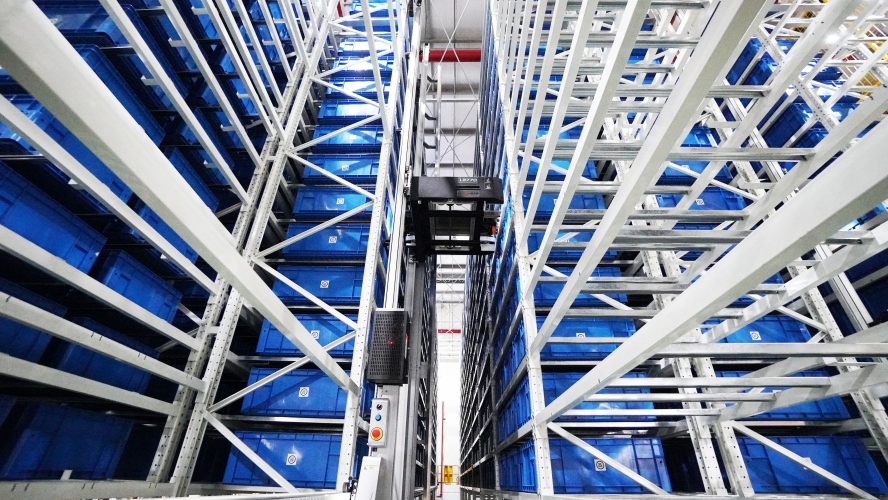
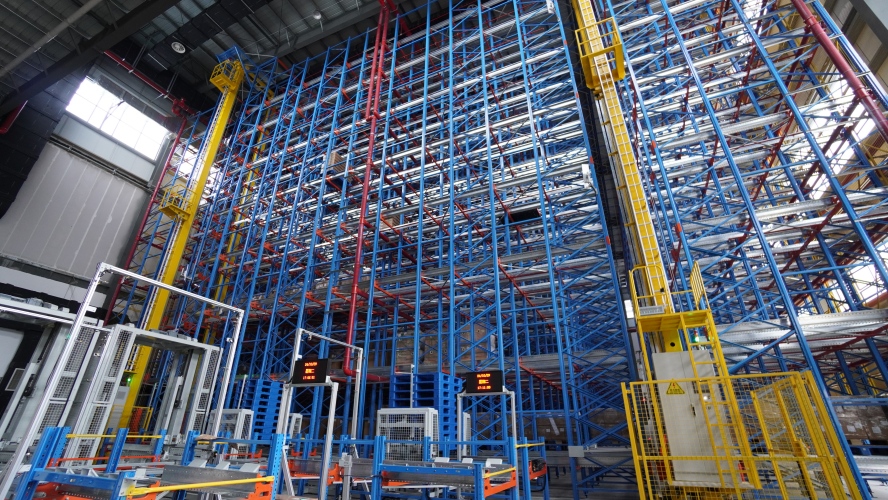
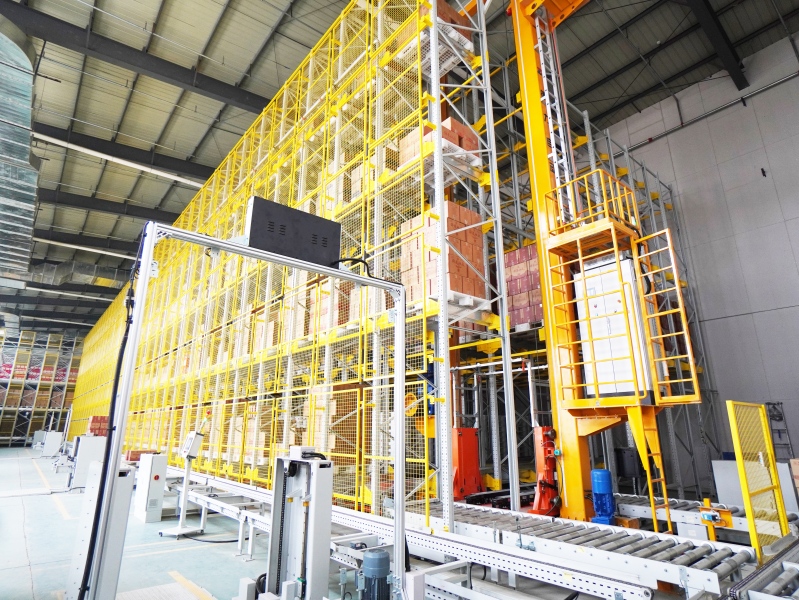
Cómo un fabricante líder de aceites comestibles transformó su almacén en un centro de almacenamiento automatizado de alta eficiencia.
Una gran empresa de procesamiento de aceites comestibles y piensos, con una capacidad de producción anual de 300.000 toneladas de semillas oleaginosas y 240.000 toneladas de piensos, se enfrentaba a una presión creciente sobre su sistema logístico interno a medida que el volumen de producción y la variedad de productos seguían aumentando.
El sistema de almacén original dependía en gran medida del uso manual de carretillas elevadoras y de métodos de almacenamiento estático, lo que gradualmente puso de manifiesto importantes limitaciones operativas:
- Baja utilización del espacio debido al apilamiento tradicional de paletas.
- Manejo manual ineficiente de entrada y salida
- Desviaciones frecuentes del inventario y falta de visibilidad en tiempo real.
- Mayor complejidad en la coordinación del flujo de producción, envasado y almacenamiento.
- Aumento de los riesgos para la seguridad y de la dependencia de la mano de obra.
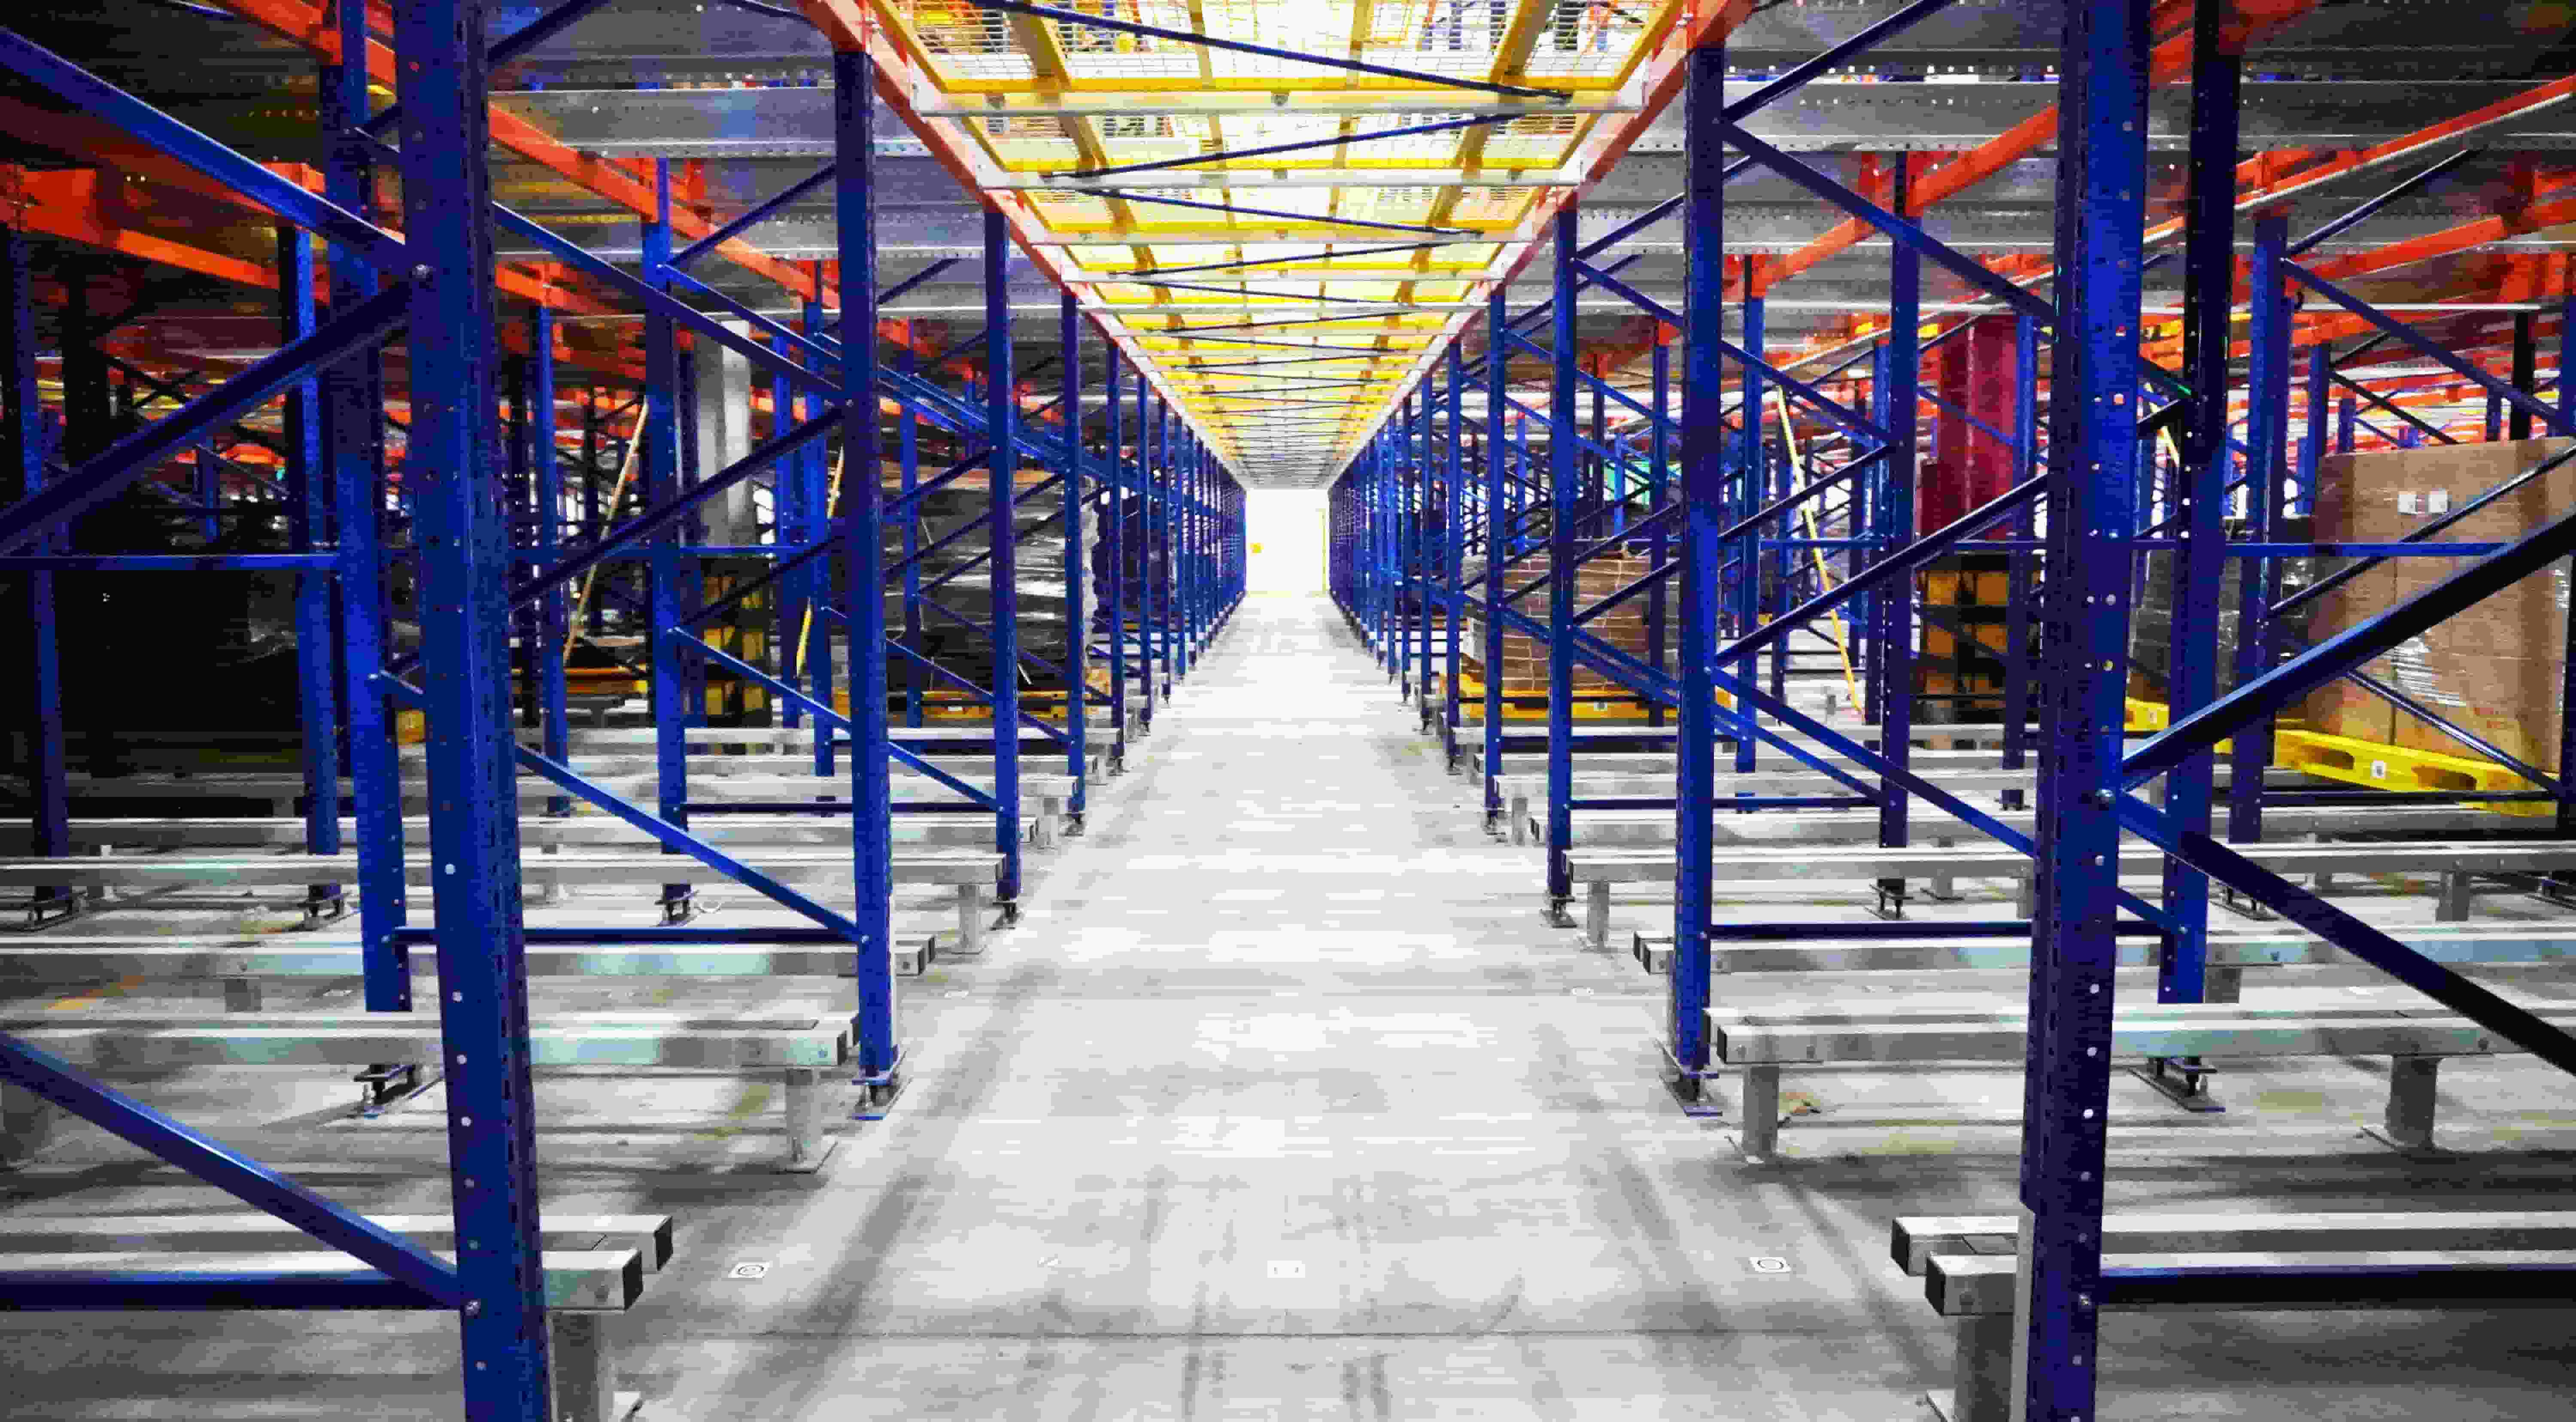
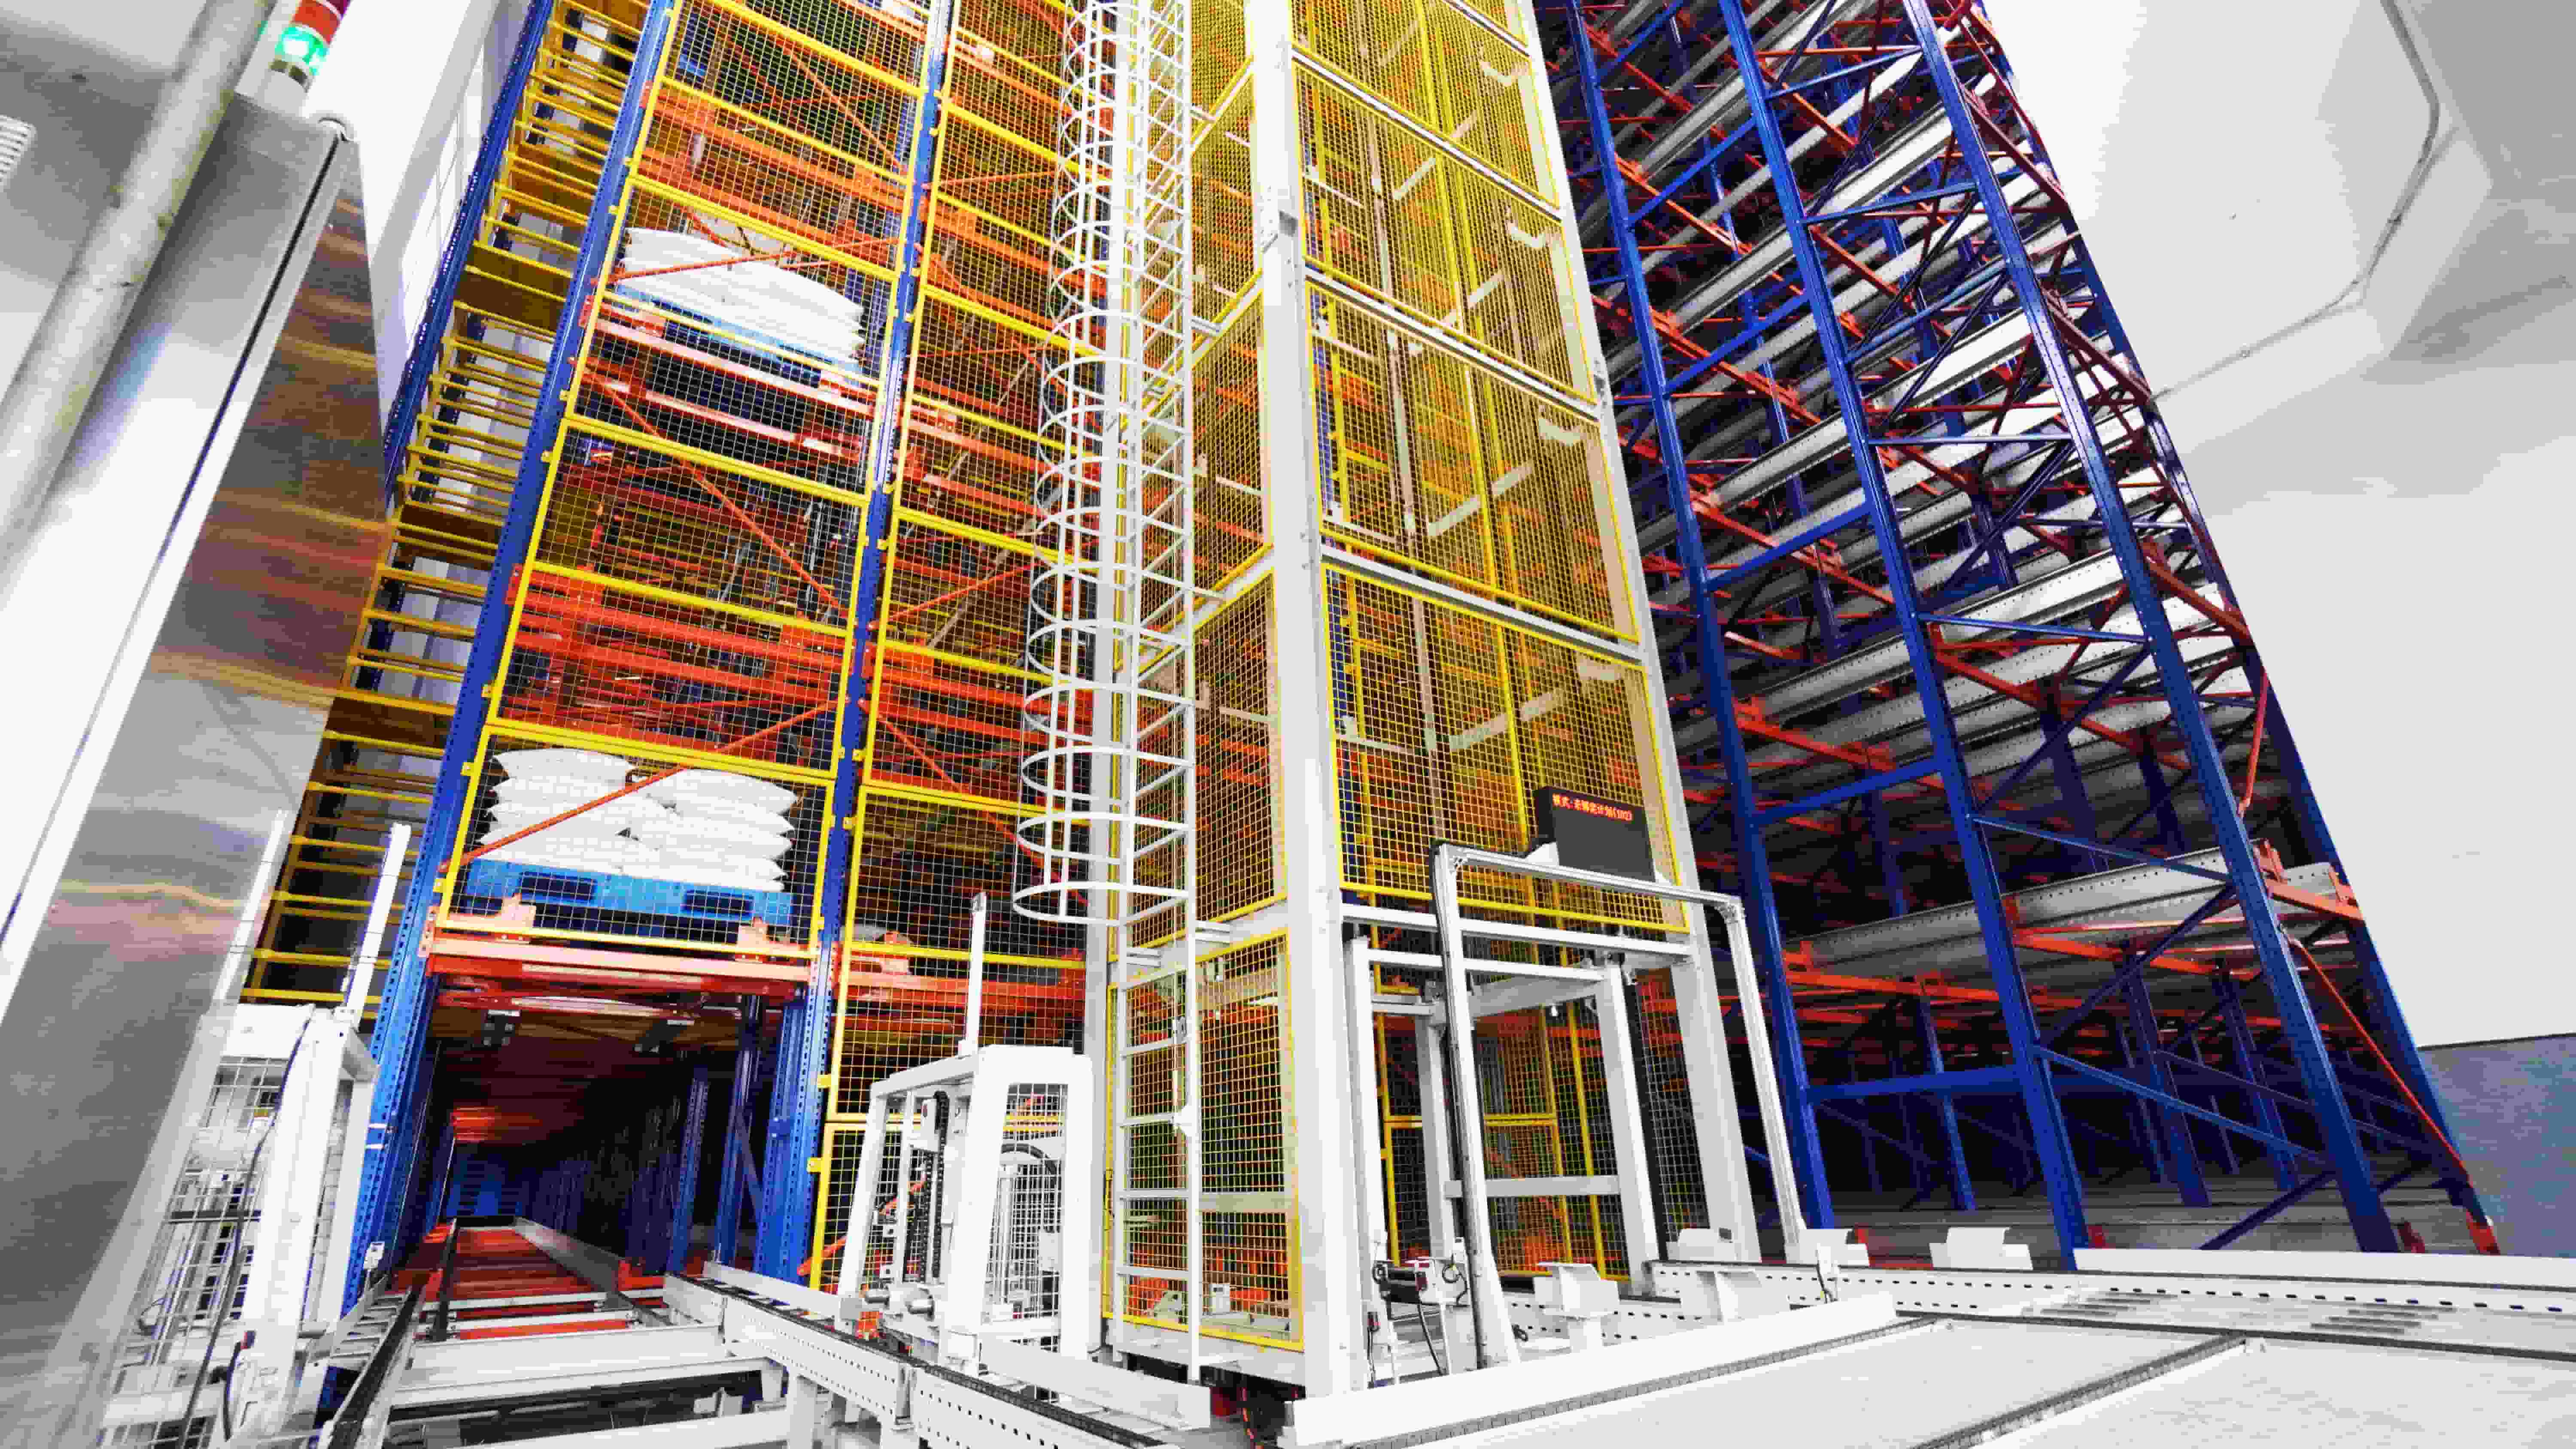
Para respaldar su próxima fase de crecimiento y modernización de la cadena de suministro, la empresa modernizó su almacén convirtiéndolo en un almacén de alta densidad. Sistema automatizado de almacenamiento y recuperación (AS/RS) en colaboración conAlmacenamiento inteligente DELIECN.
Mediante la reestructuración vertical y de múltiples carriles del almacén para optimizar cada centímetro cúbico de espacio.
Permite un flujo totalmente automatizado desde las líneas de producción directamente a las zonas de almacenamiento y expedición.
Logre un control de inventario con trazabilidad completa para garantizar la seguridad alimentaria y el cumplimiento de las normas.
Las instalaciones modernizadas adoptan una arquitectura logística inteligente de múltiples capas que combina automatización mecánica, transporte ferroviario y coordinación de software:
Se construyó un corredor aéreo exclusivo para la conexión entre la producción y el almacén, creando una cadena logística automatizada de circuito cerrado que une directamente las líneas de envasado con las zonas de almacenamiento. Esta integración integral eliminó los puntos intermedios de manipulación manual y mejoró significativamente la continuidad logística.
Los productos terminados procedentes de las líneas de envasado se transfieren automáticamente al almacén a través del sistema RGV, lo que conforma un flujo logístico continuo y automatizado.
- Elimina la congestión de montacargas en las áreas de producción.
- Reduce los daños por manipulación y la intervención manual.
- Mejora la eficiencia en la línea de producción y la gestión de búferes.
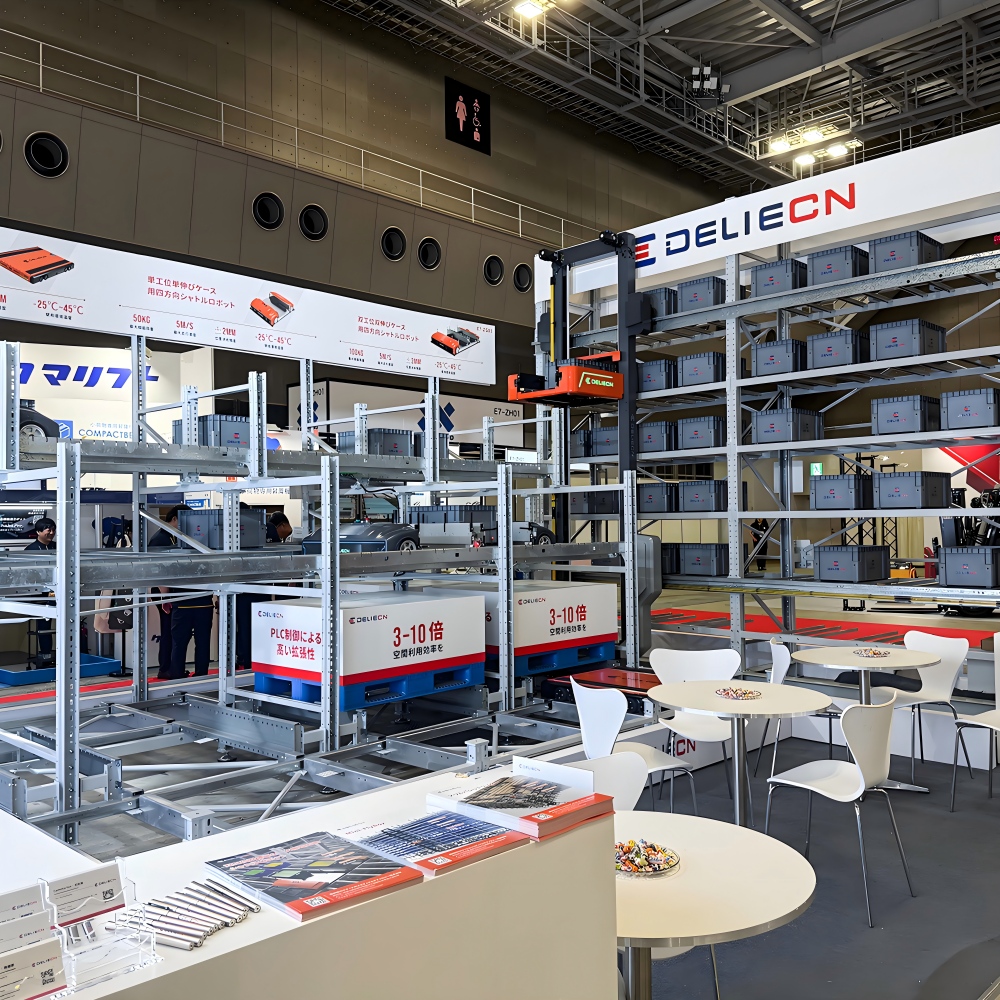
El núcleo de la operación del almacén lo constituyen 12 robots lanzadera de cuatro vías controlados de forma independiente, que operan bajo una programación centralizada WCS.
- Operaciones simultáneas en múltiples carriles a través de los pasillos.
- Asignación dinámica de tareas basada en la prioridad del orden
- Funcionamiento continuo sin interrupciones las 24 horas del día, los 7 días de la semana.
- Intercambio automático de lanzaderas y optimización de carriles
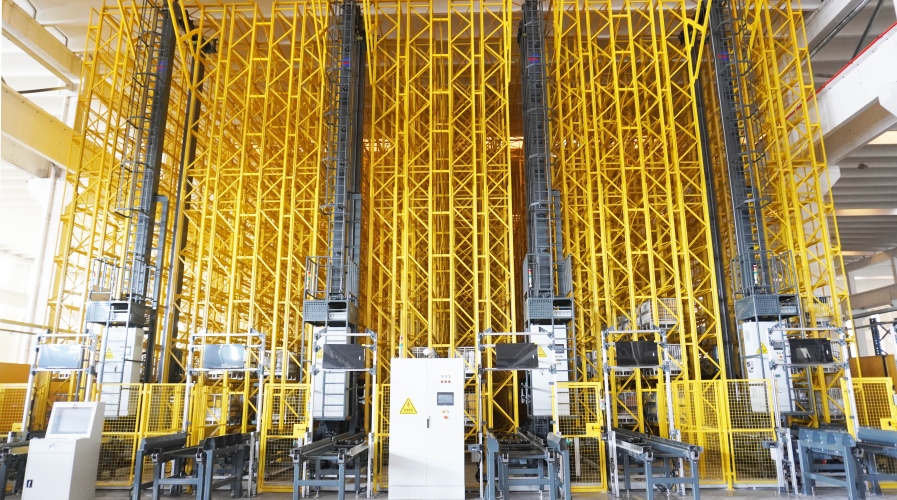
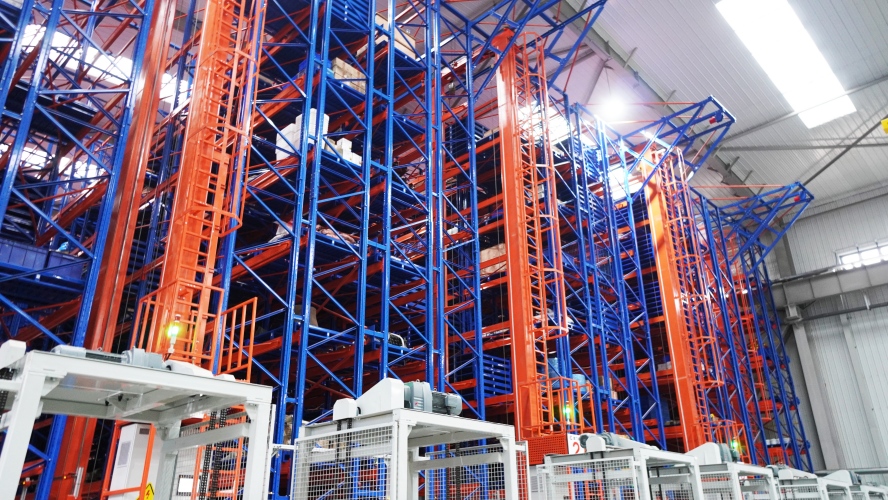
El almacén adopta una estructura de estanterías de gran altura de cuatro niveles con segmentación optimizada por zonas de protección contra incendios, logrando:
- Más de 3.800 posiciones para palés
- Aproximadamente 180.000 entradas de inventario a nivel de SKU.
- Almacenamiento por zonas para diferentes categorías
- Sistema de extinción de incendios por nebulización de agua incorporado
La integración de robots lanzadera, sistemas RGV y algoritmos logra un rendimiento excepcional:
- Capacidad de entrada: hasta 55 palets/hora
- Capacidad de salida: más de 100 palets/hora
- Mejora de la eficiencia: ~+50% en comparación con el método manual.
- Equilibrio de flujo de trabajo estabilizado
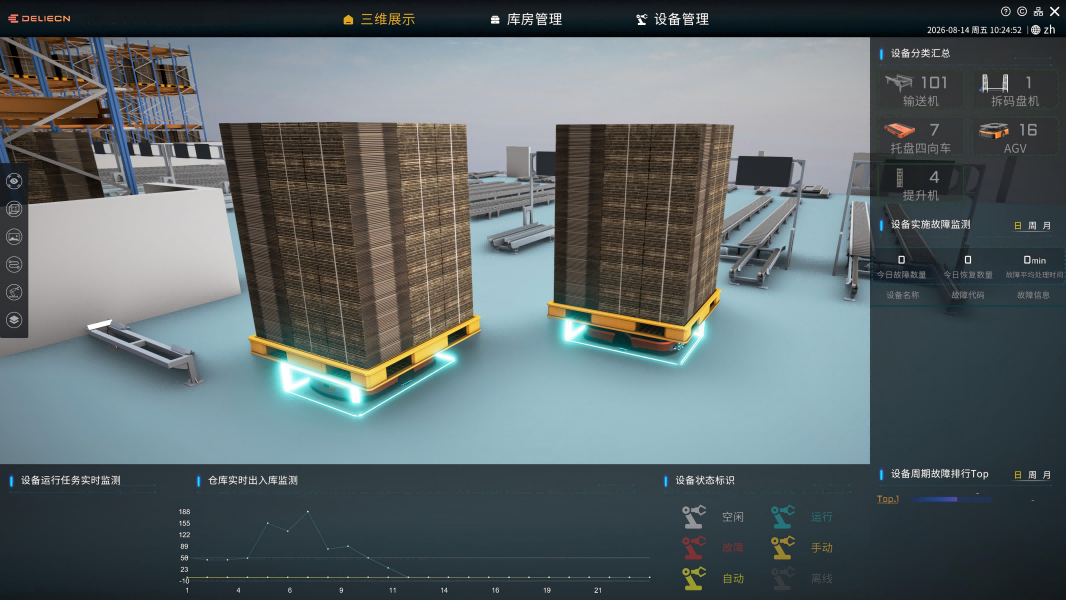
La plataforma WMS permite la digitalización completa de la gestión de inventario:
- Trazabilidad a nivel de lote en toda la cadena de suministro
- Sincronización en tiempo real de los datos de inventario
- Visualización del estado y la ubicación del stock con un solo clic.
- Conciliación automatizada de inventario
- Precisión del inventario que alcanza el 99,99%.
- Cumplimiento de las normas de seguridad alimentaria

- Mejora significativa en la utilización del espacio de almacén (aumento de la alta densidad).
- Mayor rapidez y estabilidad en el flujo logístico entre producción y almacenamiento.
- Precisión de inventario casi perfecta y cumplimiento de la trazabilidad.
- Menor dependencia del trabajo manual y mayor seguridad en el lugar de trabajo.
- Mayor escalabilidad para respaldar la expansión futura de la producción.
Las instalaciones han evolucionado con éxito, pasando de ser un almacén tradicional a un centro logístico digital totalmente integrado que respalda el crecimiento continuo de la producción y la resiliencia de la cadena de suministro.
Gracias a configuraciones avanzadas como 12 robots lanzadera de cuatro vías, redes de transporte RGV y una arquitectura de coordinación WMS-WCS, el almacén ahora funciona como un motor logístico de alta velocidad, alta densidad y totalmente trazable.
Como Almacenamiento inteligente DELIECN A medida que continúa expandiéndose por los sectores alimentario, farmacéutico e industrial, permite a las empresas acelerar su transición hacia ecosistemas de almacén totalmente digitales, automatizados y preparados para el futuro.