
 Robot de manipulación AS/RS
 Módulo de almacenamiento vertical
 Equipos de transporte
 Sistema de almacenamiento inteligente
 Estanterías de almacén
 Industrias
 Servicios
 Sobre nosotros

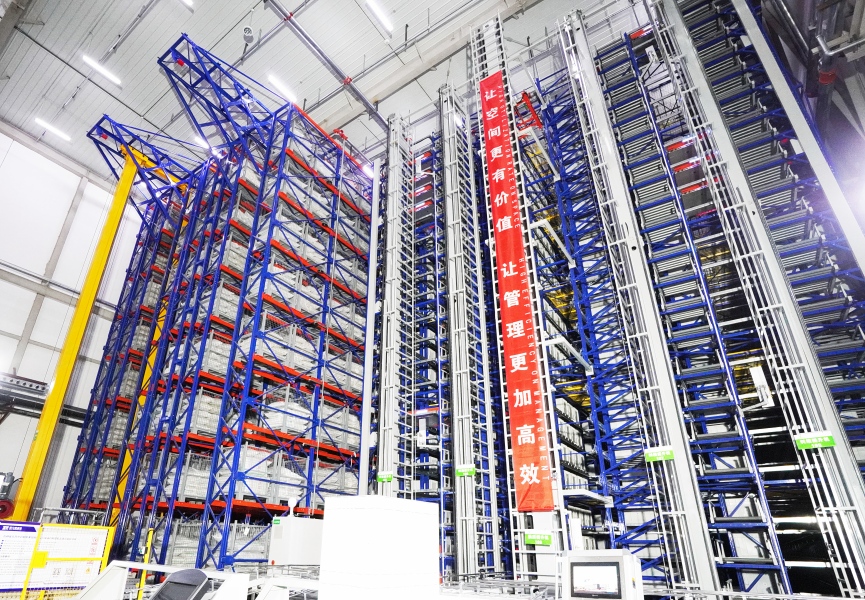
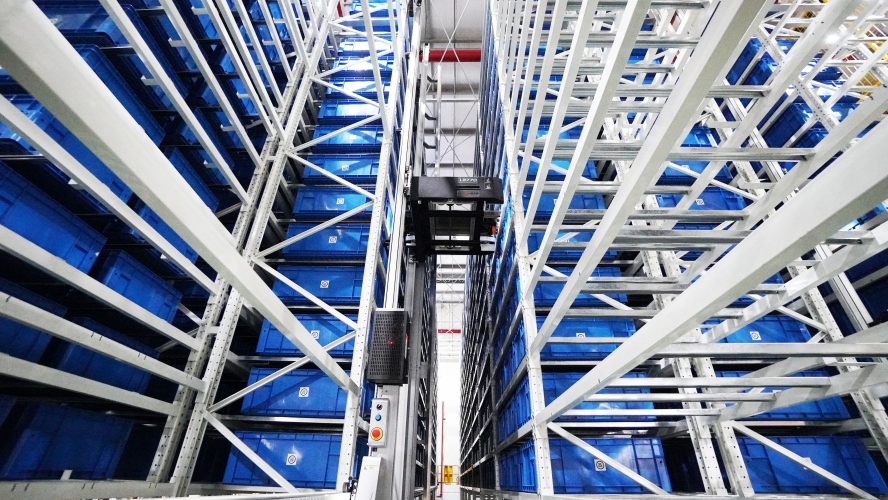
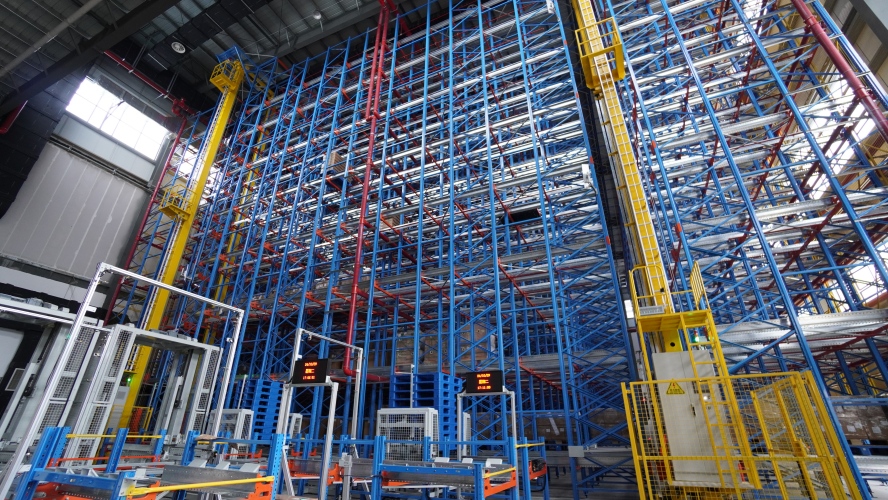
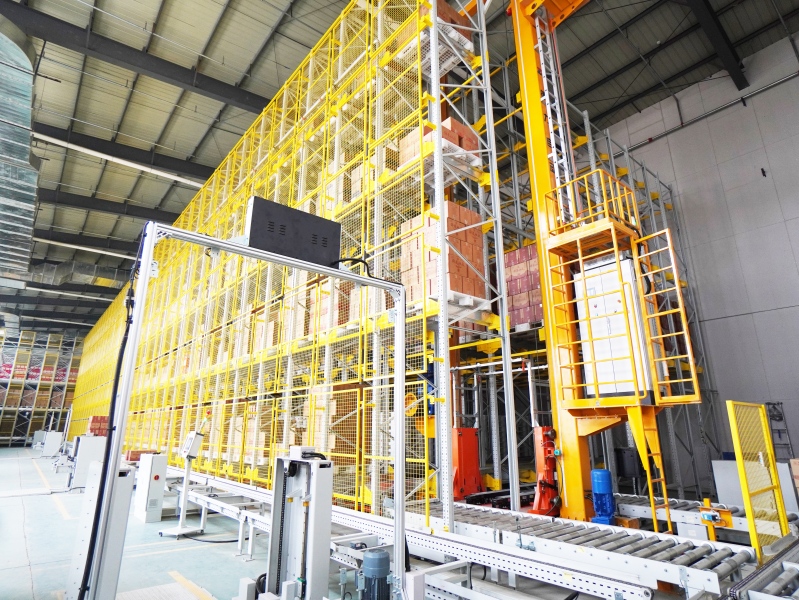
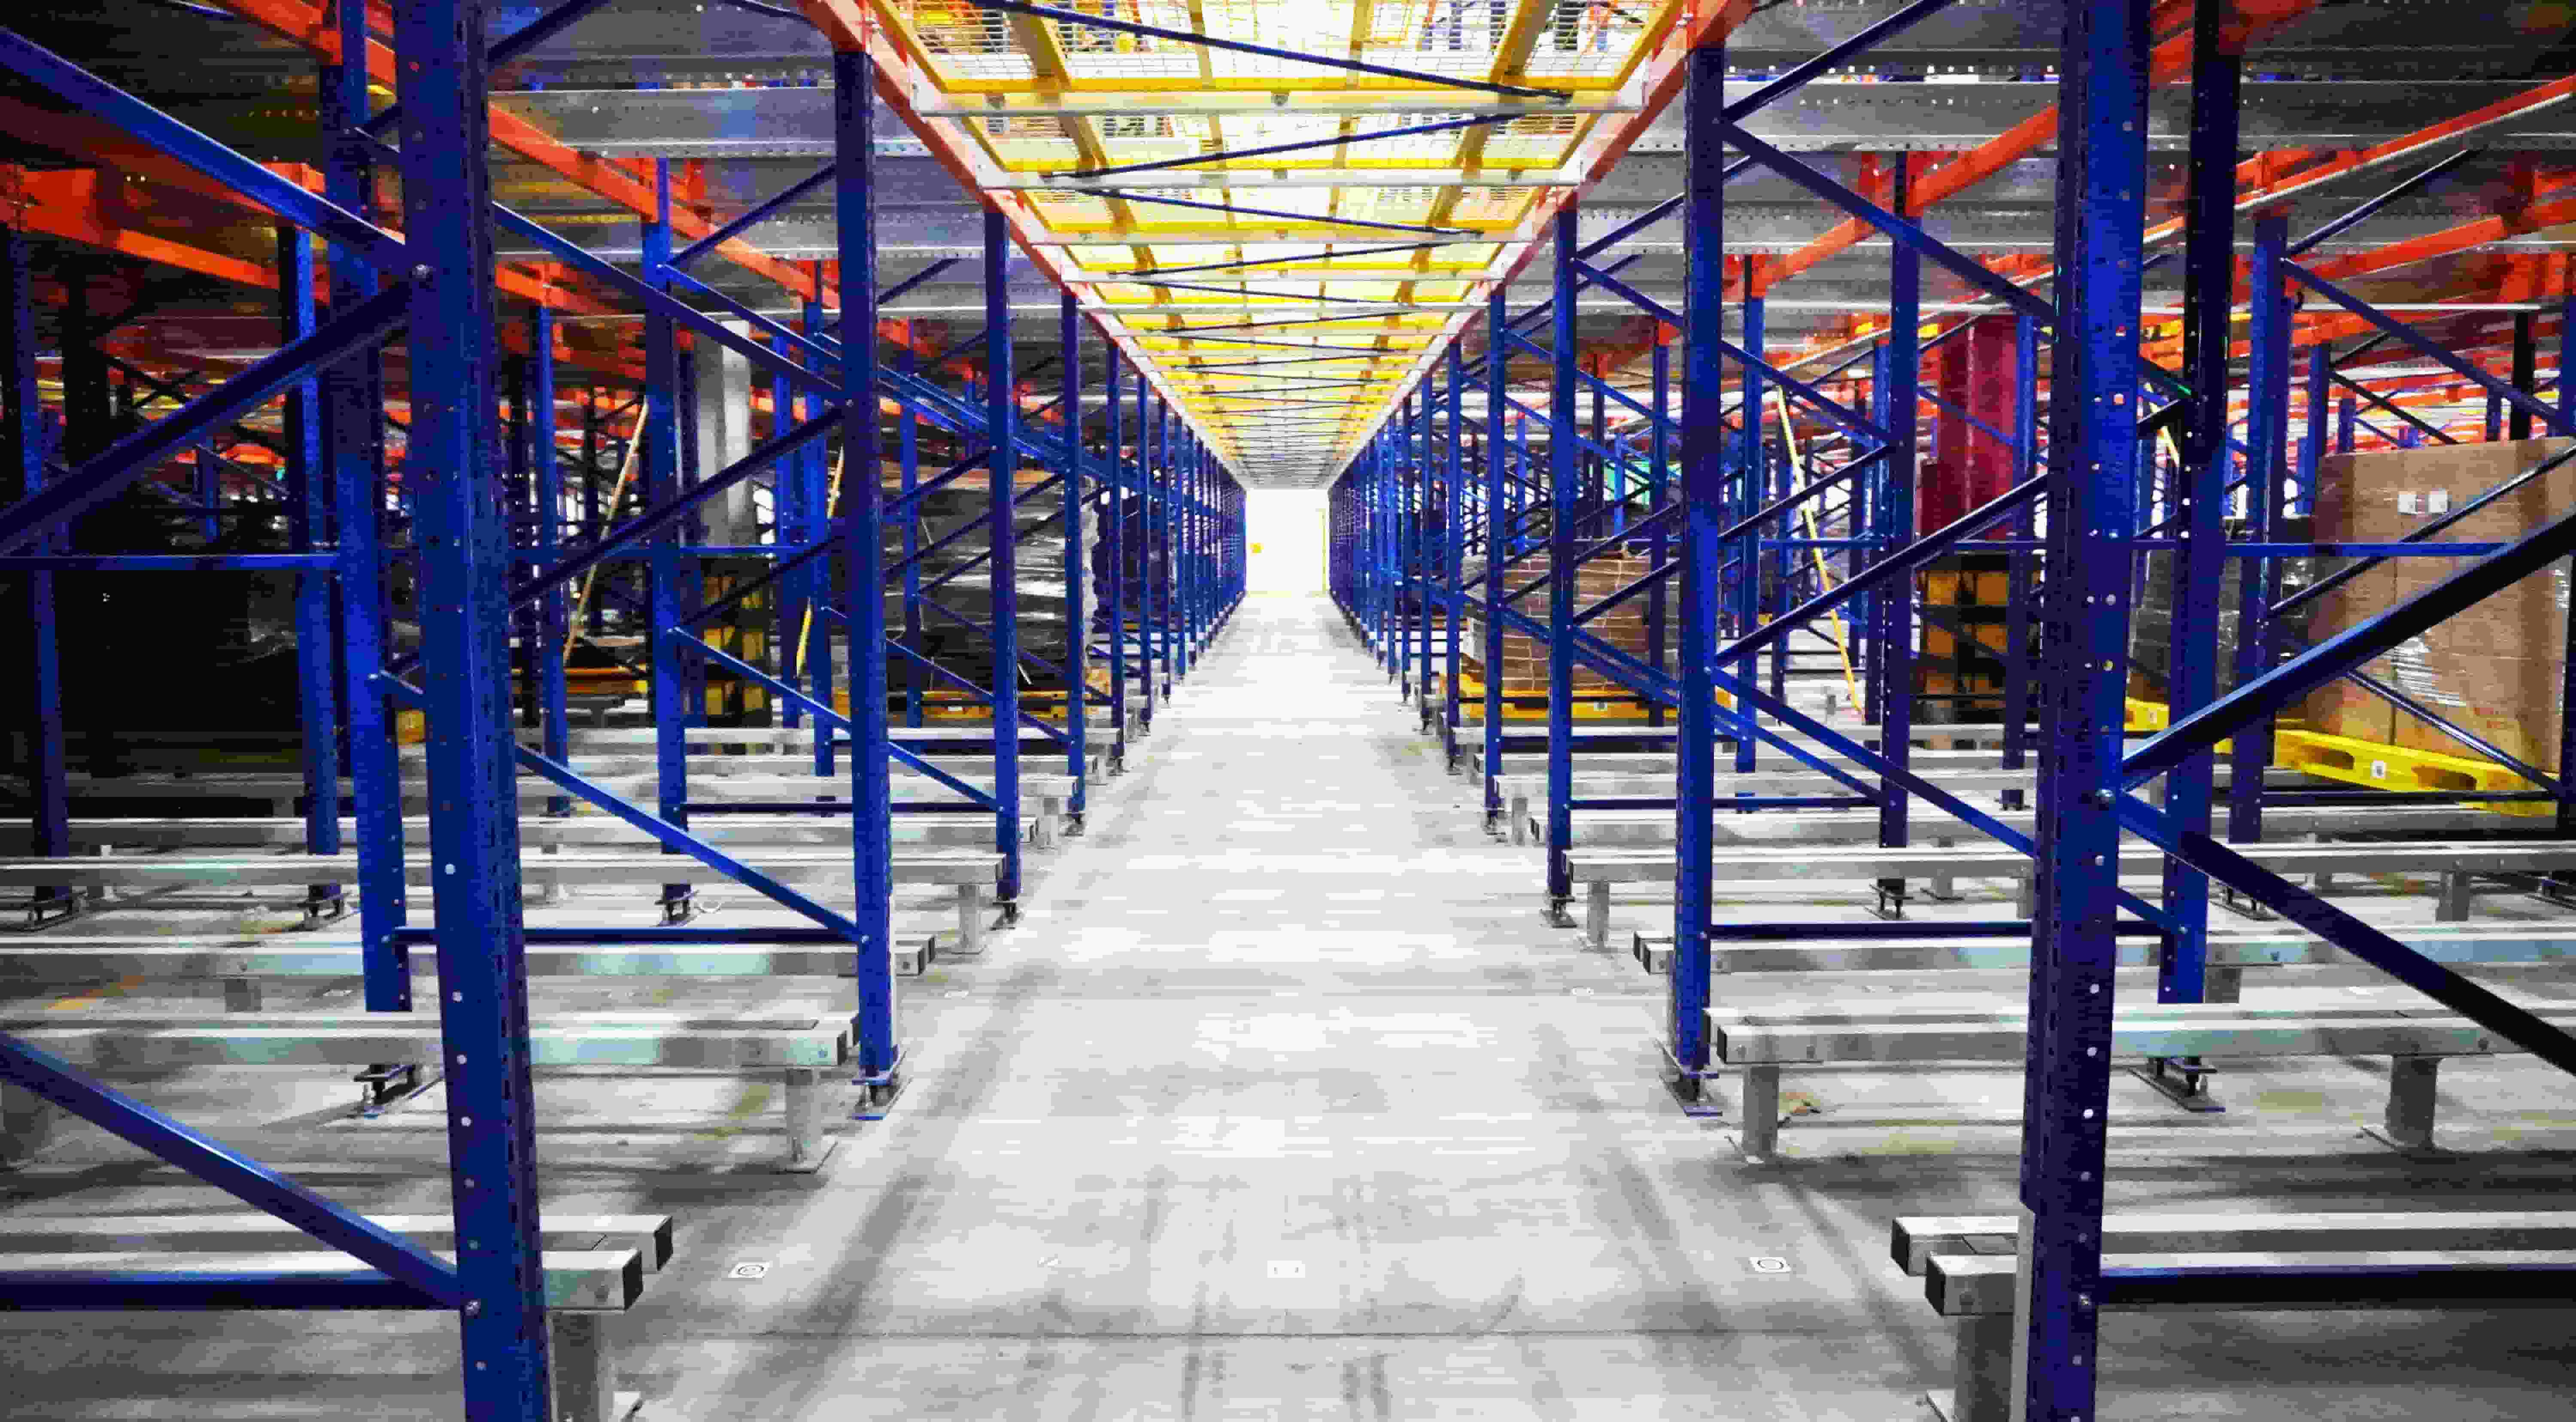
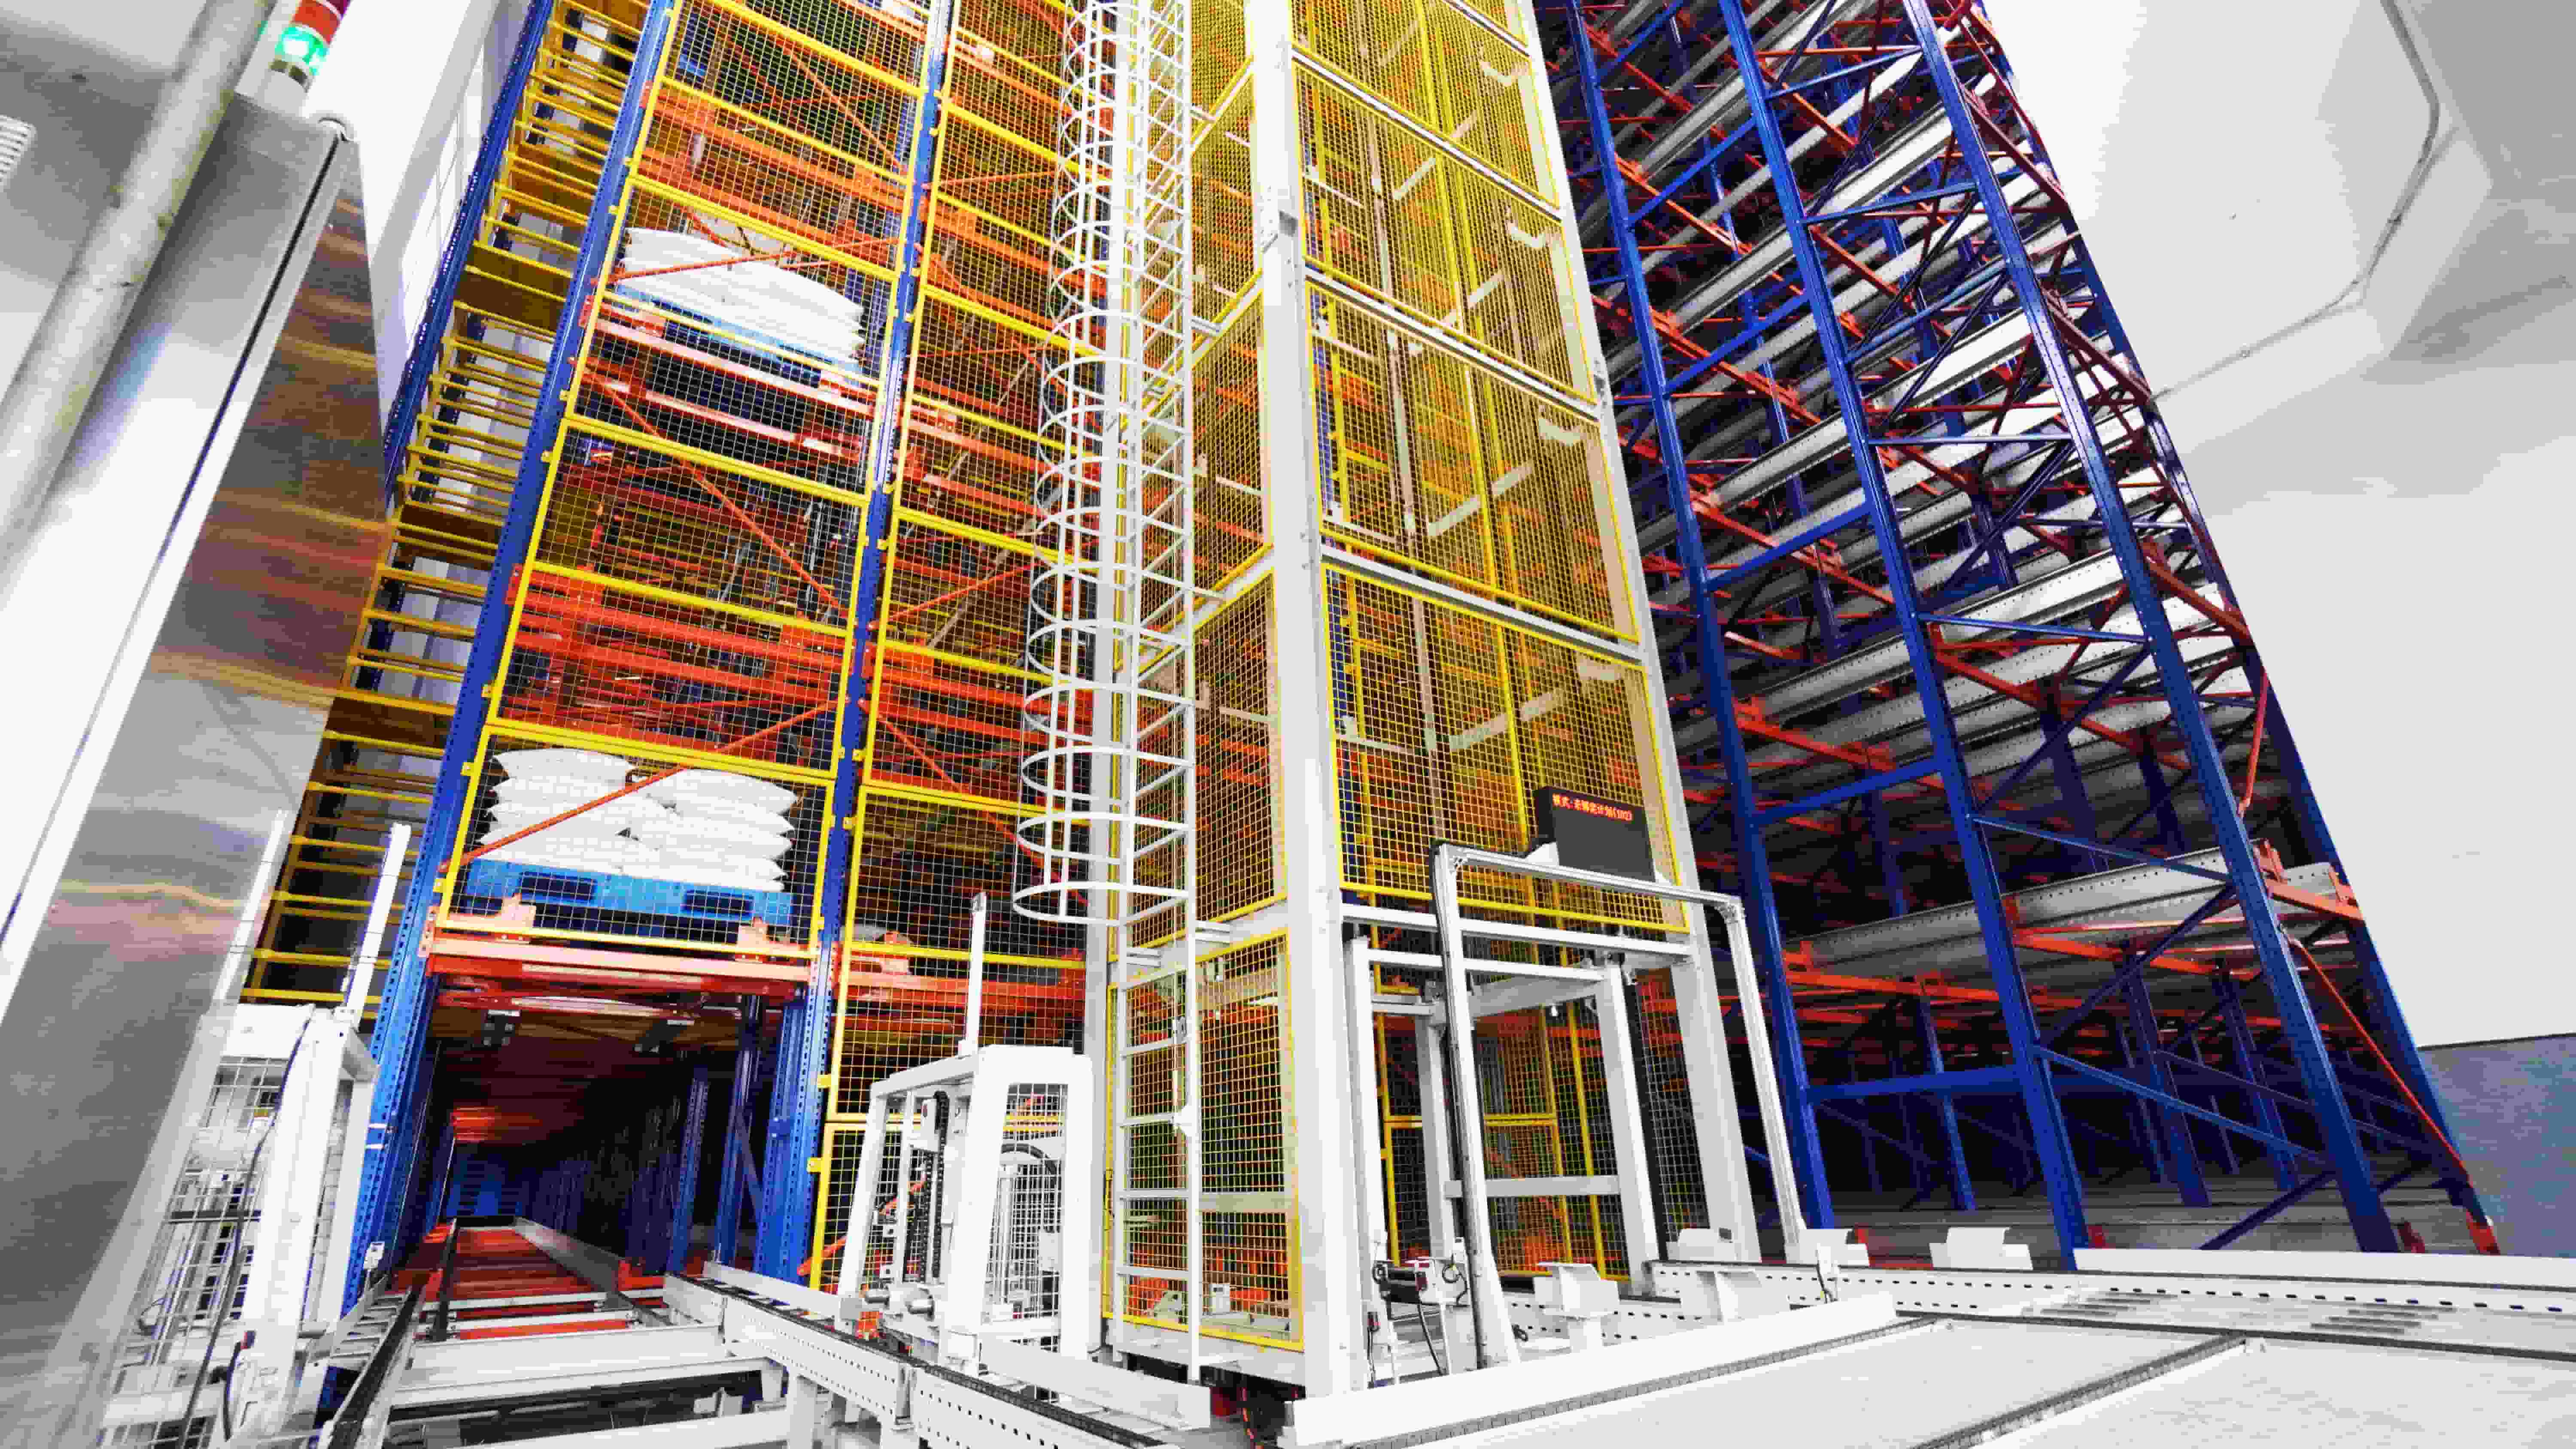
Agregar otro pasillo no siempre es la mejor manera de aumentar el rendimiento del ASRS de palets.
Cada Sistema automatizado de gestión de paletas El proyecto finalmente llega a la misma discusión.
"Necesitamos un mayor rendimiento."
La primera reacción suele ser predecible.
Aumentar el Grúa apiladora aumentar la velocidad o añadir otro pasillo.
Sobre el papel, parecen soluciones razonables. En la práctica, a menudo resuelven el problema equivocado.
Tras años trabajando en proyectos de almacenes de fabricación, hemos comprobado que las limitaciones de rendimiento rara vez se deben a un solo equipo. Con mayor frecuencia, se deben al diseño general del flujo de materiales.
Antes de decidir cuántos grúas apiladoras un almacén necesita, hay una pregunta más importante:
¿Dónde está el verdadero cuello de botella?
Encontrar la respuesta a esa pregunta suele cambiar por completo el diseño del sistema ASRS.
El rendimiento es un problema del sistema.
Cuando los clientes evalúan las soluciones ASRS de palets, muchos comparan naturalmente Grúa apiladora especificaciones: velocidad de desplazamiento, velocidad de elevación, seguridad o precisión de posicionamiento.
Esos parámetros importan.
Pero no determinan por sí solos el rendimiento del almacén.
El movimiento de un palé se considera completado únicamente cuando todos los pasos finalizan con éxito:
- el Grúa apiladora recupera el palé;
- La paleta llega a la interfaz de la cinta transportadora;
- El sistema de transferencia frontal lo acepta;
- El material llega al punto de producción o de envío.
Si alguno de estos pasos se ralentiza, todo el sistema se ralentiza.
También hemos visto proyectos en los que aumentar la velocidad de la grúa no produjo prácticamente ninguna mejora, porque la verdadera limitación era el sistema de transporte frontal.
Por eso, el rendimiento siempre debe evaluarse como un flujo de material completo, en lugar de como una especificación del equipo.
Un proyecto que puso en tela de juicio nuestra primera suposición.
Hanbell planteó precisamente este tipo de problema.
El almacén de palés tuvo que construirse entre los edificios de la fábrica ya existentes, dejando espacio para solo dos Grúa apiladora pasillos.
Al mismo tiempo, el almacén debía abastecer de materiales tanto a la primera como a la segunda planta de producción.
Aproximadamente todos los días laborables 1.578 movimientos de palésdebía completarse en un plazo de programa de producción de ocho horas.
La pregunta obvia era:
¿Deberíamos añadir más pasillos?
El edificio lo hacía imposible.
La segunda pregunta fue:
¿Deberíamos simplemente usar un método más rápido? Grúa apiladora¿s?
El análisis del tiempo de ciclo sugirió que la mejora sería limitada. El desplazamiento horizontal es solo una parte del ciclo de almacenamiento. El levantamiento, el posicionamiento, el movimiento de las horquillas, la espera de los equipos posteriores y la secuenciación de tareas siguen consumiendo tiempo.
Mejorar un solo movimiento no podría resolver todo el proceso.
Así que, en lugar de preguntarnos cómo hacer que una grúa fuera más rápida, cambiamos el objetivo de planificación.
¿Cómo puede un pasillo realizar un trabajo más útil durante el período de producción?
Mejorar el rendimiento sin ampliar el almacén.
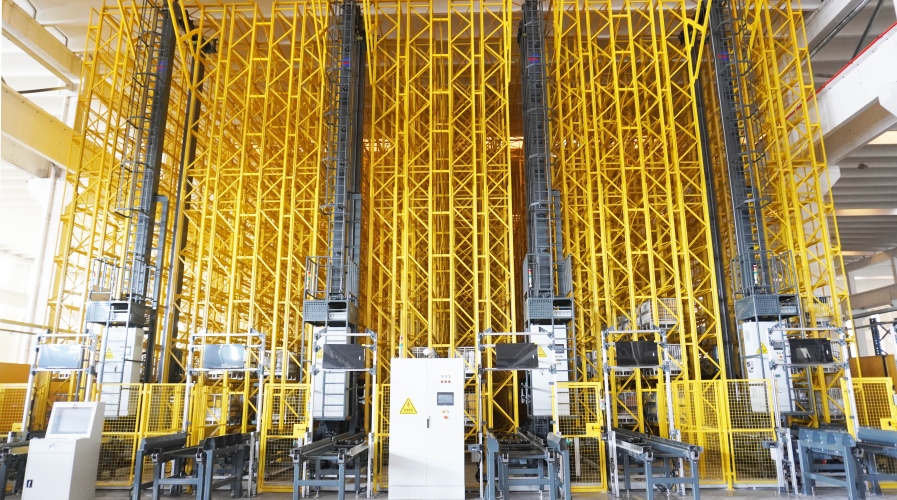
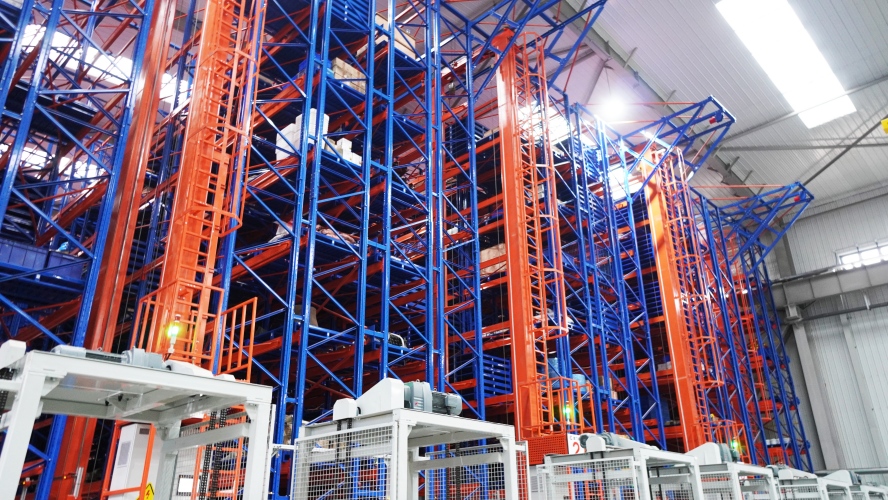
La solución final utilizada cuatro Grúa apiladoraoperando en dos pasillos, lo que permite que dos grúas compartan cada riel.
Esa decisión por sí sola no aumentó la productividad.
Sin una planificación adecuada, dos grúas en un mismo pasillo simplemente pasarían más tiempo esperando la una a la otra.
La verdadera solución consistía en cambiar la forma en que se distribuía el trabajo.
Durante la producción normal, a cada grúa se le asigna su propia zona de operación a través de Programación de WCSLas tareas de almacenamiento y recuperación se procesan en paralelo, manteniendo distancias de seguridad operativas.
El inventario que necesita trasladarse entre las dos zonas operativas se programa durante los períodos de menor carga siempre que sea posible, evitando así que las tareas de reubicación compitan con el suministro de producción.
En otras palabras, el diseño aumentó concurrencia de tareas, no simplemente la cantidad de equipo.
Esa distinción es importante.
Más máquinas no generan automáticamente mayor rendimiento.
Una mejor organización de las tareas suele dar buenos resultados.
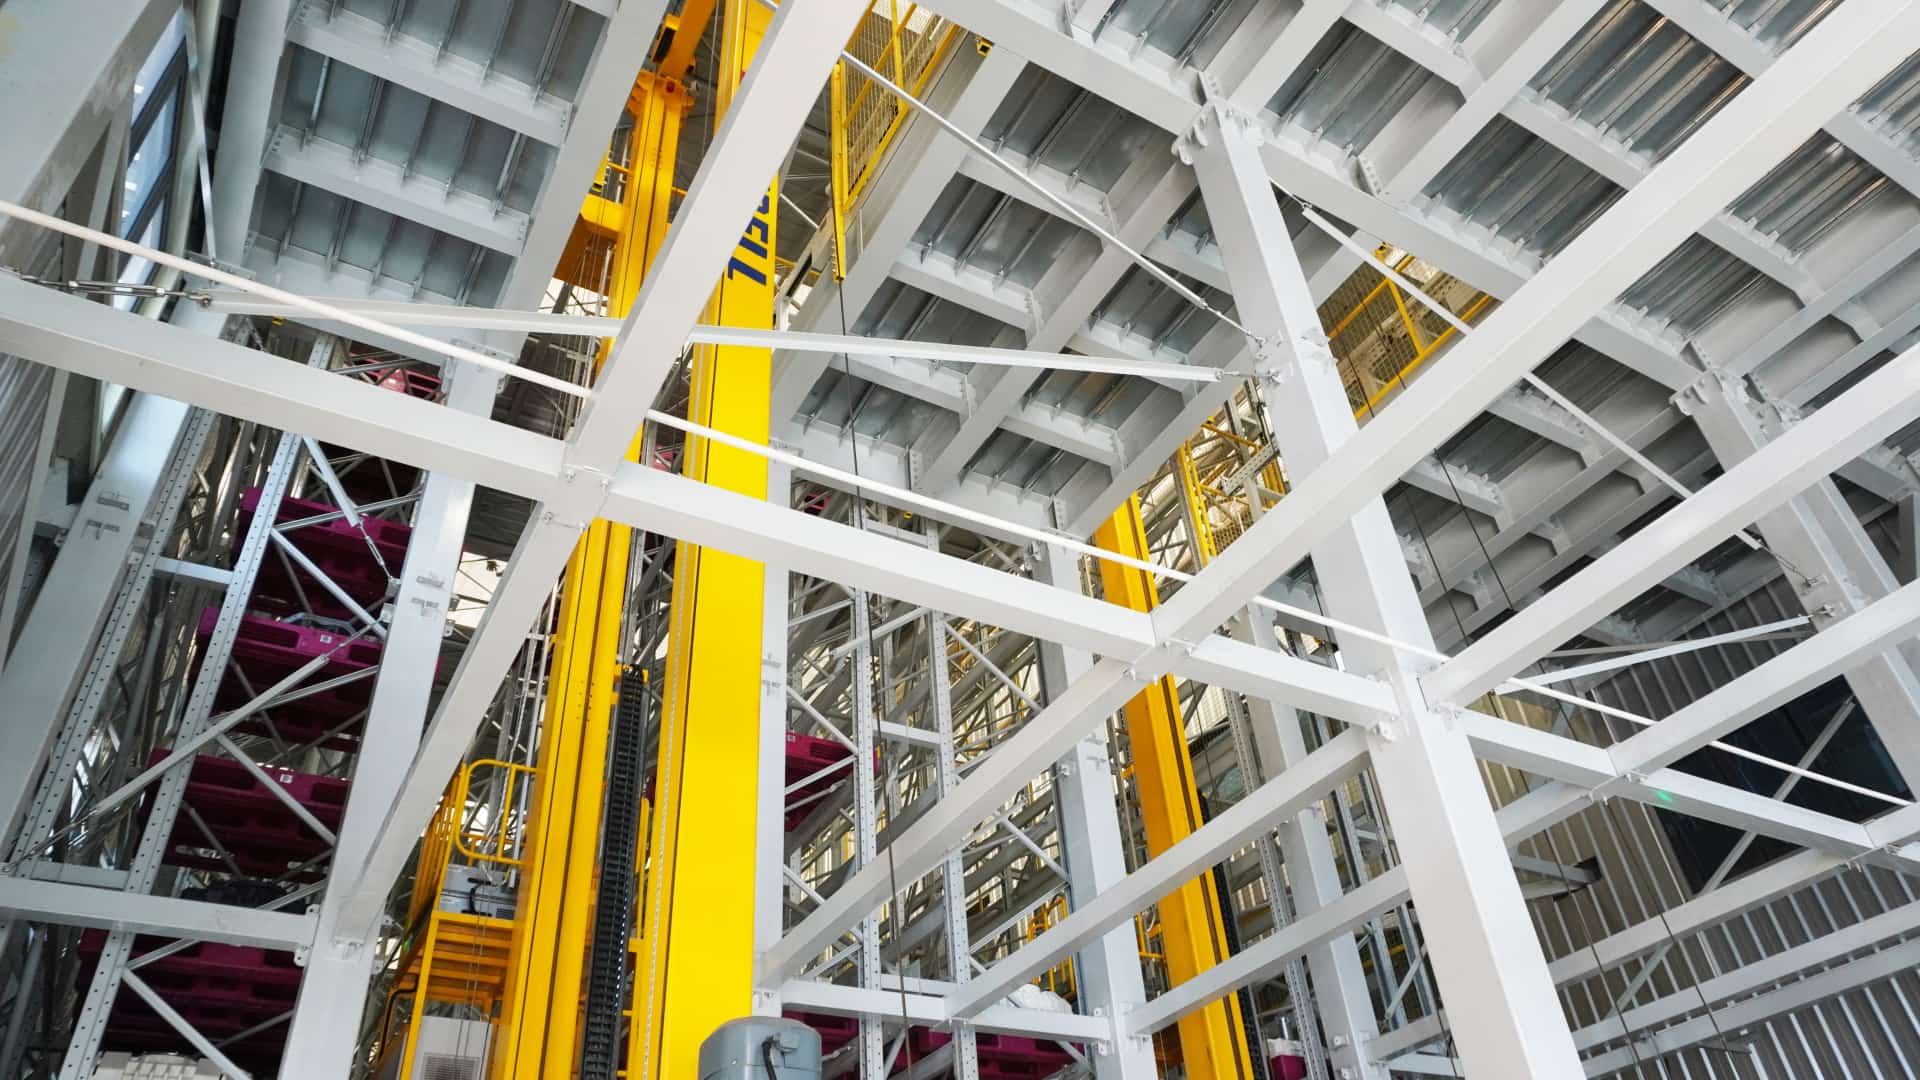
Luego miramos más allá del estante
En esta etapa, muchos proyectos cometen otro error.
Una vez que aumenta la capacidad de almacenamiento y recuperación, el cuello de botella a menudo se traslada a otro lugar.
Para Hanbell, el siguiente cuello de botella fue la zona de atención al público del almacén.
El sistema ASRS no solo almacenaba palés.
También necesitaba abastecer de forma continua dos plantas de producción.
Para facilitar ese flujo, DELIECN diseñó una plataforma de acero de dos niveles que conecta el almacén directamente con la fábrica del cliente.
Ya no era necesario realizar traslados intermedios innecesarios de materiales entre plantas.
Al mismo tiempo, el sistema logístico de primera línea se diseñó en torno al mismo objetivo de rendimiento.
En lugar de pedir a las grúas apiladoras que realizaran todas las tareas de transporte, la circulación de palés fuera de la estantería se gestionaba mediante:
- cuatro vehículos RGV de estación única;
- una estación doble de RGV;
- múltiples líneas transportadoras.
Cada sistema realiza la tarea para la que está mejor preparado.
Las grúas apiladoras se encargan del movimiento de palés dentro de las estanterías, incluyendo las operaciones de almacenamiento y recuperación.
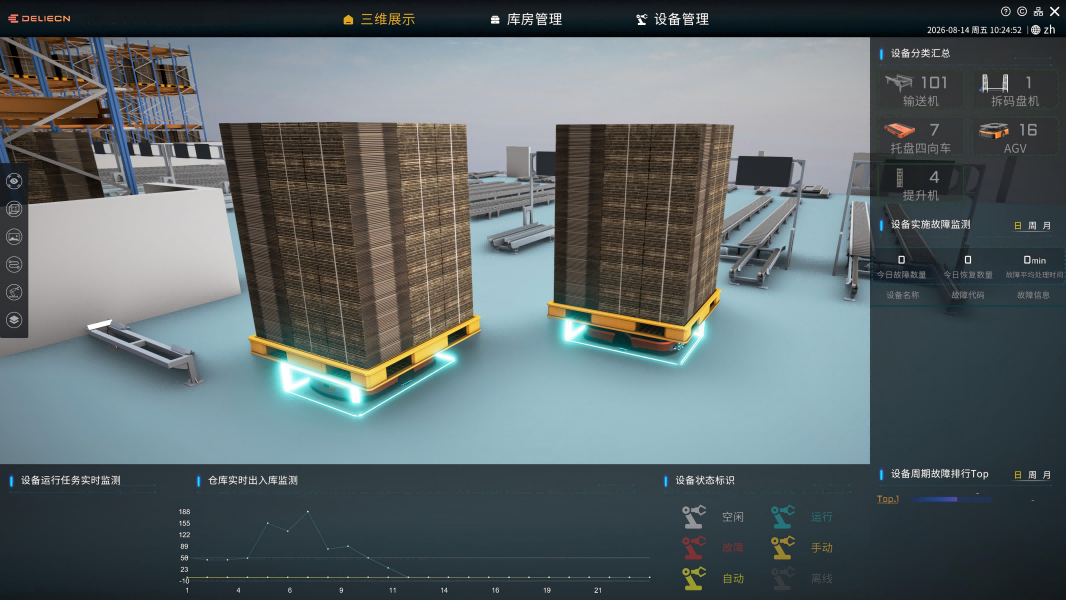
Los vehículos de transporte automatizado (RGV) conectan el sistema de almacenamiento y recuperación automatizado (AS/RS) con las áreas de producción, transfiriendo los palets del almacén a las líneas de producción.
Los sistemas de transporte conectan los diferentes procesos de producción, garantizando un flujo de materiales continuo y eficiente.
Solo cuando estos sistemas están equilibrados, el almacén puede realmente entregar 1.578 movimientos de palés al día.
El número que realmente importa
El almacén de Hanbell contiene:
- 4 grúas apiladoras
- 2.872 ubicaciones de palés
- 5 sistemas RGV
- 12 niveles de almacenamiento
Esas cifras describen el proyecto.
No lo explican.
El número que explica todo el diseño sigue siendo:
1.578 movimientos de palés en ocho horas de trabajo.
Todo lo demás —la configuración de doble grúa, la conexión de dos niveles, la disposición del RGV y el sistema de transporte— existe para dar soporte a ese requisito operativo.
Sin comprender ese requisito, copiar la configuración del equipo no tendría mucho sentido.
Tres preguntas que vale la pena hacerse antes de expandir su ASRS
Si está planificando un sistema automatizado de almacenamiento y recuperación de palés (ASRS) hoy en día, estas preguntas pueden resultarle más útiles que comparar las especificaciones de las grúas apiladoras.
¿El cuello de botella se encuentra realmente dentro del pasillo de almacenamiento, o ya se ha trasladado al sistema logístico de entrada?
¿Añadir otro pasillo aumentaría el flujo de personas o simplemente trasladaría la congestión a otro lugar?
¿Su almacén está diseñado en función de su capacidad de almacenamiento o en función del ritmo de producción que necesita soportar?
Estas preguntas rara vez aparecen en las hojas de datos de los equipos.
Sin embargo, a menudo son factores determinantes para el buen funcionamiento de un almacén automatizado tras su puesta en marcha.
Lo que este proyecto cambió para nosotros
El proyecto Hanbell no nos convenció de que todos los sistemas automatizados de almacenamiento y recuperación de palés deban utilizar grúas apiladoras dobles.
Reforzó algo mucho más importante.
El rendimiento del almacén está determinado por la parte más lenta del flujo de materiales, no por la máquina más rápida dentro del almacén.
Todo proyecto tiene un cuello de botella.
El reto no consiste en comprar más equipos.
El reto consiste en identificar el cuello de botella adecuado antes de que se construya el almacén.
Ahí es donde una buena planificación de los sistemas automatizados de almacenamiento y recuperación de calor (ASRS) genera su mayor valor.