
 Robot de manipulación AS/RS
 Módulo de almacenamiento vertical
 Equipos de transporte
 Sistema de almacenamiento inteligente
 Estanterías de almacén
 Industrias
 Servicios
 Sobre nosotros

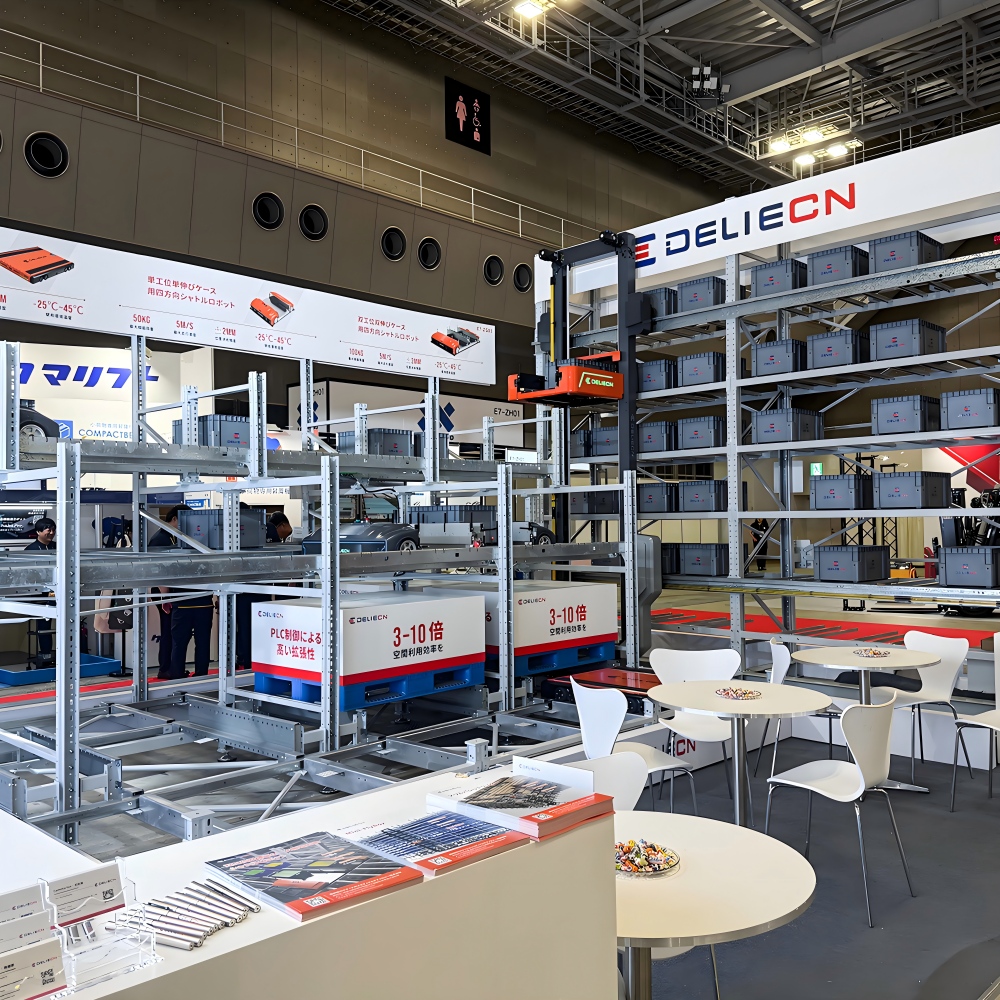
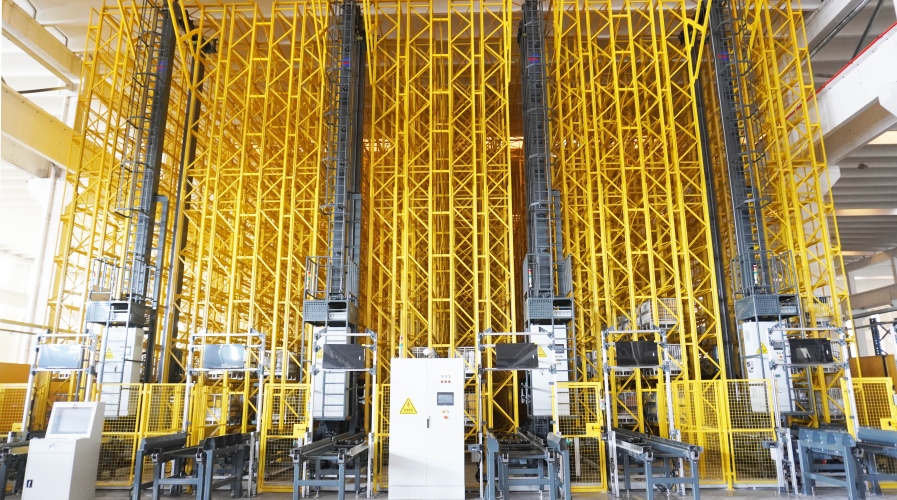
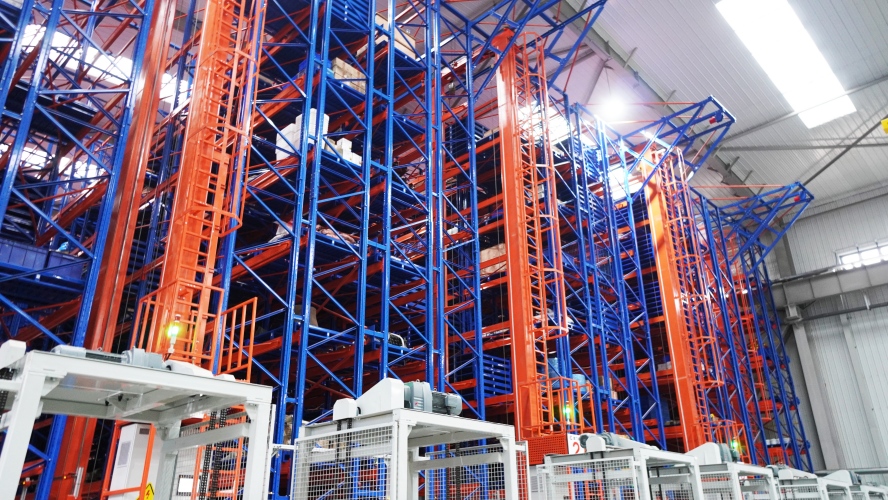
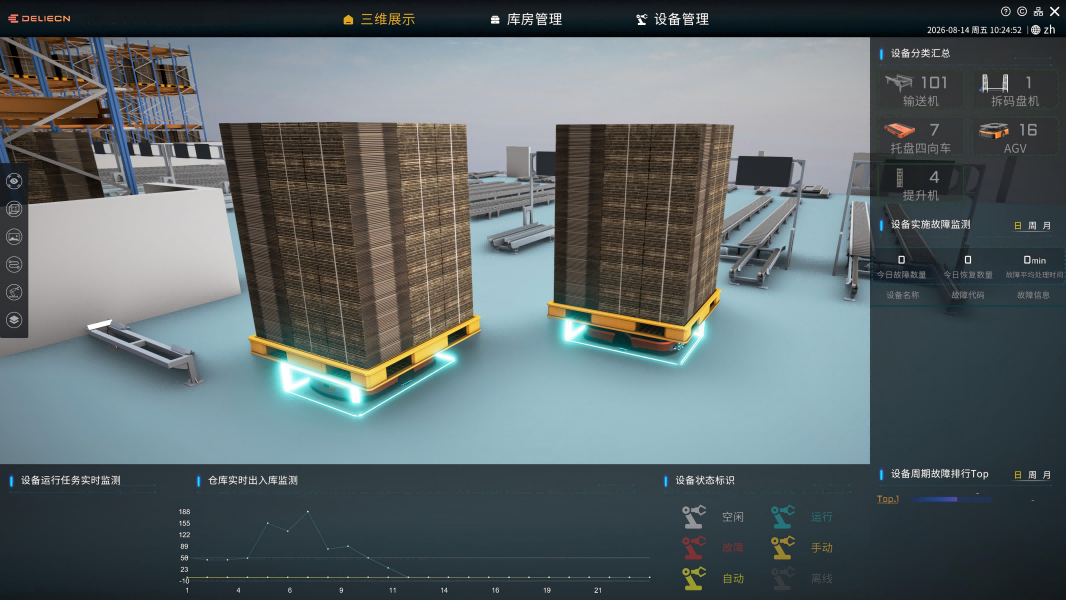
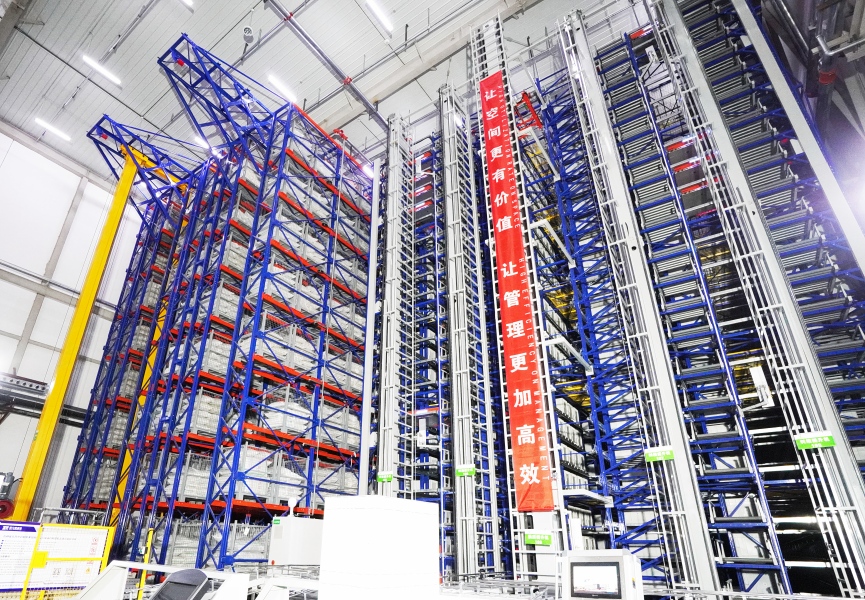
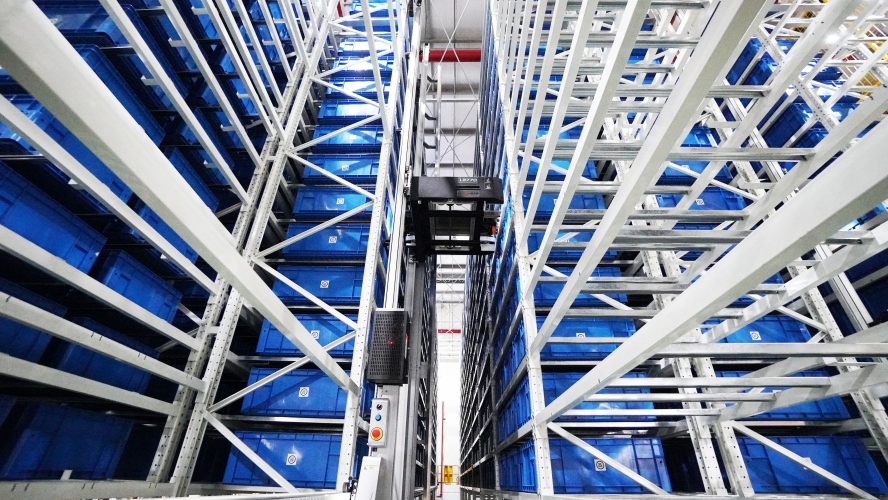
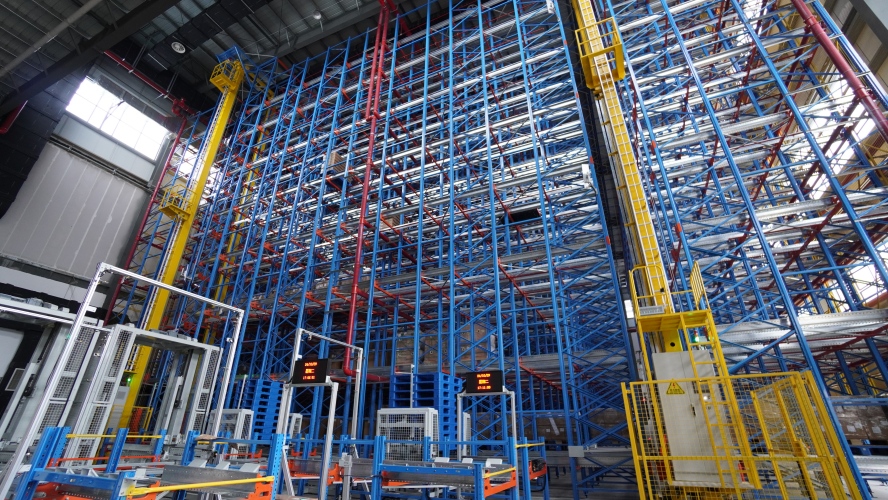
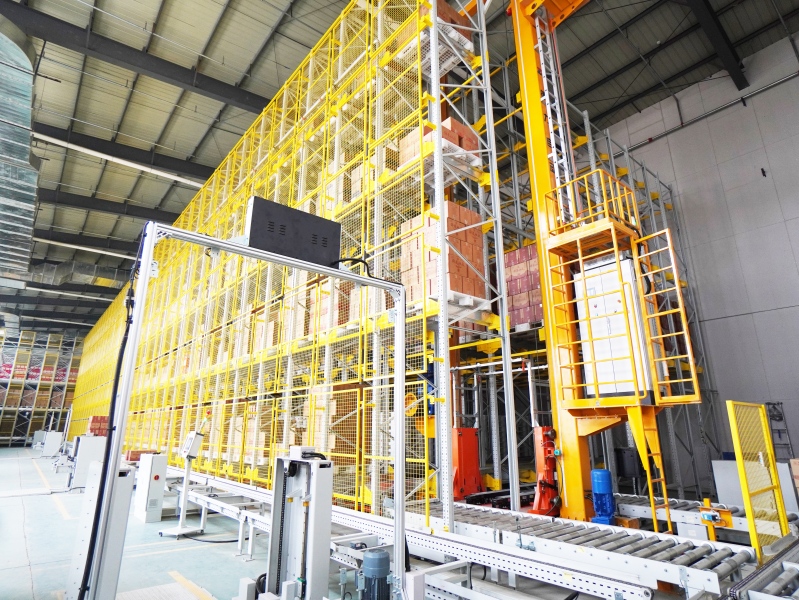
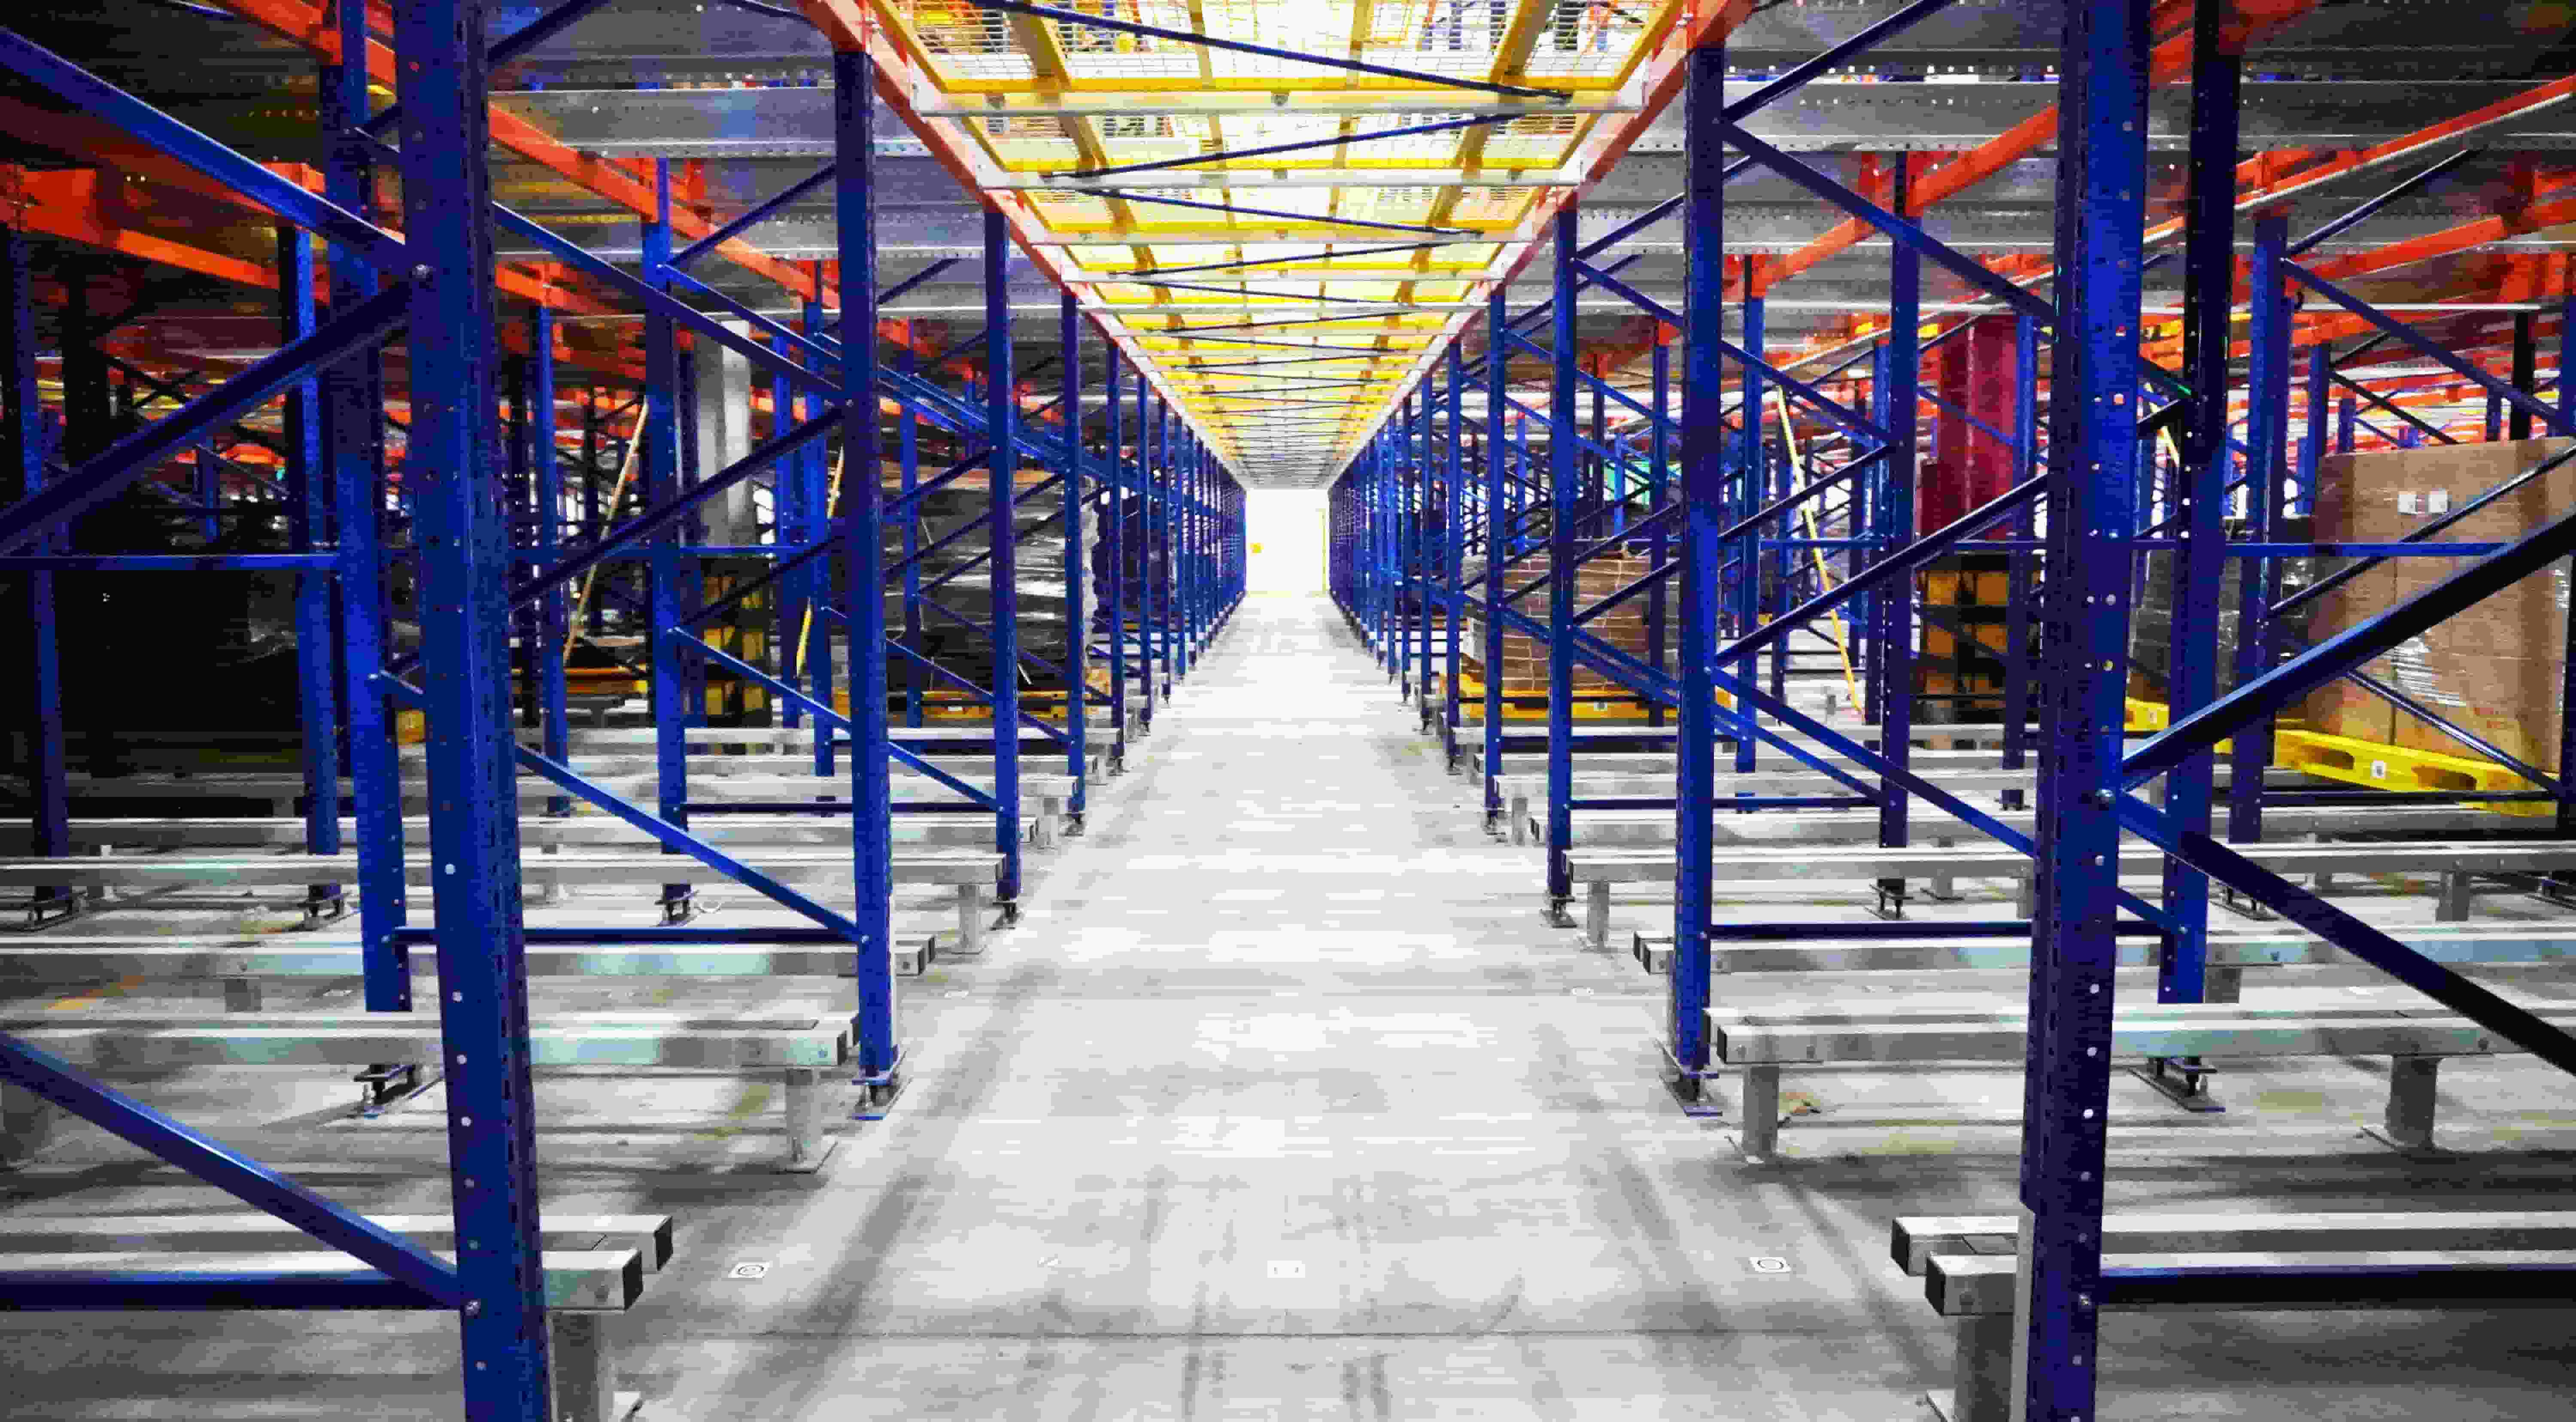
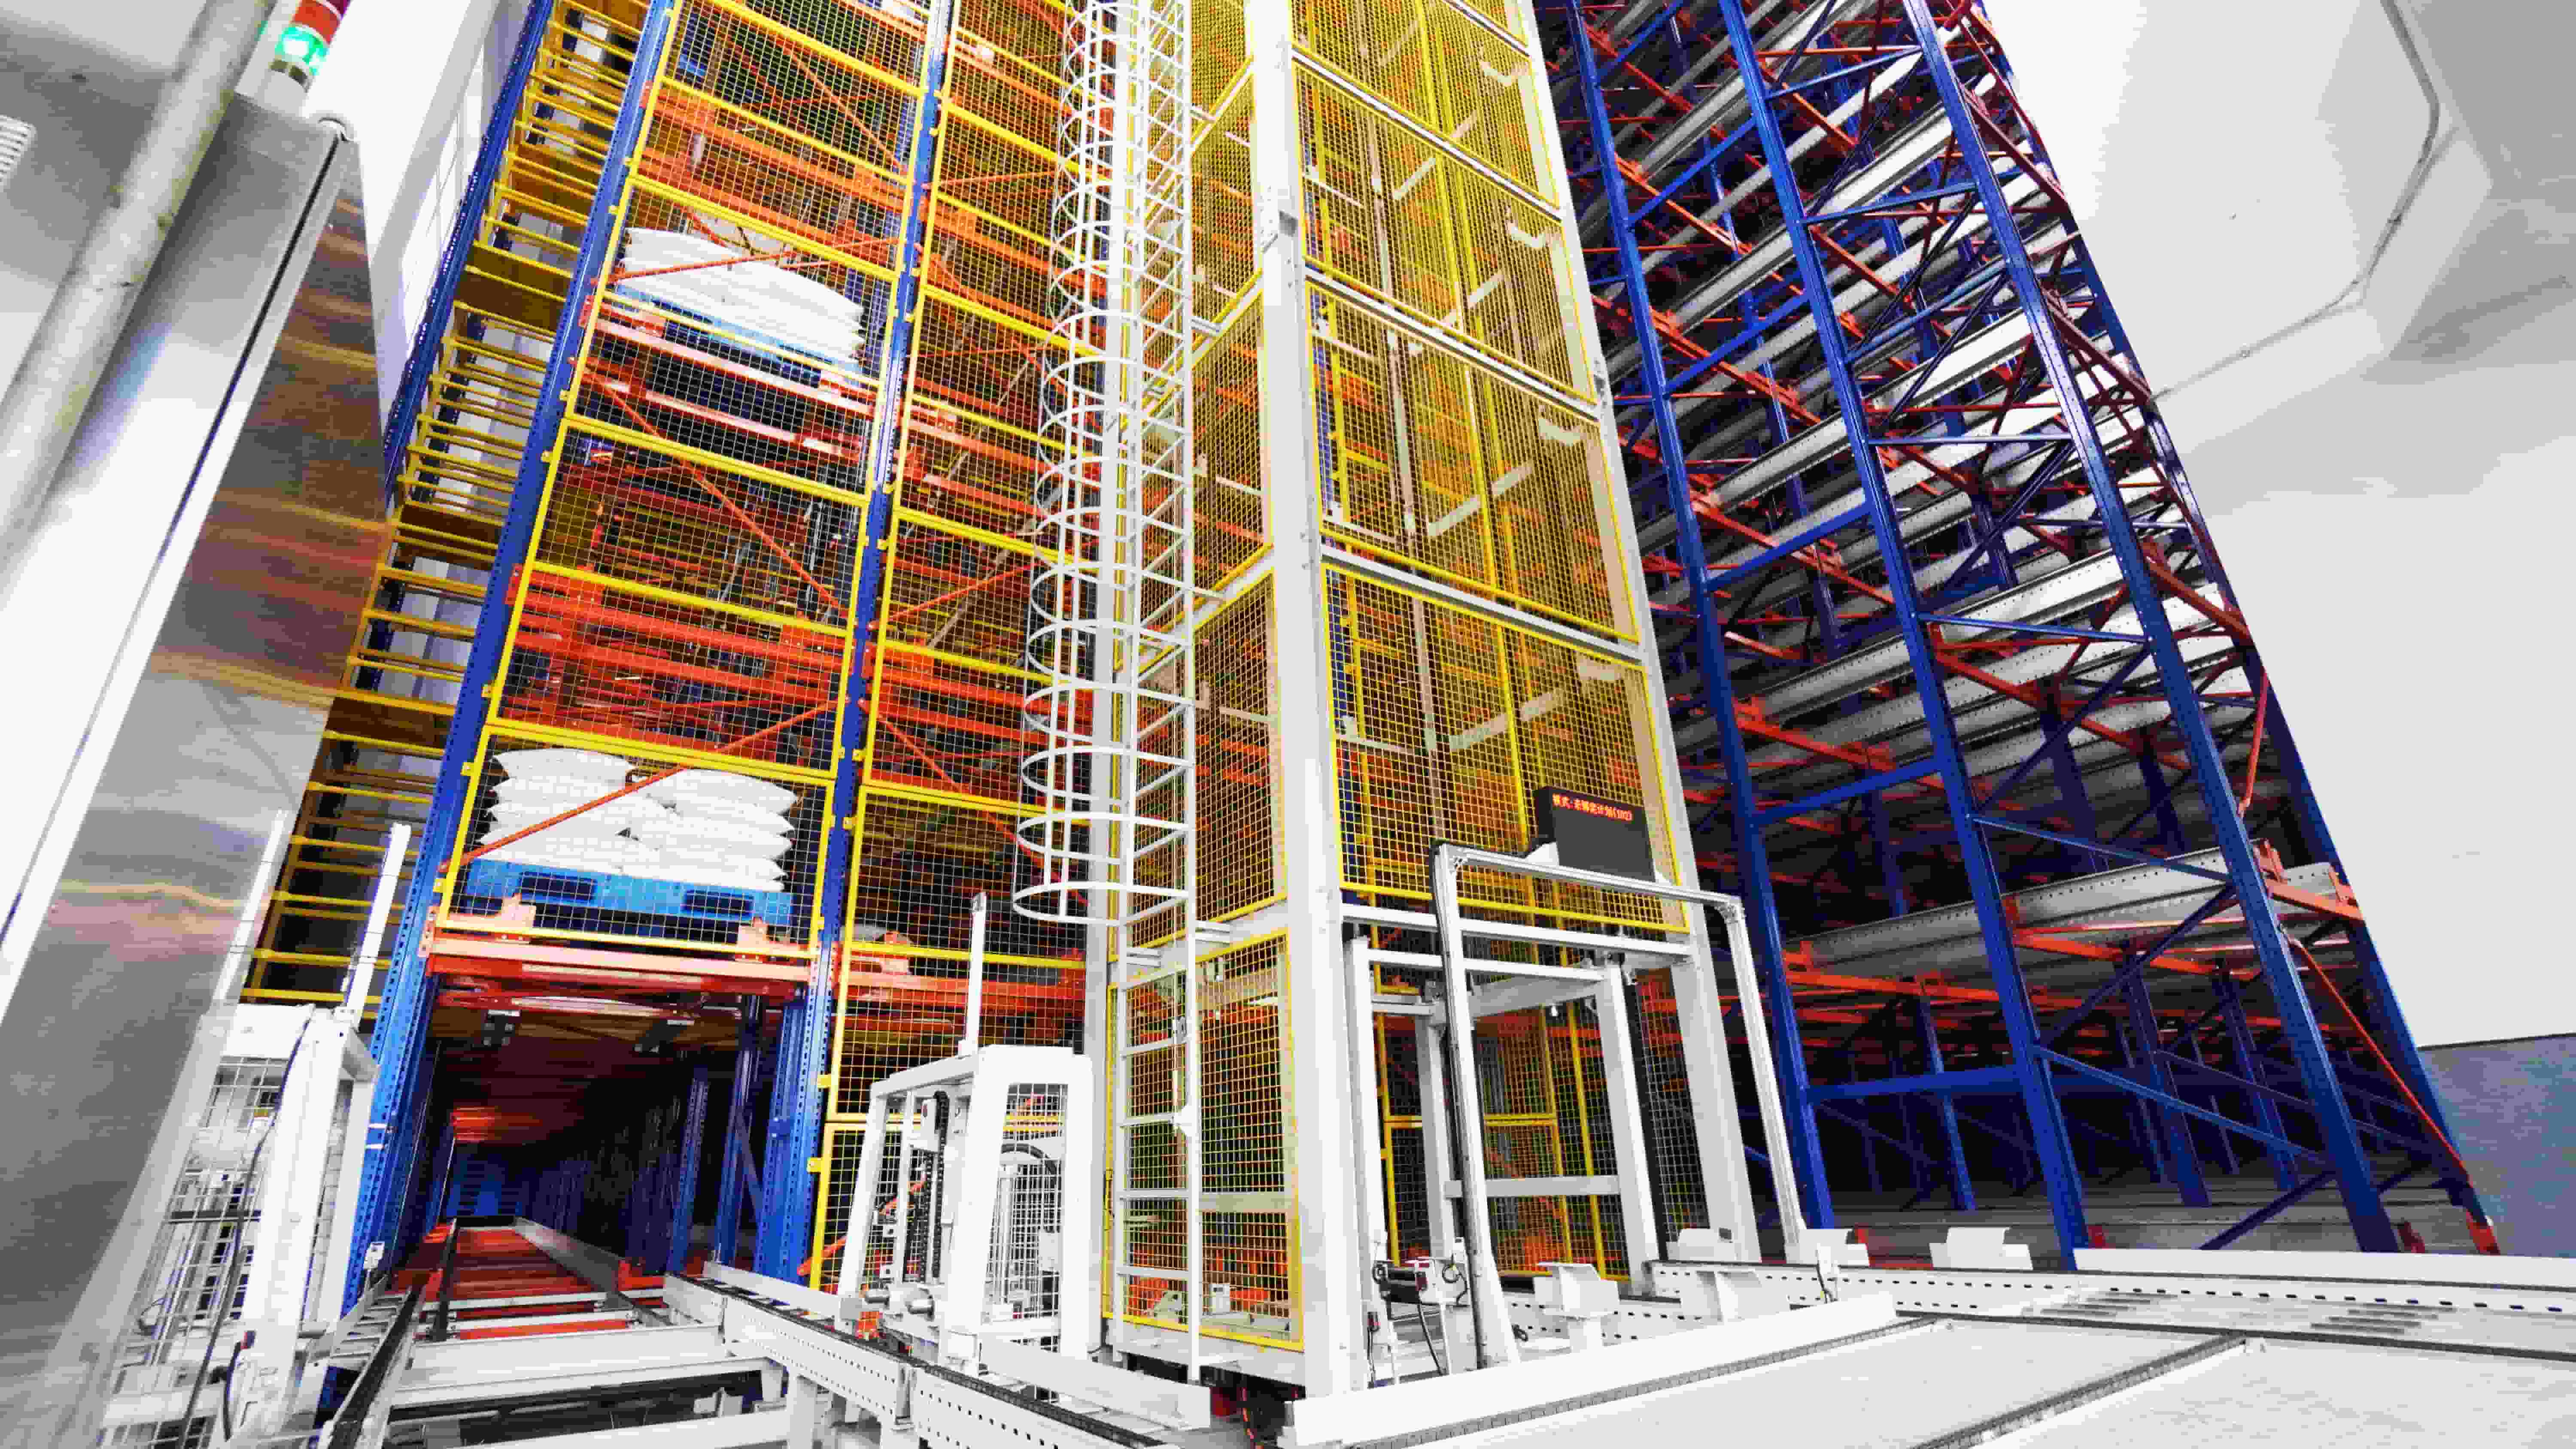
Sistema automatizado de almacenamiento y recuperación (AS/RS) con lanzadera de cuatro vías para palets, para una automatización más segura de almacenes de productos químicos.
Para las empresas químicas, Automatización de almacenes No se trata solo de aumentar la capacidad de almacenamiento. Las prioridades reales son el almacenamiento seguro, las operaciones de entrada y salida eficientes, la reducción de la manipulación manual y un mejor control del flujo de materiales.
Los materiales químicos, como los aditivos para lubricantes, las materias primas, los productos terminados, los bidones redondos y los contenedores IBC cuadrados, suelen implicar cargas pesadas, múltiples formatos de embalaje, estrictos requisitos de lote y mayores estándares de seguridad. Los almacenes tradicionales que dependen de carretillas elevadoras y manipulación manual pueden tener dificultades con la intensidad de la mano de obra, los riesgos operativos, la precisión del inventario y la alta frecuencia de rotación de materiales.
Un sistema AS/RS de transporte de paletas de cuatro vías proporciona un enfoque más adecuado. Al integrar paletas de cuatro vías Robot lanzaderaGracias a sistemas como elevadores, cintas transportadoras, estanterías, WMS, WCS y sistemas de control eléctrico, las empresas químicas pueden construir un almacén automatizado más seguro, más eficiente y con mayor trazabilidad.
Desafíos del almacenamiento de productos químicos
El almacenamiento de productos químicos tiene requisitos más estrictos que el almacenamiento general. Los principales desafíos son la seguridad, la eficiencia y el control de riesgos.
Primero, Los materiales químicos deben almacenarse de forma segura. Los distintos materiales, tipos de embalaje y lotes requieren una zonificación clara y condiciones de almacenamiento estables. Un almacenamiento mal planificado o el uso excesivo de carretillas elevadoras pueden aumentar el riesgo de colisión, daños o movimientos incorrectos del material.
Segundo, La eficiencia en la entrada y salida de mercancías debe ajustarse a los requisitos de producción y entrega. Para los fabricantes de productos químicos, las operaciones de almacén están estrechamente vinculadas con la producción, el envasado y el envío. Si el almacén no puede responder con rapidez, la continuidad de la producción y el cumplimiento de los pedidos pueden verse afectados.
Tercero, Es necesario reducir la intensidad del trabajo manual y los riesgos operativos. Los bidones pesados y los contenedores IBC no son adecuados para la manipulación manual o con montacargas frecuente. La automatización puede reducir la intervención humana directa en operaciones repetitivas, de carga pesada y de alto riesgo.
¿Por qué usar un sistema de cuatro vías para palets? Sistema de transporteAlmacenamiento de productos químicos s Fit
Un palé de cuatro vías Sistema de transporte Permite que los robots de transporte se desplacen en cuatro direcciones dentro del sistema de estanterías. Gracias a los elevadores, los robots pueden operar en varios niveles de almacenamiento. Con la programación WCS, el sistema asigna automáticamente las tareas, optimiza las rutas y se coordina con las cintas transportadoras y otros equipos.
Esto aporta beneficios prácticos a los almacenes de productos químicos.
Los materiales químicos suelen ser pesados y requieren manipulación estable durante Almacenamiento y recuperaciónEn este proyecto, el sistema utilizó 15 robots lanzadera de cuatro vías para palets, con una carga máxima de 1,5 toneladas por palet. Los robots facilitaban la manipulación automatizada de bidones redondos, contenedores IBC cuadrados, productos terminados y materias primas.
Para reducir el riesgo de colisión o compresión, el sistema adoptó un proceso automático de emparejamiento de palés. Los distintos subpalés se emparejaban con los palés maestros de circulación interna antes de entrar en el AS/RS. Esto facilitó el transporte automatizado, el movimiento de vaivén y el almacenamiento en altura de la carga.
En comparación con la manipulación manual con carretillas elevadoras, este proceso mejoró la estabilidad de la manipulación y redujo el riesgo de daños en el material.
Para las empresas químicas, la eficiencia del almacén afecta directamente al ritmo de producción y envío.
En este proyecto, los sistemas de transporte de palés de cuatro vías, los elevadores, las cintas transportadoras y el sistema WCS trabajaron conjuntamente para completar las tareas automatizadas de entrada y salida de materiales. El sistema admitió una capacidad combinada de entrada y salida de 160 toneladas por hora, satisfaciendo la demanda de un flujo de materiales de alto volumen.
En comparación con el modelo de almacén plano anterior, la eficiencia operativa general mejoró entre un 60 % y un 70 %. Esta mejora no se limita a la velocidad, sino que también implica menos traslados manuales, una ejecución de tareas más estable y una mejor coordinación entre producción, almacenamiento y envío.
Zonificación clara para productos terminados y materias primas.
Los almacenes de productos químicos necesitan una zonificación de almacenamiento clara para facilitar la gestión de la seguridad y la trazabilidad de los materiales.
Este proyecto incluyó dos almacenes de productos terminados y un almacén de materias primas y auxiliares, con un total de 9072 ubicaciones de almacenamiento efectivas. El sistema automatizado de almacenamiento y recuperación (AS/RS) tenía 10,8 metros de altura y un diseño de estanterías de 6 niveles.
El almacén de productos terminados 1 contaba con 3072 ubicaciones de almacenamiento. El almacén de productos terminados 2 contaba con 2808 ubicaciones de almacenamiento. El almacén de materias primas y auxiliares contaba con 3192 ubicaciones de almacenamiento. En conjunto, el sistema proporcionaba 9072 ubicaciones de almacenamiento.
Los dos almacenes de productos terminados compartían una interfaz de entrada unificada a través del pasillo elevado, lo que mejoraba la eficiencia de la recepción de estos productos. El almacén de materias primas y auxiliares utilizaba un proceso de entrada y salida independiente y estaba separado del área de productos terminados por un muro cortafuegos. Esta distribución facilitaba el almacenamiento clasificado, una gestión de materiales más segura y una lógica operativa del almacén más clara.
Conexión automatizada de producción a almacén.
Un proyecto de automatización de un almacén de productos químicos no debe centrarse únicamente en el almacenamiento interno. La conexión entre producción y almacén es igualmente importante.
En este proyecto, los productos terminados se trasladaban desde el taller de producción a través de un pasillo a nivel del suelo hasta un elevador alternativo. El elevador subía los materiales al pasillo superior del segundo piso, y el sistema de cintas transportadoras los enviaba a los almacenes de productos terminados para su almacenamiento.
La línea transportadora inteligente tenía 37,66 metros de longitud y fue diseñada con un corredor aéreo de doble vía para mejorar la fiabilidad. El corredor a nivel del suelo, el elevador y el corredor aéreo estaban cerrados con muros cortina de vidrio para proteger el proceso de transporte del polvo, la lluvia y la arena arrastrada por el viento.
Para las empresas químicas, este tipo de conexión automatizada reduce los pasos de transferencia manual y mejora la continuidad desde la producción hasta el almacenamiento.
Control WMS y WCS
El valor de un sistema automatizado de almacenamiento y recuperación (AS/RS) con lanzadera de cuatro vías para palets depende tanto de la coordinación del software como del hardware.
En este proyecto, el WMS se conectó con el sistema de gestión de producción y el sistema ERP para sincronizar los planes de producción, los datos de inventario, las tareas de entrada y salida, y la información de lotes. El WMS gestionó el inventario, las ubicaciones, los lotes y las tareas de almacén. El WCS coordinó los robots de transporte, los elevadores, las cintas transportadoras y otros equipos para ejecutar las tareas de manera eficiente.
Mediante la integración de WMS y WCS, el almacén logró visibilidad del inventario en tiempo real, asignación automática de tareas, gestión centralizada de múltiples áreas del almacén, preparación y entrega de pedidos por lotes, trazabilidad completa del material, mejor coordinación entre producción y almacenamiento, y menos errores de registro manual.
Valor del proyecto
Este proyecto de sistema automatizado de almacenamiento y recuperación (AS/RS) con lanzadera de cuatro vías para palets demuestra cómo las empresas químicas pueden modernizar sus operaciones de almacenamiento, pasando de las tradicionales a una logística inteligente. Más importante aún, el sistema contribuyó a mejorar la seguridad en el almacenamiento, reducir la dependencia de las carretillas elevadoras, disminuir la intensidad de la mano de obra y lograr un flujo de materiales más estable desde la producción hasta el almacén.
Conclusión
Para la industria química, la automatización de almacenes no se trata simplemente de almacenar más mercancías. El verdadero valor reside en construir un sistema logístico más seguro, rápido y controlable.
Un sistema automatizado de almacenamiento y recuperación (AS/RS) con lanzadera de cuatro vías para palets puede ayudar a las empresas químicas a gestionar la manipulación de cargas pesadas, el almacenamiento de bidones y contenedores IBC, las operaciones de entrada y salida de alta frecuencia, la zonificación de materiales, la trazabilidad de lotes y la reducción de riesgos laborales.
A medida que las empresas químicas siguen ampliando su capacidad de producción y mejorando la eficiencia de la cadena de suministro, los sistemas de transporte de palés de cuatro vías ofrecen una solución práctica para un almacenamiento más seguro, una mayor eficiencia operativa y una gestión de almacenes más inteligente.
Preguntas frecuentes
¿Cuáles son las principales prioridades en la automatización de almacenes de productos químicos?
Las principales prioridades son el almacenamiento seguro, las operaciones de entrada y salida eficientes, la reducción de la manipulación manual, la trazabilidad de los lotes y el flujo de materiales controlable.
¿Qué capacidad alcanzó el proyecto mencionado?
El proyecto incluyó 9.072 ubicaciones de almacenamiento efectivas, 15 robots lanzadera de palés de cuatro vías, 8 elevadores, una carga máxima por palé de 1,5 toneladas y una capacidad combinada de entrada y salida de 160 toneladas por hora.
¿Cómo reduce la automatización el riesgo en los almacenes de productos químicos?
Reduce el movimiento manual de las carretillas elevadoras, mejora la estabilidad de la carga, separa las zonas de almacenamiento y registra digitalmente el inventario, los lotes y las tareas a través de WMS y WCS.