
 Robot de manipulación AS/RS
 Módulo de almacenamiento vertical
 Equipos de transporte
 Sistema de almacenamiento inteligente
 Estanterías de almacén
 Industrias
 Servicios
 Sobre nosotros

Cómo modernizar los almacenes químicos tradicionales con robots de transporte de palés
Principales retos del sector
El almacenamiento de aditivos para lubricantes se enfrenta a los desafíos típicos del almacenamiento de productos químicos finos. Los almacenes tradicionales suelen tener problemas de aprovechamiento del espacio, almacenamiento desordenado de los barriles y una gran dependencia de la manipulación manual. Esta manipulación manual puede provocar fácilmente colisiones y daños en los productos.
El almacenamiento mixto de materias primas y productos terminados también puede generar riesgos para la seguridad. Un bajo rendimiento, altas tasas de error, una trazabilidad incompleta y condiciones de transporte abiertas pueden limitar la expansión de la producción estandarizada.
Para las empresas químicas, la modernización de los almacenes no debe centrarse únicamente en la capacidad. También debe mejorar la seguridad, la trazabilidad, la continuidad de los procesos y la conexión entre la producción y el almacén.
Antecedentes del proyecto
El cliente es un proveedor líder mundial de aditivos para lubricantes, cuyos productos se exportan a Europa, el sudeste asiático y otras regiones. Para impulsar el crecimiento del negocio y superar las limitaciones de los almacenes tradicionales, la empresa modernizó su almacén de 5120 metros cuadrados, transformándolo en un sistema de almacenamiento logístico inteligente, totalmente automatizado y digital.
El proyecto se centró en tres requisitos fundamentales:
1. Almacenamiento densamente zonificado: Almacenamiento clasificado de materias primas y productos terminados, adaptable a bidones redondos y cuadrados de una tonelada.
2. Acoplamiento automático entre producción y almacén: Sistema de pasillo elevado para un transporte sin interrupciones.
3. Alto rendimiento estable: Mantener una eficiencia de 80 toneladas por hora.
Configuración del sistema
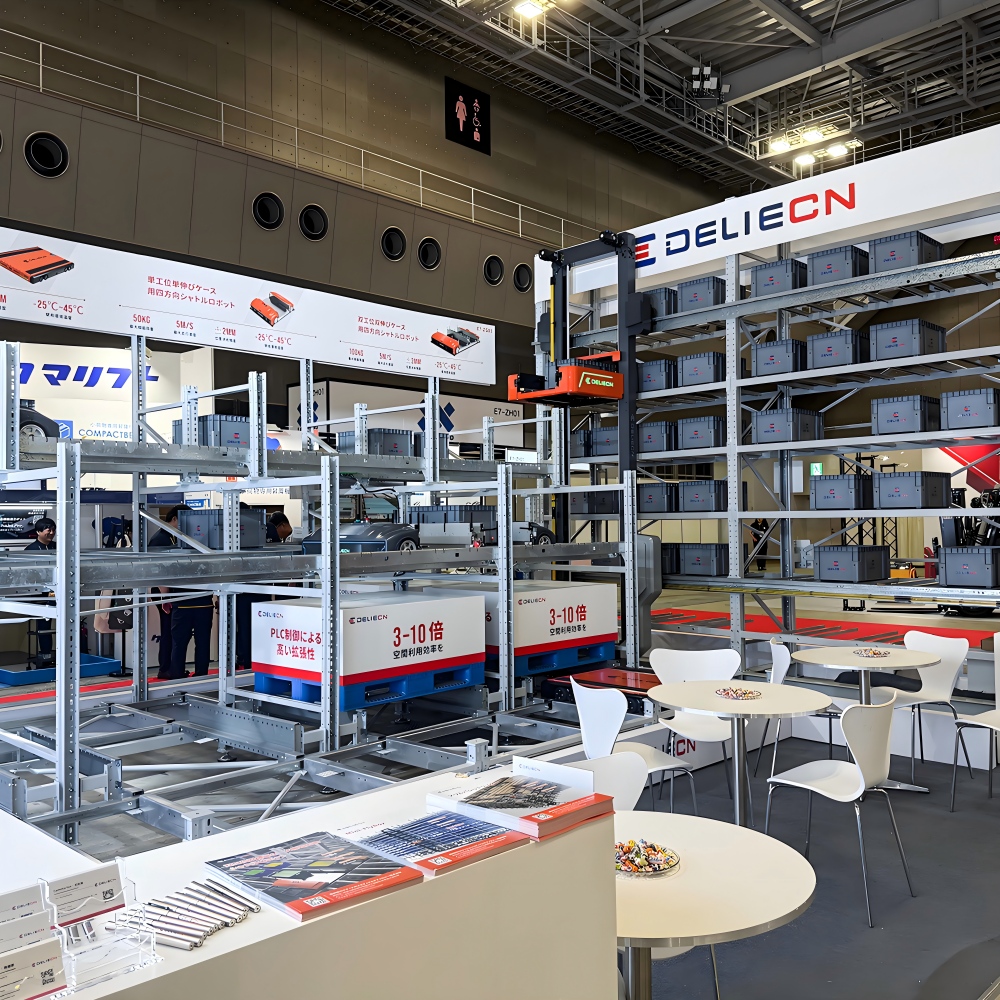
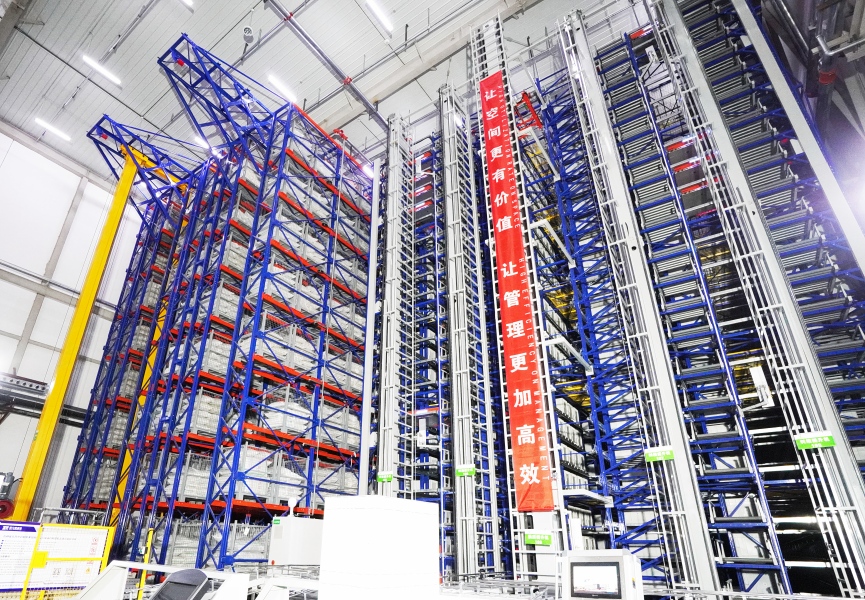
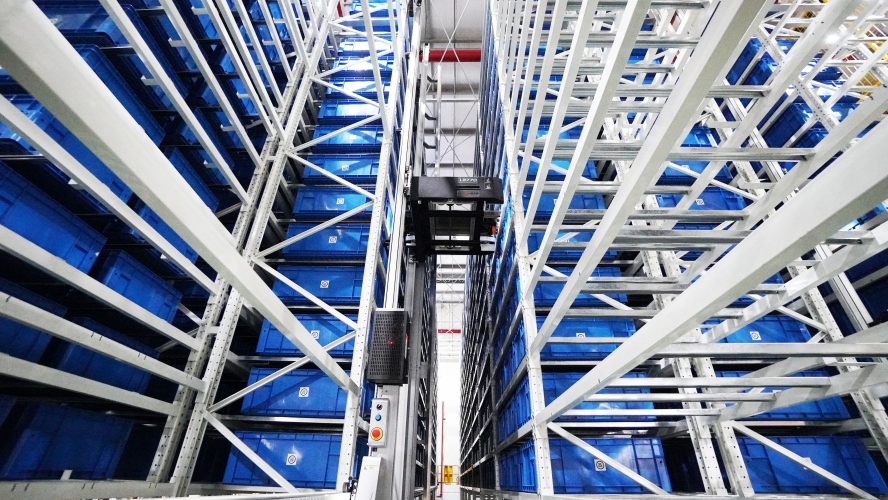
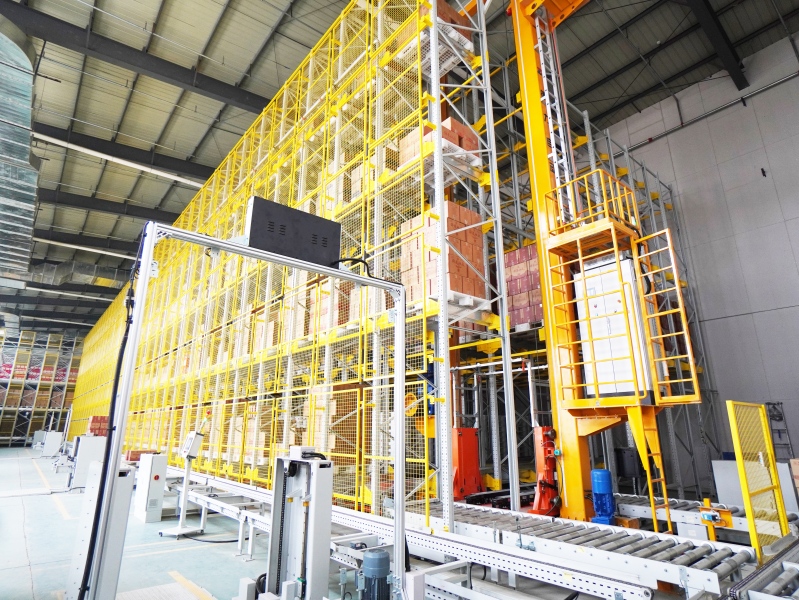
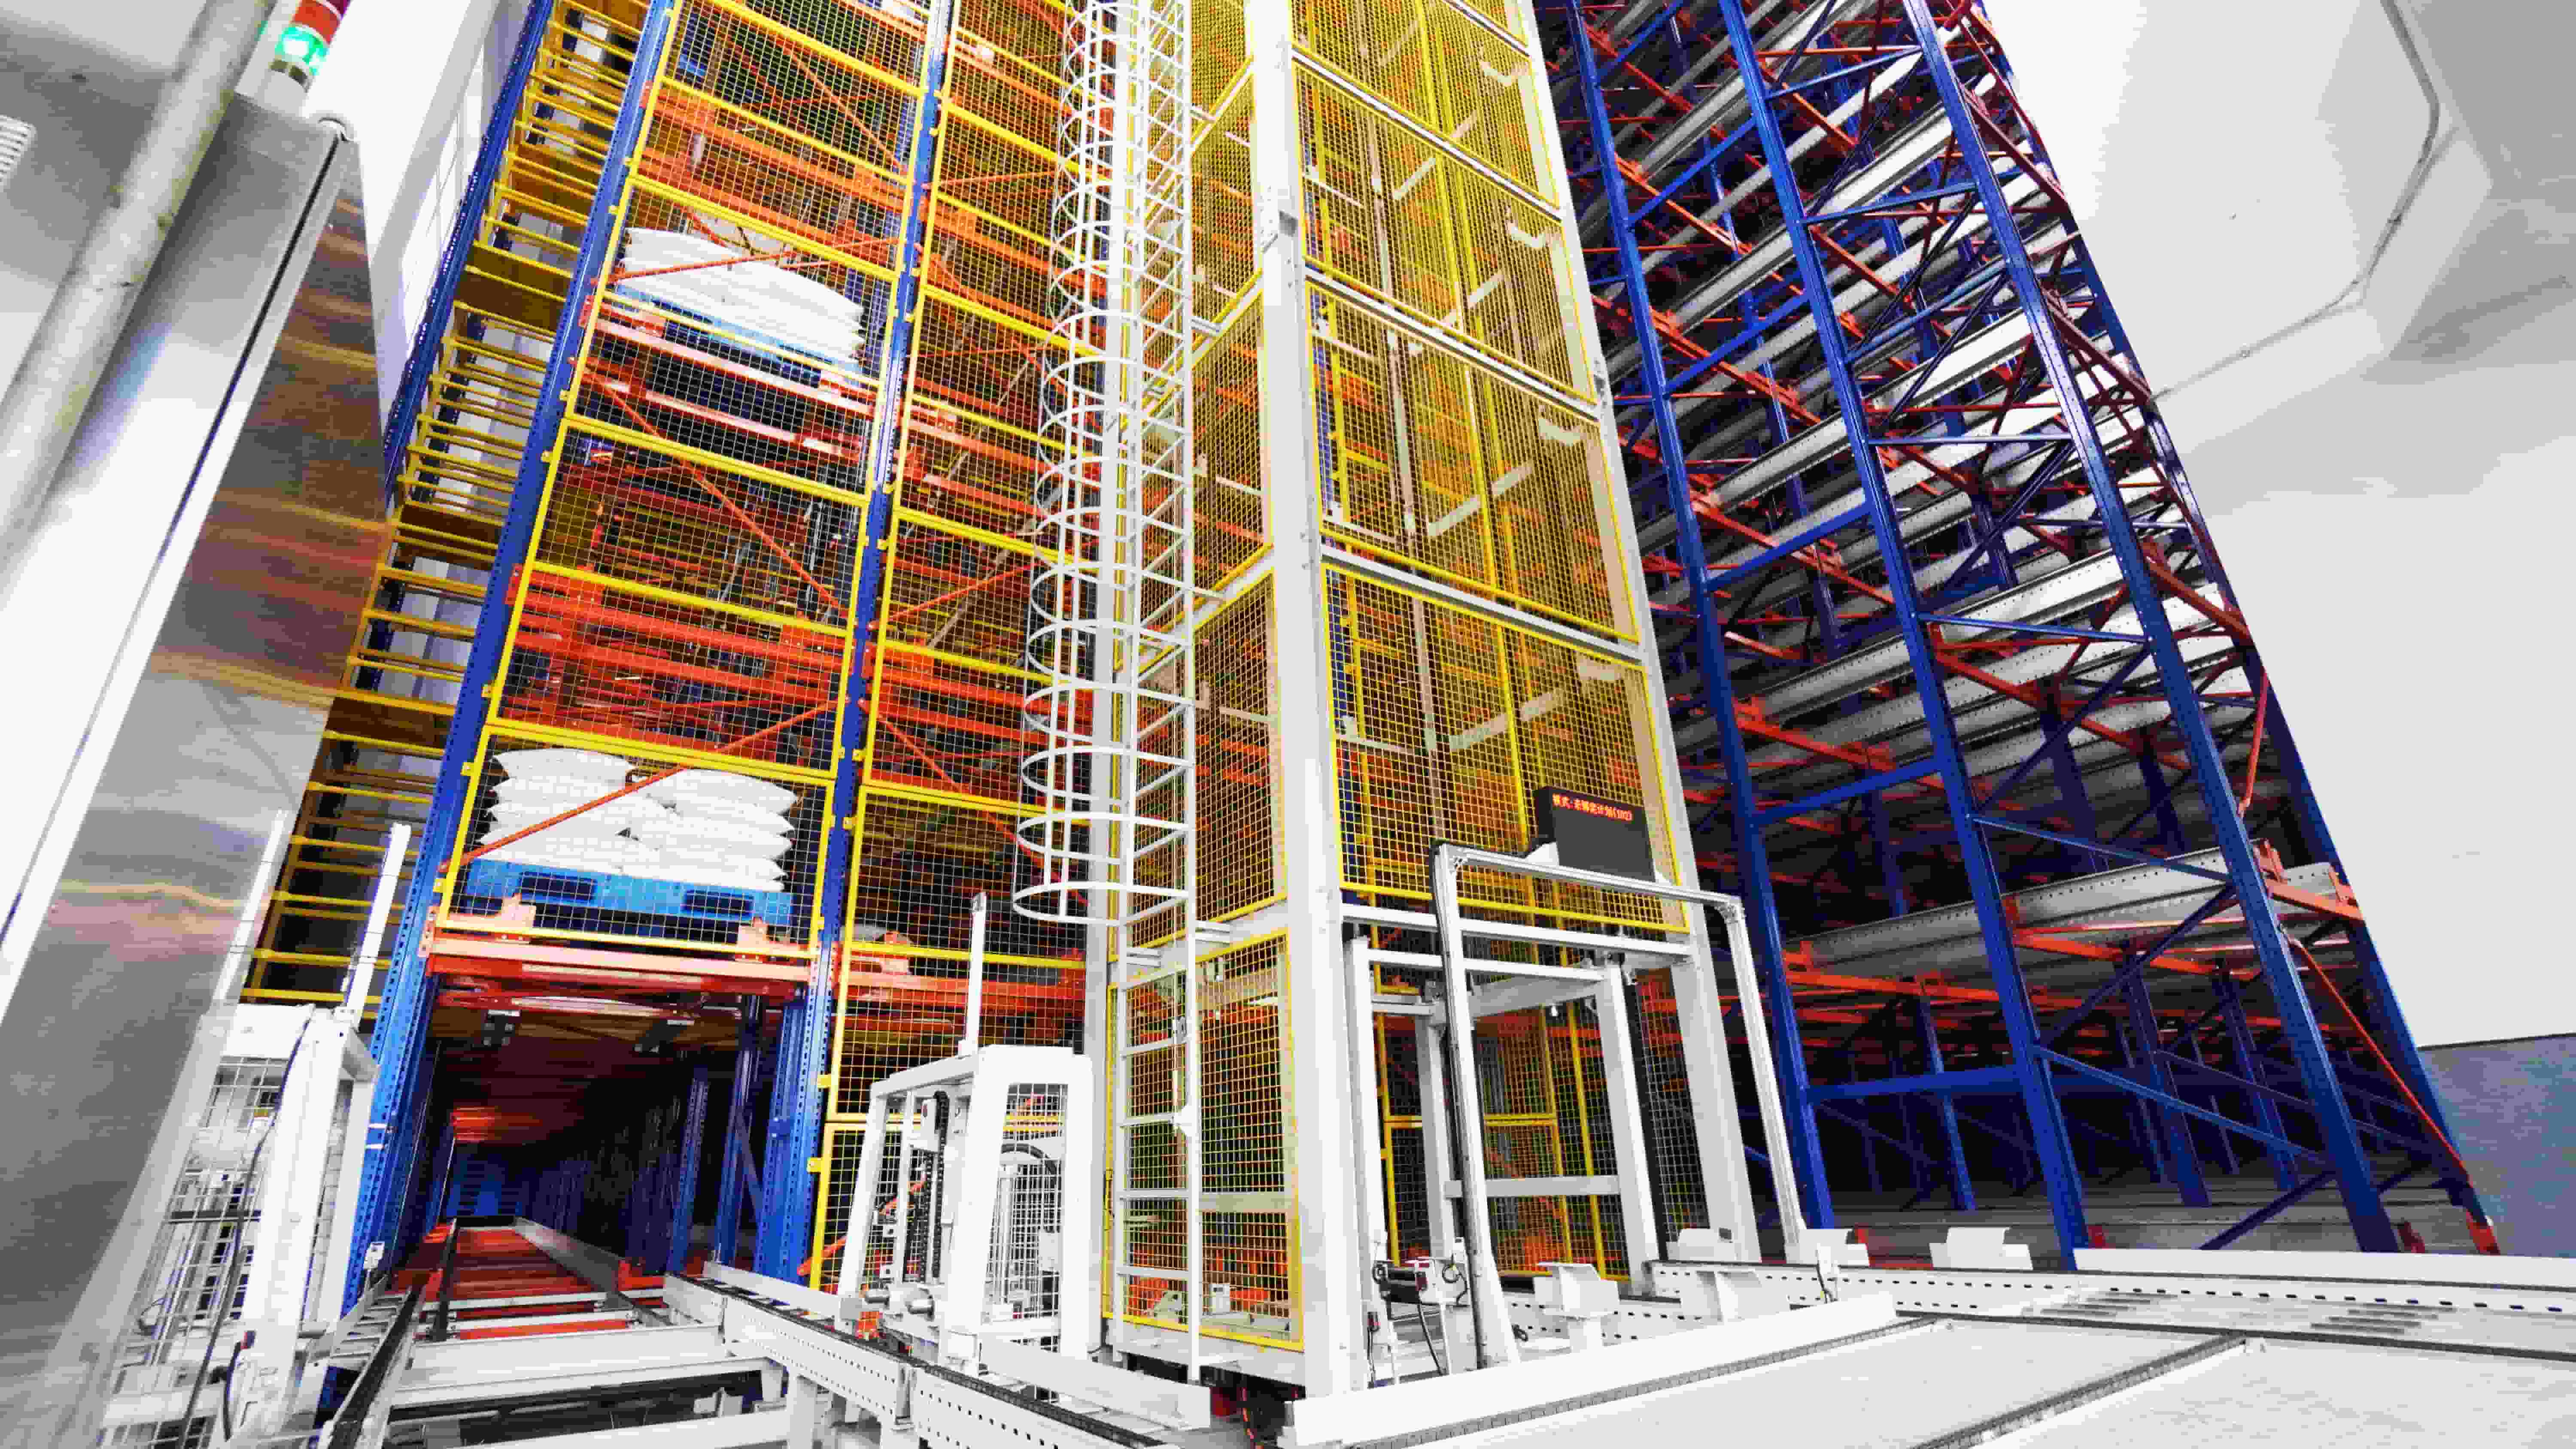
La solución proporcionó equipos centrales de desarrollo propio para el almacenamiento de barriles de productos químicos, incluidos robots lanzadera de cuatro vías, sistemas de gestión WMS y WCS, densos Estantería de lanzaderay sistemas de transporte automático.
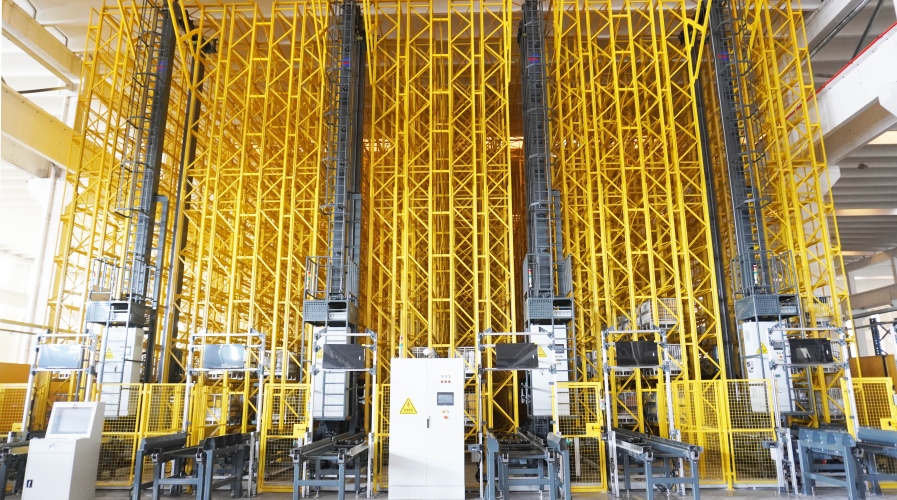
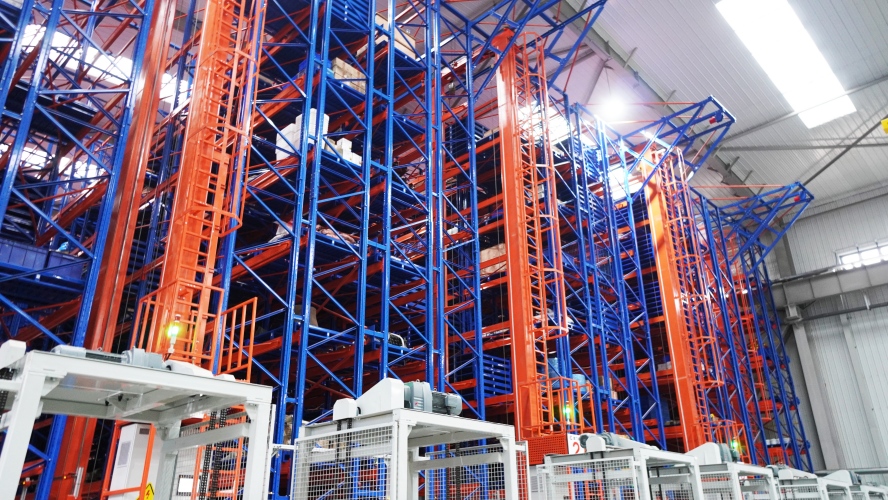
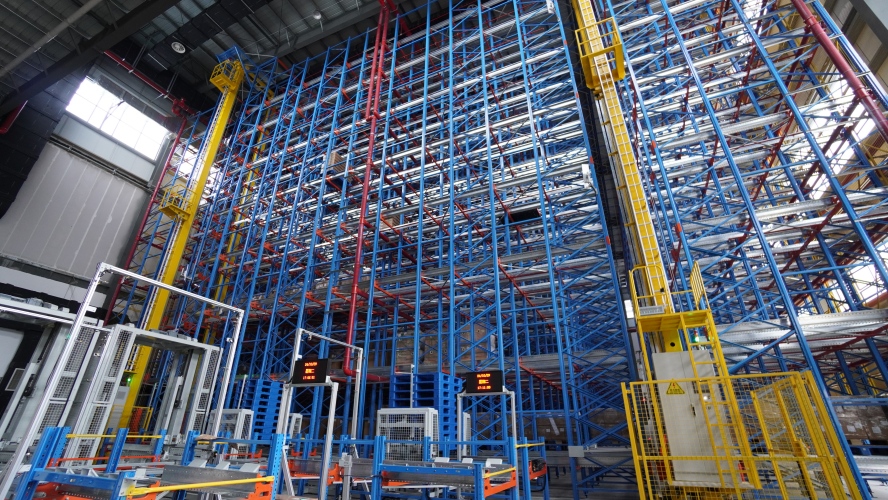
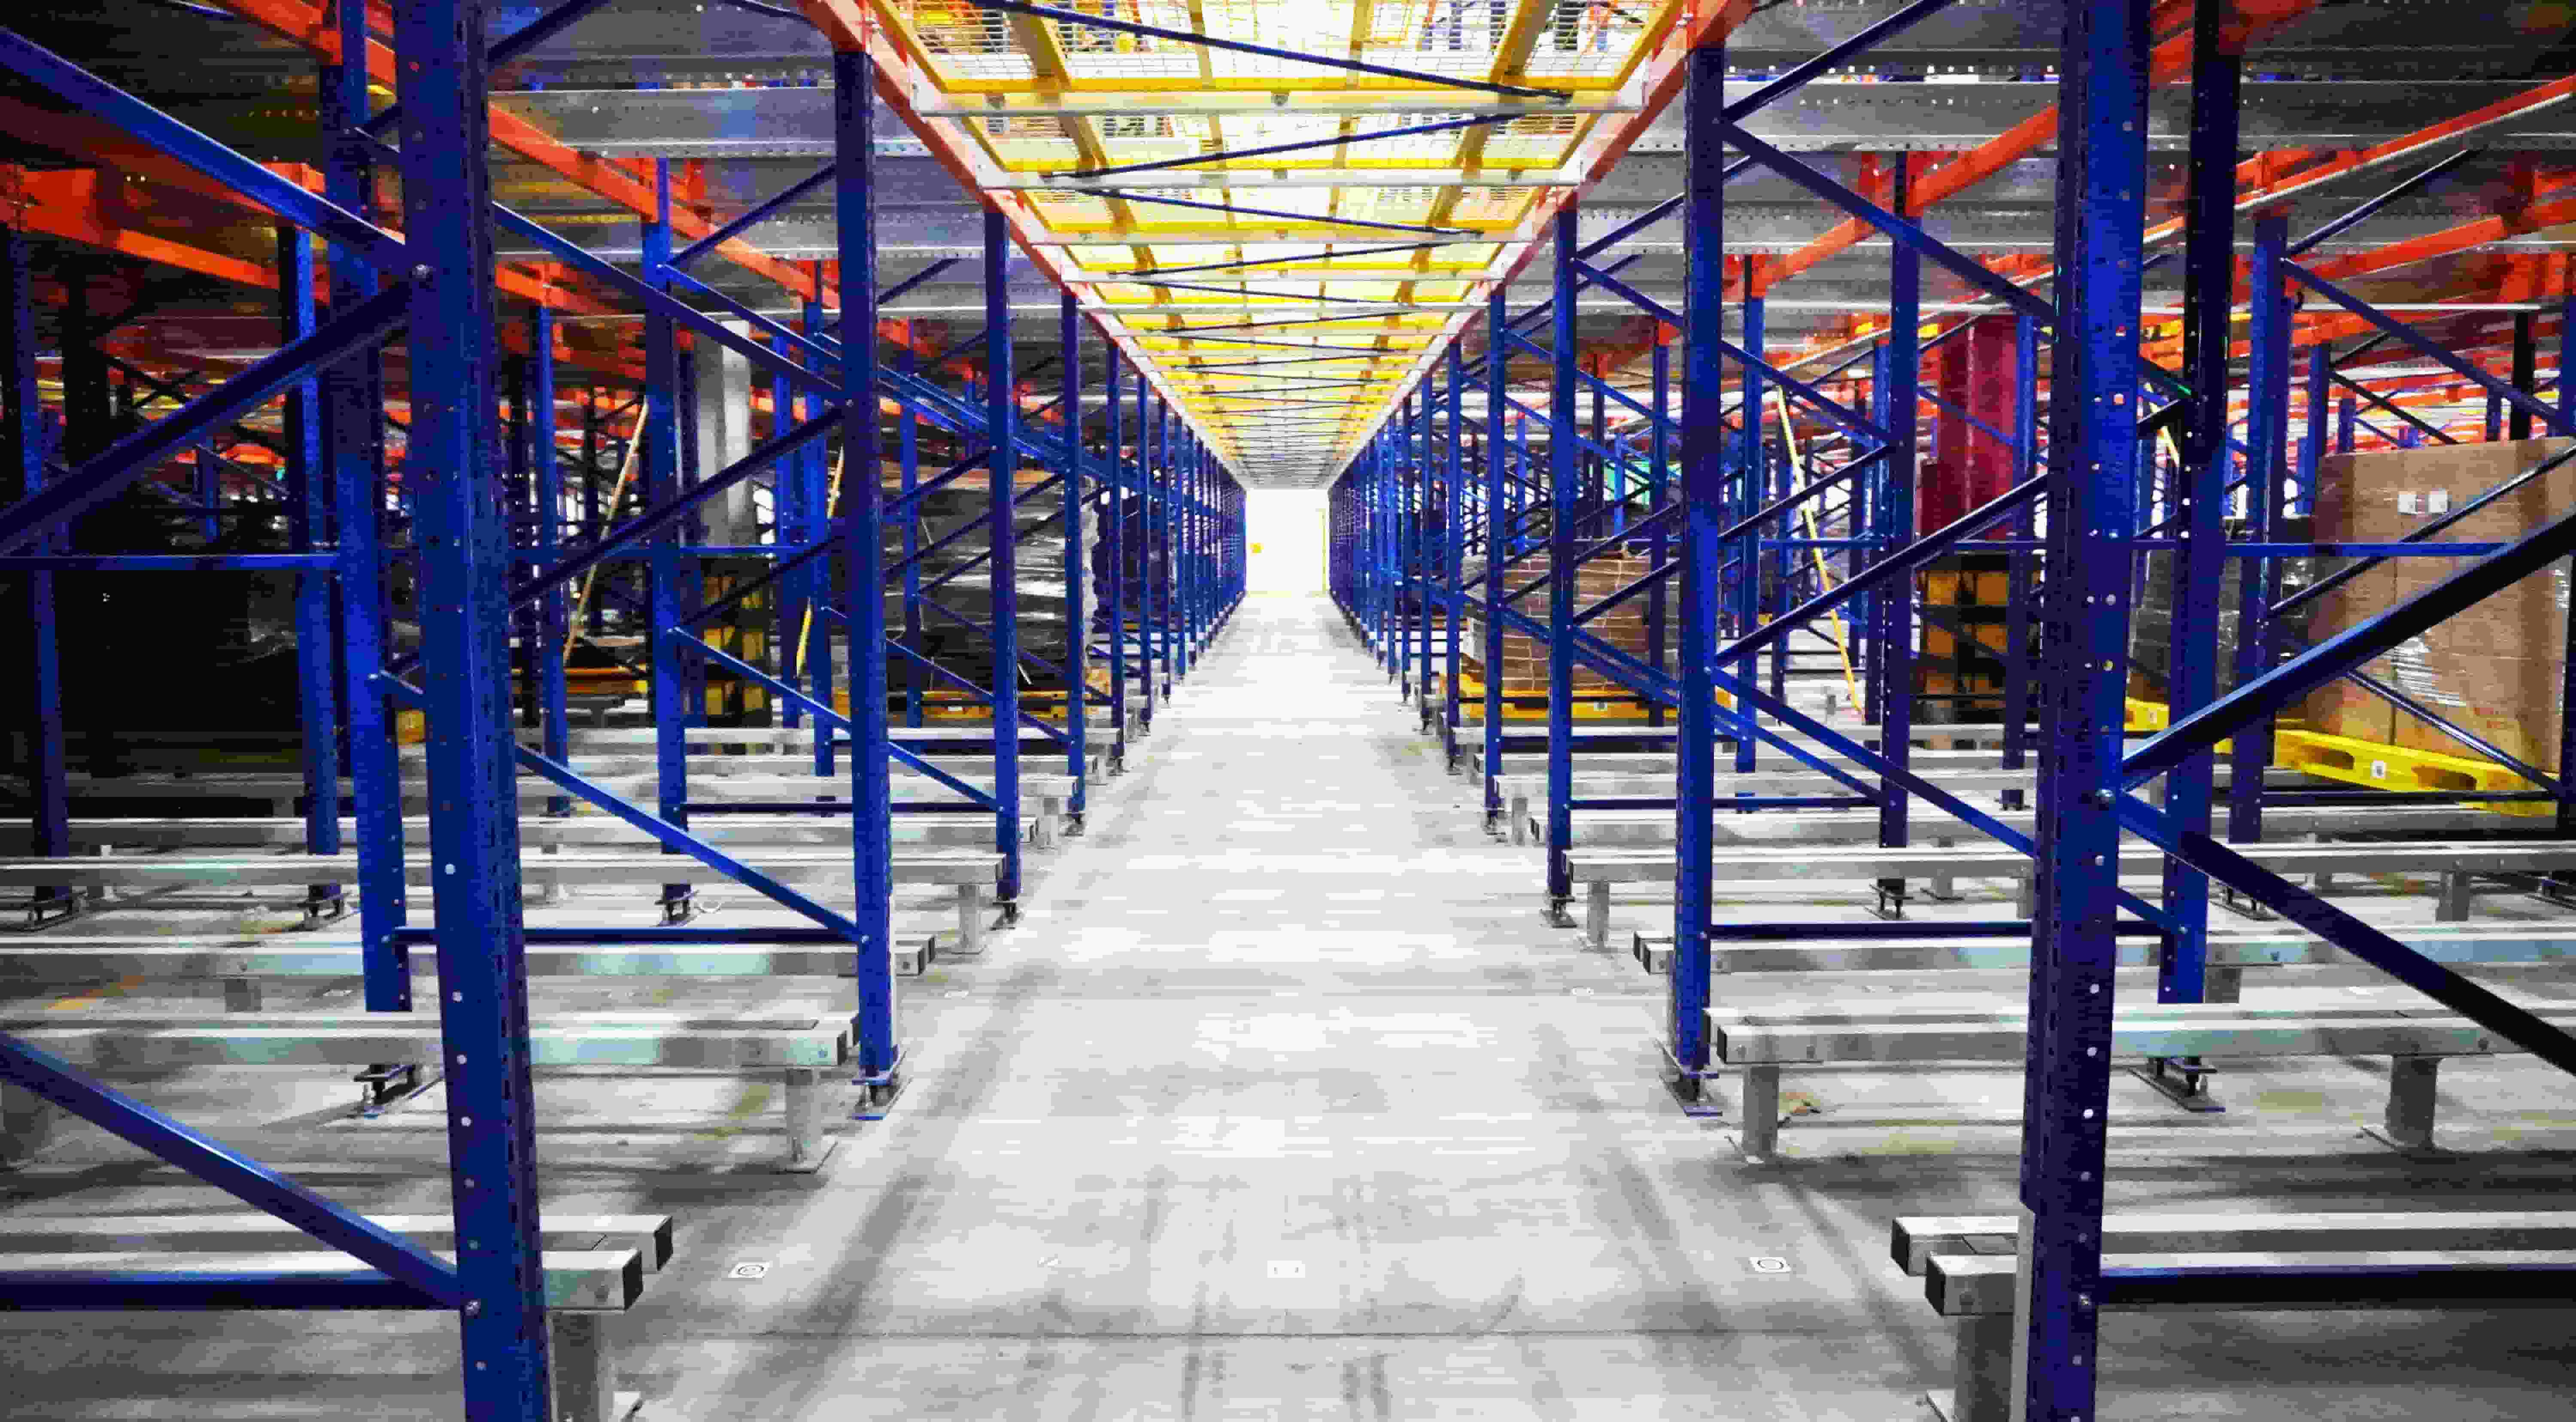
El proyecto adoptó un diseño de almacenamiento denso de 10,8 metros de altura con 9.072 posiciones de almacenamientoEstaba equipado con 8 ascensores y 16 ascensores de cuatro vías. Robot lanzaderapara construir un sistema logístico de circuito cerrado no tripulado.
Manipulación y atraque eficientes
Manejo eficiente: Alcanza una capacidad de 160 toneladas por hora, mejorando la eficiencia entre un 60 % y un 70 %. Admite barriles de múltiples especificaciones de hasta 1,5 toneladas.
Muelle de carga en almacén: Pasillo elevado de doble vía totalmente cerrado de 37,66 metros. Resistente al polvo, a la lluvia y al viento.
El diseño de doble vía reduce el riesgo de parada operativa y mejora la fiabilidad del sistema. El ajuste automático de palés ayuda a prevenir daños por extrusión y colisión durante Almacenamiento automatizado, transmisión y recuperación.
Gestión segura y trazable
El proyecto utiliza el aislamiento mediante muros cortafuegos para separar las áreas de materia prima y producto terminado. Esto facilita un almacenamiento clasificado seguro y una gestión de zonas más clara.
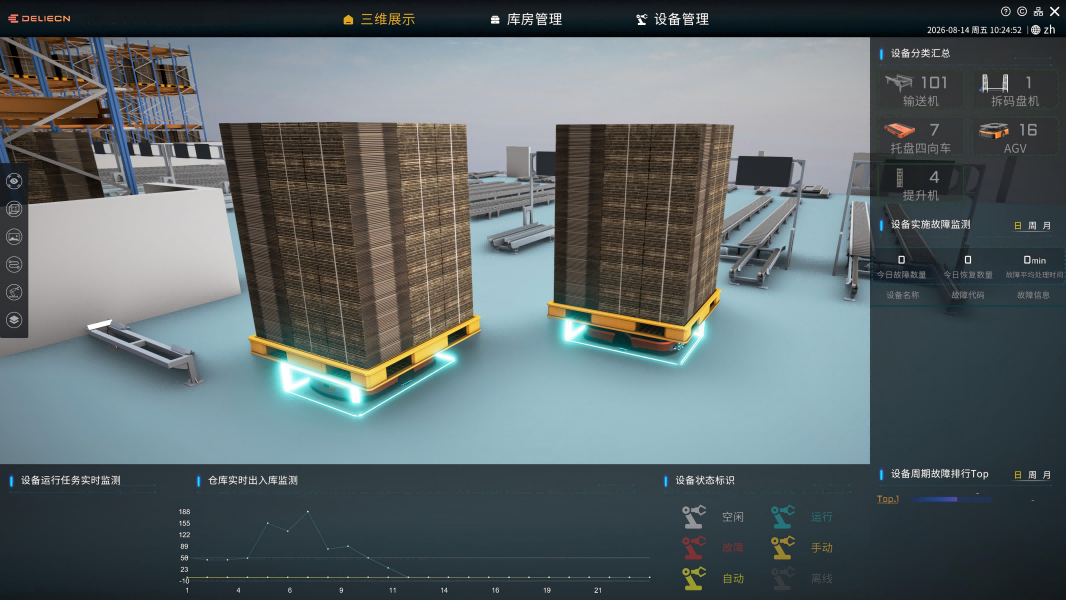
El sistema WMS se integra con los sistemas ERP y de producción para lograr la sincronización de datos en tiempo real, la monitorización dinámica del inventario y la trazabilidad completa del ciclo de vida del producto. Esto permite a la empresa gestionar con mayor precisión los lotes, el inventario, las tareas de entrada y salida, y la conexión con la producción.
Ventajas de la solución
Personalización del escenario: Como empresa integrada de I+D y fabricación, el proveedor ofreció una solución a medida para el almacenamiento de barriles de productos químicos finos y el acoplamiento automatizado de la producción.
Alta rentabilidad: El sistema de estanterías de alta densidad optimizó el valor del almacén de 5120 metros cuadrados. La operación totalmente automatizada redujo los costos de mano de obra y gestión.
Cumplimiento y seguridad: La zonificación para la protección contra incendios, el transporte cerrado y limpio, y la trazabilidad inteligente contribuyeron a cumplir con los requisitos de seguridad y gestión de calidad de los productos químicos finos.
Resumen y conclusión del proyecto
Esta modernización inteligente del almacén resolvió varios problemas tradicionales del almacenamiento de productos químicos, como la baja eficiencia, el espacio insuficiente, los riesgos para la seguridad y la escasa trazabilidad.
Para los almacenes químicos tradicionales, los robots lanzadera de paletas y Estantería de lanzadera Proporciona una ruta de actualización práctica. El sistema puede aumentar la densidad de almacenamiento, reducir la dependencia de las carretillas elevadoras, mejorar la conexión entre producción y almacén, y reforzar la trazabilidad de los materiales.
Para las empresas que manipulan barriles pesados, contenedores IBC, materias primas y productos terminados, un sistema automatizado de almacenamiento y recuperación (AS/RS) de cuatro vías bien diseñado puede contribuir a una transformación del almacén más segura, limpia y eficiente.
Preguntas frecuentes
¿Qué problemas afronta el almacenamiento tradicional de productos químicos?
Entre los problemas comunes se incluyen la baja utilización del espacio, el almacenamiento desordenado de barriles, el riesgo de colisión de productos, los riesgos de almacenamiento mixto, el bajo rendimiento, los errores manuales, la escasa trazabilidad y la débil conexión entre producción y almacén.
¿Cuál era la configuración del proyecto?
El proyecto modernizó un almacén de 5.120 m² con 9.072 posiciones de almacenamiento, 8 elevadores, 16 robots lanzadera de cuatro vías, estanterías lanzadera de alta densidad, WMS, WCS e instalaciones de transporte automático.
¿Qué rendimiento alcanzó la solución mejorada?
El sistema fue diseñado para un alto rendimiento estable y alcanzó las 160 toneladas por hora en la manipulación real de entrada y salida.